Transkripte
1. 01 Einführung in den Kurs: Hallo, wieder Hopkins hier von
der Manufacturing Academy. Vielen Dank, dass Sie sich mir
für diese Skillanteilsklasse mit dem Titel Lean Six
Sigma White Belt“ angeschlossen haben. Ich bin so froh, dass du zu mir gekommen bist. Ich vermute, dass Sie an einer
kontinuierlichen Verbesserung interessiert sind oder
irgendwie
von Lean Six Sigma gehört haben, und deshalb haben Sie auf diese Klasse
geklickt. Lassen Sie mich ein
wenig darüber informieren, was Sie
erwarten können , wenn Sie sich für diesen Kurs
entscheiden. Nun, das Lean Six Sigma ist
eigentlich die Kombination zweier verschiedener
Problemlösungsmethoden, die
zwei unterschiedliche Ursprünge aus
verschiedenen Branchen hatten zwei unterschiedliche Ursprünge aus und begleiten. Die erste ist Lean Manufacturing. Heute wird es allgemein als schlank bezeichnet
, da es in Service,
Design und anderen
Arten von Anwendungen verwendet werden
kann . Aber schlanke Fertigung
oder einfach nur schlank, konzentriert sich
wirklich darauf, die verschiedenen Abfallquellen in Ihrem Prozess
zu
identifizieren und zu
eliminieren. Jetzt sind einige dieser Abfälle gut etabliert und bekannt wie Schrott- und Einrichtungszeit
und ähnliches. Und Lean konzentriert sich auf diese. Aber es gibt viele
andere Abfälle oder sogenannte Moody's, wie es die Japaner im
Toyota-Produktionssystem
nennen. Diese Abfälle können
übermäßiger Transport, Überbewegungen, überschüssiges Inventar sein. Es gibt viele
subtile Möglichkeiten, die Sie vielleicht nicht einmal erkennen
, dass Sie in
Ihrem System haben . Lean
Manufacturing bietet eine breite Palette von Tools, sowohl qualitativ
als auch quantitativ, die hilft Ihnen, diese
Abfälle in Ihrem System zu identifizieren
und zu beseitigen oder
zumindest zu reduzieren. Wenn Sie den
Abfall in Ihrem System loswerden, werden
Sie effizienter. Sie steigern die Rentabilität, erhöhen die Moral und die
Sicherheit der Mitarbeiter und all
diese anderen Dinge. Es gibt also einige
enorme Vorteile auf der schlanken
Fertigungsseite. Die andere Seite, die
Sechs-Sigma-Seite, bezieht sich auf eine weitere
Reihe von Tools und Methoden im
Zusammenhang mit der Verringerung der Variation. Jetzt Six Sigma, es bezieht
sich selbst auf Sigma ein Maß für die
Variation der Statistik. Es wird in Mathematik
und Statistik verwendet. Aber Six Sigma, die Art
des Kapitals S Six Sigma, ist eine
Methode zur Problemlösung, die
sich auf die Verringerung der Variation konzentriert. Es gibt ein altes Sprichwort, das besagt, dass Variation der
Feind der Qualität ist. Wenn Sie Ihre Qualität
verbessern möchten, minimieren
Sie die Variation. Nun, Variation selbst ist der Natur
nur inhärent wenn Sie
Rohmaterial auf Ihren Weg kaufen, Sie messen Dinge in den Wellenmethoden, dass
Menschen Dinge gut machen, all dies natürlich muss eine
Art von Abwechslung haben. Six Sigma-Methodik
konzentriert sich jedoch auf
die Identifizierung der Variationsquellen und dann auf Methoden
zu ihrer Reduzierung. Es gibt also Unterschiede
in allen möglichen Dingen und Sie werden viele
von denen
in dieser Klasse kennenlernen . Der ordentliche Teil ist, dass
diese beiden Methoden, Lean Manufacturing in Six Sigma, sechs Sigma, sehr
gut zusammenarbeiten. Sie machen sich
gegenseitig sehr gut Komplimente. Es gibt also so ziemlich viel für Leute, die an diesem Kurs
teilnehmen würden. Einer wäre jemand, der dem Beruf der kontinuierlichen
Verbesserung
neuer ist . Und sie suchen nach einem
Sprungbrett in die Werkzeuge, die Methoden, die Ideen, die Konzepte
im Zusammenhang mit der
kontinuierlichen Verbesserung. Nun, dieser Kurs wird
fabelhaft für dich sein. Dies wird eine großartige Klasse sein, um Sie in die
Konzepte und Ideen
einzuführen. Ich werde über
diese verschiedenen Wege sprechen. Ich werde über
die sogenannten sechs Ampere oder sechs Variationsquellen sprechen. Ich werde über viele
andere Ideen sprechen , die Ihnen
eine Grundlage geben, auf
der Sie aufbauen können. Ich stecke nicht in
die Mathematik ein, ich gehe nicht in
die Statistik ein. Ich untersuche nicht die vielen dieser
Analysetools und es gibt viele,
viele Lean Six Sigma. mache ich nicht. Ich möchte nur
eine Grundlage für Sie aufbauen , um Ihnen die Terminologie zu
geben. Und die Idee ist, dass
Sie
beginnen müssen , um
Ihr Studium fortzusetzen. Die andere Art von Person, die diese
Klasse
wahrscheinlich als jemand annehmen wird, der wahrscheinlich kein
Profi für
kontinuierliche Verbesserung sein wird . Möglicherweise sind Sie in Ihrer Karriere
weiter. Vielleicht sind Sie Leiter des Betriebs, vielleicht sind
Sie sogar
Präsident eines Unternehmens oder befinden sich in einem Bereich außerhalb Mainstreams
der Produktion
oder der von Ihnen angebotenen Dienstleistung. Vielleicht sind Sie im Kauf oder Lieferkette oder in der IT oder
so ähnlich. Sie wurden jedoch eingeladen, an einem Lean Six
Sigma Verbesserungsprojekt
teilzunehmen. Vielleicht sind Sie ein
Fachexperte. Nun, obwohl
Sie es nicht sein werden werden Sie kein solcher Profi mit kontinuierlicher Verbesserung
sein, Black Belt oder
ähnliches. Aber es würde Ihnen zugute kommen die Terminologie
zu kennen damit Sie
effektiver beitragen können. Einer dieser
Personen ist also tragfähige, ausgezeichnete Kandidaten
für diesen Kurs. Dann das letzte Stück
davon, also heißt es zertifizierter Lean Six Sigma
weißer Gürtel, naja, weißer Gürtel. Diese Idee dieser
Gürtel ist
den Kampfkünsten entlehnt und
impliziert ein Verständnis für
Anfänger. Ich denke, wenn du am Karate-Unterricht
teilnimmst, denke
ich, dass ein weißer
Gürtel bedeutet, dass du weißt wie du deinen Gürtel bindest
und vielleicht weißt du wie man etwas tritt oder
richtig
fällt oder so ähnlich. Es sind nur die Grundlagen. Also biete ich Ihnen hier
die Grundlagen der Lean Six
Sigma-Methodik an. Also nochmals vielen Dank, dass Sie sich diesen Kurs angesehen haben. Ich habe meine gesamte Karriere als
Profi für
kontinuierliche Verbesserung gearbeitet Fertigungstechnik, Qualität,
Lieferkettenmanagement alle möglichen Bereiche. Und ich hatte das
Privileg, an
Dutzenden von Projekten
zur kontinuierlichen Verbesserung zu arbeiten . Was ich hier anbiete, ist nicht nur das theoretische Zeug
, das ich anbiete. Übrigens reichen viele
dieser Tools Jahrzehnte
zurück, die von
Qualitätsgurus und sozusagen
den besten in der Branche etabliert wurden. Ich biete also viele
großartige konzeptionelle Ideen an, aber oft braucht man
Erfahrung, um
praktische praktische Erfahrungen im wirklichen Leben zu erleben
, die ich gesammelt habe. Daher biete ich sowohl die
Theorie als auch die Erfahrung zusammen in einer Klasse hier auf
Skillshare an, um Ihnen
zu helfen, Ihre Fähigkeiten zu verbessern und Sie hoffentlich in Ihrer Karriere
voranzutreiben. Also der Kurs, ich verspreche
dir, du bekommst am Ende eine Menge
Informationen,
ich habe ein paar herunterladbare
Ressourcen, die du
ausdrucken kannst und dir helfen, diese
Art von Spickzettel zu zeigen. Um sich an
die Grundlagen jeder dieser Methoden zu erinnern , füge
ich
diese der Abschlussvorlesung bei. Und ich möchte Sie dringend
ermutigen, an
diesem Kurs teilzunehmen , den Sie bereits
bei Skillshare angemeldet haben. Und wenn nicht, würde ich
empfehlen, sich für
ein Testabonnement anzumelden. Es ist ein fabelhaftes Programm
und das, ich verspreche Ihnen, es wird Sie mit
Ihrem Verständnis
von Lean Six Sigma beginnen . Nochmals vielen Dank, dass Sie
an diesem Kurs teilgenommen haben. Ich würde gerne im Unterricht sehen, wenn Sie
Kommentare oder Fragen haben, sich gerne über Skillshare an
mich wenden. Ich danke dir vielmals.
2. 02 Was ist: Die große Frage, mit der wir hier
wirklich
anfangen müssen, ist Was ist Six Sigma? Sigma ist der 18. Buchstabe
des griechischen Alphabets. Und dieses Symbol hier ist
der Kleinbuchstabe Sigma. Es ist so, dass es
in der Mathematik verwendet wird, es wird in der Statistik verwendet. Und es stellt ein
Maß für die Streuung in einer Bevölkerung dar. Wenn Sie die
Grundschulmathematik durchgemacht
haben, sind Sie wahrscheinlich
an dieses Wort Durchschnitt gewöhnt, oder manchmal
wird es arithmetisches Mittel verwendet, das ist das Zentrum
der Bevölkerung. Aber viele Menschen werden
nicht der Streuung
der Bevölkerung ausgesetzt ,
nicht
dem Zentrum, aber wie,
wie breitet es sich
von diesem Durchschnitt aus? Und dieser griechische Brief, Sigma, ist ein Maß für die
Streuung in der Bevölkerung. So viele von Ihnen sind vielleicht
mit der sogenannten Glockenkurve vertraut . Der formelle Titel ist
Normalverteilung. Diese Handlung ist wie eine Glocke
geformt. Es soll
grafisch den Durchschnitt oder das
Zentrum der Bevölkerung darstellen Durchschnitt oder das
Zentrum der ,
sondern auch Dispersionen. Wie weit ist es ausgebreitet und
wie sieht die Form aus? Wir werden uns
noch viel mehr damit
beschäftigen , also fühlen Sie sich nicht überwältigt. Die vertikale Spalte
hier ist jedoch die Wahrscheinlichkeit oder die Häufigkeit, in der
ein bestimmter Wert auftritt. Und Sie haben Sigma
ist dieses Maß der Streuung in einer normal
verteilten Bevölkerung. 34 mal zwei. 68 sieht also aus wie 2%
der gesamten Bevölkerung Falsch innerhalb von plus oder minus
einem Sigma des Durchschnitts. Wenn ich dies
in die Praxis umsetzen würde, könnten
wir vielleicht eine Untersuchung
der Höhen erwachsener Männer machen , die in den Vereinigten Staaten
leben. Vielleicht stellen wir
eine Million erwachsene Männer auf ,
messen ihre Höhen und
planen dann ihre Höhen entlang
einer Frequenzverteilung. Und das können wir finden, und ich habe sowohl Meter als auch Fuß und Englisch hier. Wir können feststellen, dass
der durchschnittliche Mann der in den Vereinigten Staaten
lebt 1,78 Meter oder fünf
Fuß, zehn Zoll beträgt. Das ist der durchschnittliche Mann. Und wenn ich sage, Gott, wie hoch ist die Wahrscheinlichkeit, dass
jemand misst, im Grunde
sagen wir fünf Fuß, zehn, es ist ungefähr ein Punkt
für etwa 40%
der Bevölkerung, die Sie
finden werden, ist genau damit, genau um das herum,
diese Messung. Und wir würden feststellen, dass wir
vielleicht
messen, messen, messen und
einfach sagen, okay, wir stellen nur die Frage, wie viel Prozent der Bevölkerung, was ist die Mitte? 68,268% ,3 der Bevölkerung. Was ist der kürzeste
und höchste Mann? Und wir könnten feststellen, dass
es 1,70 Meter bis 1,85 Meter
die mittlere darstellt, 68,268% ,35 Fuß, sieben
bis sechs Fuß eins. Und das klingt nach richtig, ein Amerikaner und ein Mann
zu sein, denke
ich, das ist ungefähr richtig. Aber was passiert ist, je
weiter Sie vom Durchschnittswert
oder dem arithmetischen Mittel
wegkommen , links, desto niedriger und niedriger. Die Wahrscheinlichkeit ist, dass
jemand diese Höhe hat. Und das ist ein ganz
normales Display, die Normalverteilung. Und die Idee ist, dass 100%
der amerikanischen Männer,
erwachsene amerikanische Männer, durch diese Kurve
repräsentiert werden. Und die Wahrscheinlichkeit wird niedriger und niedriger und
niedriger und niedriger. Aber eigentlich geht es weiter, obwohl es nicht so
gezeichnet wird. Aber
technisch geht es immer weiter bis ins Unendliche. Aber die Wahrscheinlichkeit wird
niedriger, niedriger und niedriger. Wenn ich also all diese Zahlen
addieren würde, 34.113.62.1.1 mal
zwei für beide Seiten, würde
ich etwa 99,7% bekommen. Etwa 99,7% der
Bevölkerungsmaßnahmen. erwachsene männliche Bevölkerung in den Vereinigten Staaten
misst zwischen fünf Fuß eins von sechs Fuß sechs. Und das entspricht plus oder minus drei Sigma
aus dem Durchschnitt. Das sind
die Merkmale
einer Normalverteilung. Auch hier werden wir viel mehr
darüber sprechen,
aber es ist so wichtig, dieses Konzept
zu verstehen , dass Sigma
ein Maß für die Streuung über
den arithmetischen Durchschnitt ist . Und der Knieanteil ist diese Glockenkurve oder diese Normalverteilung
zeigt sich immer
wieder in Natur
und Wissenschaft in verarbeitenden und sozialen
Studien und allen möglichen Bereichen. Studien zu
Bevölkerungsstudien und Wirtschaftsstudien und den Höhen verschiedener
Bäume in einer bestimmten Region. Immer wieder sehen Sie, dass diese
Frequenzverteilung in dieser Normal
- oder Glockenkurvenform anzeigt sich
diese
Frequenzverteilung in dieser Normal
- oder Glockenkurvenform anzeigt. Was ist Six Sigma? Dann spreche ich
momentan nicht wirklich von Statistiken. Ich spreche von einer datengesteuerten
Problemlösungsmethodik. Es beinhaltet viel mehr als nur dieses Konzept von
Sigma in der Statistik. Es ist ein umfassenderes Konzept, es ist eine
Problemlösungsmethodik, und es hat seinen Namen
vom Ziel dieser
Problemlösungsmethodik, nämlich das Plus oder minus sechs Sigma des Prozesses geben die Bevölkerung in der
kurzfristigen Maßnahme innerhalb der technischen
Spezifikationsgrenzen aus. Also zurück zu unserer
Normalverteilungskurve. Ich habe dir gesagt, dass dies jetzt Plus oder
minus drei Sigma ist. Das entspricht 99,7%
der Bevölkerung, der gesamten Bevölkerung. Mit anderen Worten, wie in
unserem Beispiel für Erwachsene, wäre
es von allen Männern, die in den
Vereinigten Staaten leben, erwachsene Männer. Aber es muss nicht
sein, dass es nicht plus oder minus drei
sein könnte . Sigma könnte 99,7%
der Dicke eines bestimmten Merkmals bei
einem Produkt ausmachen, von dem Sie Millionen
herstellen. Also schauen wir uns diese
große, große Bevölkerung an. Das Ziel von Six Sigma
ist ein Sechs-Sigma. Das Programm ist, dass plus
oder minus nicht drei, sondern plus oder minus Sechs Sigma
der Bevölkerung innerhalb
der technischen
Spezifikationsgrenzen fallen . Möglicherweise haben Sie einen Druck
, der ausruft, vielleicht ist es eine
bestimmte Funktion, die Sie haben, zehn plus oder minus 0,20. Nun, das Ziel
der Sechs-Sigma-Problemlösungsmethodik ist, dass plus oder minus Six Sigma, die Prozessleistung kurzfristig unter
die technischen Grenzen fällt, nicht nur 99,7%,
aber 99,99999998%. Auch hier, wenn die
Anzahl der Sigmas steigt, plus oder minus vier plus oder
minus fünf plus oder minus sechs. Ist es die Zahl der Sigmas, die von
diesem Zentrum der Bevölkerung
steigen , das die Wahrscheinlichkeit
,
dass es dort ist, bis zu diesem Plus
oder minus Six Sigma, durchschnittlich kleiner und kleiner, was sehr unwahrscheinlich ist,
aber es liegt immer noch innerhalb der technischen
Spezifikationsgrenze. Wenn dieser Prozess erreicht wird, würde
es im Wesentlichen
niemals zu einem Defekt führen. Langfristig wären
es weniger als
vier Teile pro Million, was sehr, sehr niedrig ist. Das ist also ein schneller Überblick über diese
Problemlösungsmethodik namens Six Sigma.
3. 03 Was ist die Lean Manufacturing: Was ist dann Lean Manufacturing? Will Lean Manufacturing ist eine Methode zur
Abfallreduzierung, im Wesentlichen
weniger mit mehr erreicht wird. Der schlanke Ansatz konzentriert sich
auf den Kundenwert. Wir sind Prozessschritte werden
entweder als Addition
oder nicht als
Mehrwert für den Kunden identifiziert . In der Fertigung
wird Abfall normalerweise
als Defekte als Einrichtungsschrott angesehen oder Zeitverschwendung von
Mitarbeitern, oder Zeitverschwendung von die sich im
Speisesaal vertreiben oder so. Aber Abfälle aus Sicht der schlanken
Fertigung gibt es in vielen verschiedenen
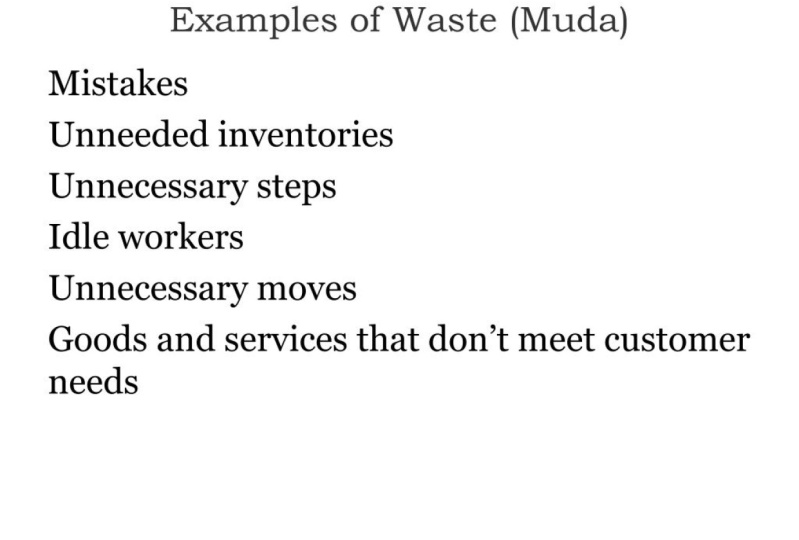
sehr spezifischen Kategorien. Dies sind die sieben Muda, da Muda ein japanisches
Wort ist, das Verschwendung bedeutet. Dies sind die sieben
vorherrschenden Abfälle im Lean
Manufacturing System. Transport,
Inventarbewegung, Warten, Überverarbeitung,
Überproduktion und Defekte. In der Lean Manufacturing
Methodik. Wir bemühen uns, den
Abfall in jeder
dieser Kategorien zu reduzieren , wo durch die Verkürzung der
Vorlaufzeit des Transports Reduzierung
des Lagerbestands die Kosten für Betriebskapital gesenkt werden. Durch die Reduzierung der Bewegung wird die
Moral der Mitarbeiter verbessert, wenn sie ständig nach
Werkzeugen suchen oder sich viel beugen
, was einen Mitarbeiter beeinträchtigen kann. Durch die Reduzierung der Bewegung verbesserte sich
Morales auch. Warte. Wenn es weniger
Gewicht gibt, wird die Bodenfläche geöffnet,
da es nicht mehr nötig ist , all das Zeug
zu lagern. Wenn Sie
Überverarbeitung oder
unnötige Schritte reduzieren ,
die der Kunde nicht hat, nicht erkennt
oder nicht schätzt. Ihre Nachhaltigkeit wird verbessert, Kundenzufriedenheit in
Überproduktion verbessert und natürlich Defekte, sich
und natürlich Defekte,
Nettoerträge oder
Verbesserungen am Ende sind dies nur einige Beispiele
und manchmal werden Sie hören Sie es in einer moderneren
Darstellung von Lean Manufacturing. Einige Experten beziehen
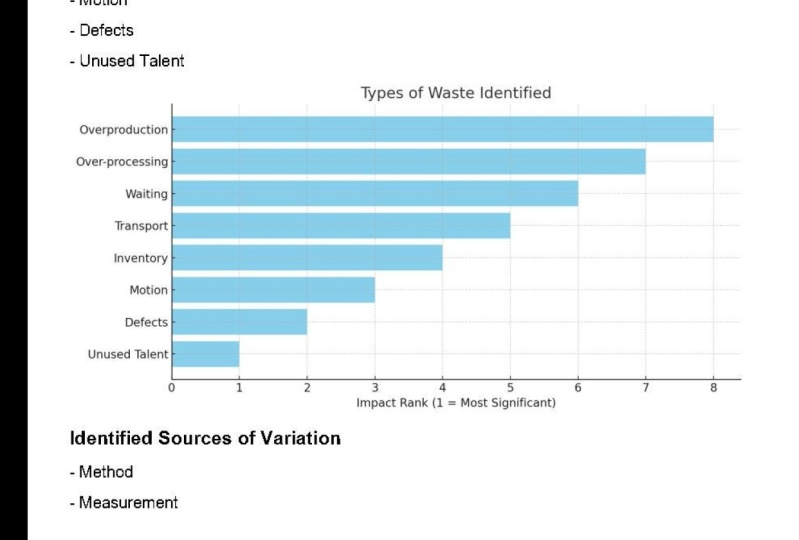
sich auf einen achten Abfall, bei dem es sich um verschwendete Talente handelt, bei der Sie diese Ideen und Fähigkeiten bei
Ihren eigenen Mitarbeitern aufbringen , die keine Möglichkeit
haben, auszusteigen. In einer schlanken
Produktionsumgebung diese Ideen und
Verbesserungsvorschläge werden
diese Ideen und
Verbesserungsvorschläge frei geteilt und wo die Talente und Fähigkeiten jedes Mitarbeiters
wirklich geschätzt werden.
4. 04 Was ist: Six Sigma, die
Problemlösungsmethodik
konzentriert sich also auf ein kontinuierliches
Verbesserungsmodell namens DMAIC. Dmaic ist ein Akronym für Definieren, Messen, Analysieren,
Verbessern und Steuern. Dies sind die fünf wichtigsten
Schritte , die in diesem Modell der kontinuierlichen
Verbesserung verbunden sind. Definieren Sie das Problem mit dem ersten
Schritt in sehr spezifischen und genauen Begriffen , die Sie lösen möchten. Von dort aus messen Sie dann Ihre Hauptmerkmale in Ihrem Prozess in diesem Problem
, das Sie lösen möchten. Und dann analysieren Sie die Daten , die Sie gerade gemessen haben, um
Schlussfolgerungen zu ziehen und Annahmen
darüber zu treffen , was
die besten Verbesserungen sein könnten, die besten
Korrekturmaßnahmen in diesem Bereich. Und wenn diese gesperrt sind, ,
sobald diese Verbesserungen
vorgenommen wurden wie kontrollieren wir dies,
sobald diese Verbesserungen
vorgenommen wurden? Wie sperren wir
diese Verbesserungen ein,
damit wir nicht
wieder in diese Verbesserungen ein,
damit wir nicht einen früheren Staat zurückkehren. Dann führt uns das zu einer neuen Definition dessen,
was unser Staat ist, unseren Prozesszustand oder
unseren Problemzustand. Es ist nicht derselbe
Ort, an dem wir angefangen haben. Aber Sie können diese Idee zur
kontinuierlichen Verbesserung sehen. Und Sie werden sehr
schnell lernen, dass viele verschiedene qualitative
und quantitative Tools bei jedem dieser Schritte
viele verschiedene qualitative
und quantitative Tools
verwendet werden. Einige der Tools, mit denen
Sie vertraut sind,
aber ich sage Ihnen, dass es so viele
Six Sigma
gibt und Lean
Manufacturing reich an verschiedenen qualitativen und quantitativen Tools ist reich an verschiedenen qualitativen
und quantitativen Tools , aus denen stammen die Wissenschaften und
aus anderen Bereichen des Ingenieurwesens und der
Statistik und Analyse. Sie sind unter
diesem Dach namens DMAIC zusammengezogen. Und hier ist nur eine kleine
Stichprobe von ihnen. Ziel des
DMAIC-Modells in
einem Six Sigma-Projekt ist es also ,
die Prozessschwankungen zu reduzieren. Das DMAIC-Modell selbst wird jedoch nicht ausschließlich
in Six Sigma verwendet. Es wird auch in Lean
Manufacturing-Projekten eingesetzt. Six Sigma ist viel größer
als nur dämonisch, aber DMAIC ist definitiv
einer der Eckpfeiler und eine großartige Methode
zur Problemlösung. Es ist ein großartiger Ansatz zur
kontinuierlichen Verbesserung. Daher wird es auch in
vielen anderen Bereichen eingesetzt.
5. 05 Wie Lean und Six Sigma arbeiten: Angesichts der Tatsache, dass der
Name dieser Klasse Lean Six Sigma-Zertifizierung
lautet, wie funktionieren diese beiden verschiedenen
Methoden zusammen? Wie ähneln sie sich? Häufige Fragen, Lean
Manufacturing und Six Sigma sind beide
Verbesserungsmethoden, wie wir gesehen haben. Beide verwenden
dieses Nachfragemodell,
definieren, messen, analysieren und
verbessern die Kontrolle. Denn auch hier ist das
ein Verbesserungsmodell , das
auf viele Dinge angewendet werden kann. Beide können auf
eine Vielzahl von Prozessen angewendet werden. Fertigung,
Service-Design, persönlich. Ich habe viele Artikel
über Leute gesehen, die
Lean Manufacturing Projekte in
ihrer eigenen Garage durchführen Lean Manufacturing Projekte in ,
um den Ort
aufzuräumen , ein wenig
zu organisieren. So
kann beides auf eine
Vielzahl von Prozessen angewendet werden. Sie haben beide eine lange Geschichte
und wurden von
Weltklasse-Organisationen,
Toyota, Motorola, gegründet . Dutzende, wenn nicht Tausende von Unternehmen auf der ganzen Welt haben heute eines oder beide
von ihnen
beschäftigt Strategien, oft in Abstimmung
miteinander. Und unterdurchschnittliche Prozesse
enthalten normalerweise sowohl
übermäßige Variationen, die das Kennzeichen
eines Six Sigma sind, mehrere Möglichkeiten, die eher einem schlanken
Herstellungsproblem ähneln. Die beiden Methoden funktionieren gut zusammen und sie sind Tools sehr gut
ergänzen. Die Grundidee ist, dass sie aus zwei verschiedenen Denkschulen
hervorgegangen sind. Sie stammten aus zwei verschiedenen
großen Organisationen. Aber in der Tat machen sie sich
gegenseitig sehr gut Komplimente. Werfen wir es uns einfach mal an. Nur eine kurze Idee hier. Defekte oder offensichtliche Abfälle. Und in Ihrem Six Sigma-Projekt können
Sie Ihren
Prozess analysieren und möglicherweise
eine Verteilung
Ihrer Prozessausgabe finden eine Verteilung
Ihrer Prozessausgabe , die wie
diese generische Kurve aussieht. Es gibt wieder unsere Plus- und
Minus-Sigmas. Ihre Spezifikationsgrenze ist jedoch so, dass Ihre Prozesse
eine Reihe von Fehlern verursachen. Defekte sind also das Handbuch, die Lean Manufacturing Abfälle. Aber Sie sehen,
dass Sie eines
dieser statistischen Probleme haben ,
wie es in Six Sigma auftaucht. Eine Korrekturmaßnahme
könnte also den Mittelwert verändern, was eine sehr beliebte
Korrekturmaßnahme
innerhalb der Six
Sigma-Methodik ist , wodurch der Abfall reduziert wird,
der das Ziel Ihrer
Lean Manufacturing ist Projekt. Nehmen wir ein anderes Beispiel. Einer der häufigsten Abfälle in der Lean Manufacturing
ist die Überverarbeitung. Mehr tun, als die Kunden
nach einem der Pi gefragt haben. Das passiert oft. Einer der Bereiche
der Überverarbeitung wäre die Inspektion, die Inspektion von Dingen, die die Kunden und sogar das
Auffinden die die Kunden und sogar das
Auffinden selbst und nicht nur
Zeit mit dem Inspektionsprozess verschwenden , aber dann rufen Sie
Dinge Mängel auf, die
keine Kundenfehler sind. Es sind nur Dinge, die
Variationen innerhalb
der Kundengrenzen sind . Ihre Korrekturmaßnahme
könnte darin bestehen,
einige detaillierte und spezifische
Inspektionsanweisungen
mit Fotos und Pfeilen
und solchen Dingen zu erstellen einige detaillierte und spezifische
Inspektionsanweisungen . Was machst du da?
Sie reduzieren die Veränderung des
Inspektionsprozesses
, der ein Ziel von Six Sigma ist, beseitigen
dadurch die Verschwendung von Überverarbeitung und die damit verbundenen Mängel . Auch hier
funktionieren diese beiden großen
Problemlösungsmethoden sehr gut zusammen. Und es gibt viele Tools jenseits DMAIC, bei denen Sie sich
in beide Methoden überschneiden. Ich denke also, dass Sie feststellen werden , dass diese beiden Konzepte gut
zusammenarbeiten. Und wieder, wenn Sie ein Problem
lösen, werden
Sie sowohl
übermäßige Variationen als auch Abfälle feststellen. Und indem Sie diese Tools verwenden und diese Methoden
miteinander verwenden, verbessern
Sie den
Prozess insgesamt.
6. 06 Das LSS: Eines der
offensichtlichen Merkmale von Six Sigma und Lean
Six Sigma Training ist die Verwendung dieser
verschiedenen farbigen Gürtel. Dies ist das Konzept der Gürtel, die
den Kampfkünsten entlehnt sind, wobei jede Farbe ein
anderes Maß an Meisterschaft darstellt. In den Kampfkünsten je nach Disziplin kann
es
je nach Disziplin zehn oder mehr
verschiedene Gürtelfarben um die verschiedenen
Meisterschaftsstufen anzuzeigen. Jetzt
gibt es in Six Sigma im Allgemeinen
fünf Gürtelfarben:
Weiß, Gelb, Grün, Schwarz und den Master Black Belt. Lean Manufacturing und Lean
Six Sigma Praktiker haben im Allgemeinen
das gleiche Gurtsystem verfolgt. Aus Trainingsperspektive
stammen
die farbigen Gürtel ziemlich aus Six Sigma, aber Lean Six Sigma, Lean Manufacturing
folgen ziemlich der gleichen Reihenfolge. Der weiße Gürtel
impliziert also wirklich ein
Übersichtsniveau des Trainings. Eine weiße Gürtelklasse ist normalerweise etwa eine Stunde lang
und
erklärt wirklich nur die grundlegenden Konzepte wie Lean Manufacturing? Was ist Six Sigma? Es richtet sich an
sogenannte Stakeholder,
Personen, die wirklich nicht am
Verbesserungsprojekt beteiligt
sind ,
aber
vom Verständnis eines Teils
der Terminologie profitieren würden . Jetzt impliziert der gelbe Gürtel
ein grundlegendes Trainingsniveau. Es enthält also einige
der wichtigsten Konzepte, Problemlösungsansätze,
statistische Methoden, grafische Methoden und einige
der Qualitätswerkzeuge. Und Yellow Belt
Profis
unterstützen ein
Verbesserungsprojekt, das Betreiber interviewt , Daten
sammelt, Beobachtungen
macht, zum Ursache-Wirkungsdiagramm
beiträgt
und dazu beiträgt
Brainstorming-Sitzung. Yellow Belt Training
ist
wirklich wichtig , um in
die höheren Ränge zu gelangen. Jetzt impliziert der Grüne Gürtel ein mittleres
Ausbildungsniveau vertiefte Exposition gegenüber das eine vertiefte Exposition gegenüber
vielen statistischen
und grafischen Tools sowie anderen
verwandten
Präsentationsinstrumenten und Problemlösung
und Teambuilding. Der Grüne Gürtel bietet kritische Unterstützung Black Belts, die
komplexe Projekte leiten, kann
aber ihre eigenen
weniger komplizierten Projekte leiten. Green Belts sind also
sicherlich in
der Lage , Projekte auf
niedrigerer Ebene zu übernehmen. Und viele von ihnen sind
tatsächlich in Ausbildung arbeiten durch
zusätzliche Schulungen
und den Abschluss ihrer
eigenen
Verbesserungsprojekte auf ihren eigenen Black Belt hin zusätzliche Schulungen
und den Abschluss . Wenn du also ein Grüngürtel bist, bist
du irgendwie dazwischen. Sie können Ihre eigenen Projekte leiten, aber Sie können auch bei größeren,
komplizierteren Projekten
helfen, die von Black Belts
geleitet werden. Natürlich
impliziert der, The Black Belt ein fortgeschrittenes
Ausbildungsniveau. Diese Menschen haben ein
tiefes Verständnis für die Sechs-Sigma- und
Fertigungswerkzeuge und -ansätze, einschließlich einiger mittlerer bis fortgeschrittener statistischer
Anwendungen. Sie haben auch
fortgeschrittene Projektmanagement
- und Unternehmensmanagementfähigkeiten entwickelt fortgeschrittene Projektmanagement . Dieses Bandsystem, die
Lean Manufacturing, das Sechs-Sigma
soll keine Insel für sich sein. Es soll
in die
Geschäftssysteme,
Engineering-Systeme und
Qualitätssysteme einer Organisation integriert werden in die
Geschäftssysteme,
Engineering-Systeme und
Qualitätssysteme einer Organisation . Es ist also wichtig, dass es
nicht zu seinem eigenen Ding wird. Und Black Belts
verfügen durch ihre
Ausbildung und Erfahrung über andere Fähigkeiten außerhalb des Toolsets von Six Sigma
und Lean, einschließlich des Projekts, des
Projektmanagements, der Finanzinstrumente wie
Return on Anlageanalyse, Unternehmensmanagement-Fähigkeiten und mehr. Die Black Belts
leiten also komplexe Projekte. Sie beraten sich auch zu weniger komplexen Projekten, die möglicherweise von Green Belts geleitet
werden. Und dann bieten
sie natürlich Green Belts und
Yellow Belts zu den Werkzeugen an, die sie benötigen, um
die Black Belts zu verstehen, Endergebnis, unsere Führungskräfte, sie sind nicht nur
Qualität Führungskräfte oder Verbesserungsführer,
ihre Geschäftsführer. Schließlich
impliziert der Master Black Belt fortgeschrittene Führung
und technischen Scharfsinn. Dies sind bewährte Führungskräfte. Sie sind scharf. Technisch gesehen. Dies sind die Menschen
, die den
organisatorischen Wandel vorantreiben und
als Vordenker und
Innovationsführer dienen . Sie sind im Wesentlichen
Programmmanager ein breites Spektrum von
Verbesserungsaktivitäten
überwachen. Diese Mitarbeiter dienen neben
Top-Führungskräften und erleichtern die
Strategiegestaltung für eine Organisation. Dies ist sicherlich
das höchste Know-how in den Welten Six Sigma und Lean
Manufacturing. Jetzt kann jeder dieser Gürtel sehr gut als
eigenständiges Training dienen. Es ist
zum Beispiel nichts falsch daran , dein Yellow
Belt Training , dein Yellow
Belt Training zu absolvieren, und das dir sehr gut
dient. Möglicherweise sind Sie an anderen
Teilen der Organisation,
anderen Arten von Aktivitäten beteiligt . Das Yellow Belt Training
bietet Ihnen jedoch genau
das, was Sie benötigen, um bei Bedarf
an
den
Verbesserungsaktivitäten der Organisationen teilzunehmen . Aber jeder der
Gürtel dient auch
als Sprungbrett für die
nächste Trainingsstufe. Also alles, was Sie brauchen ,
um ein
Grüngürtel zu werden, lernen
Sie zum Beispiel in Ihrer
Gelbglockenklasse und Sie können die
Leiter ganz schön aufsteigen. Neben dem Training,
insbesondere wenn Sie sich in
den Black Belt und den
Master Black Belt bewegen , es nicht nur
Training und Werkzeuge, sondern auch der
erfolgreiche Abschluss von immer
komplexere Projekte. Jeder, der behauptet,
ein schwarzer Gürtel zu sein , der
eigentlich
nicht mindestens fünf bis zehn erfolgreich
umgesetzte Projekte hat. Es ist nur ein Stück Papier. Es bedeutet nicht wirklich viel. So
soll es Erfahrung Verbindung mit Training geben, um diese besonders
übergeordneten Gurte zu erreichen.
7. 07 The 7 Mudas: Jetzt haben wir
die Themen
Lean Manufacturing vorgestellt und
die sieben Moodle hat oder die sieben Abfälle von Warten,
Überproduktion und Überverarbeitung usw. Aber in diesem Video möchte
ich einen viel tieferen
Einblick in diese Konzepte werfen. Du verstehst mehr von dem, worüber
wir hier sprechen. So wird
manchmal an die sieben Abfälle erinnert dieses mnemonische
Gerät zugeben würde, es ist der erste Buchstabe jedes
unserer Bereiche des Wartens von Altholz, Überproduktion über
Verarbeitungsfehler, Bewegung, Inventar,
Transport. Es ist einfach eine einfache
Möglichkeit, sich daran zu erinnern. Und Aktivitäten, die nicht mit der
Wertschöpfung für den
Kunden, unsere Abfälle, zusammenhängen . Kunden bezahlen also für Dinge
wie Formen und Bearbeitung und Sägen Schneiden und Transport zu ihrer
Anlage, solche Dinge. Dafür zahlen sie. Dinge, die nicht damit zusammenhängen, sind
effektiv Verschwendung. Alles,
was sie
im Lean Manufacturing
System nicht bezahlen , gilt als Abfall. Die Dinge, die
dafür bezahlen,
sind natürlich Mehrwertaktivitäten. Alles andere ist eine Aktivität
ohne Wertschöpfung. Wir werden uns in den folgenden Folien
viel näher darauf
eingehen. Es wird etwas
länger dauern als normal, aber ich denke wirklich, dass dieses
Video Ihnen
ein gründliches Verständnis
dieser sieben geben wird Muda ist, von
denen der erste wartet. Warten ist eine Verschwendung, die aufgrund einer Verzögerung
des vorhergehenden Prozesses eine Unterbrechung bei
jedem Prozess
beinhaltet . Diese können durch
alle möglichen Dinge verursacht werden, die
aus einem Ungleichgewicht
zwischen Verarbeitungsschritten und schlechter Planung und unklaren Arbeitsanweisungen oder möglicherweise kein Inventar
verfügbar sind. Es gibt eine ganze
Reihe von Gründen, aber Sie können sich sicher vorstellen wegen
des vorhergehenden Schritts zu
warten. Dann verlängert diese Wartezeit
die Gesamtdurchlaufzeit und senkt die
Kapitalrendite der Organisationen. Wir werden
in eventuell späteren Vorträgen darüber sprechen . Aber der ROI, die
Kapitalrendite. Es passiert, wenn
Sie eine Investition in das Inventar, die Ausrüstung
und die Arbeit und solche Dinge und dann das Produkt verkaufen,
um dafür zurückzuzahlen. Nun, wenn Sie kein Produkt
verkaufen, Ihre Investition in diese Dinge, ist
Ihre Investition in diese Dinge,
Ausrüstung, Arbeit und
Materialien nicht. Darauf bekommst du keine
Rückkehr, oder? So senkt es Ihre
Kapitalrendite. Der nächste Bereich der Abfälle
ist die Überproduktion. Im Grunde klingt es,
wie es sich anhört, mehr
als nötig zu produzieren oder was früher als nötig
ist. Dies wird üblicherweise getan, um diese sogenannten
lokalisierten Ziele zu verbessern. Vielleicht möchte ein
Abteilungsleiter
eine höhere Effizienz für
seine Abteilung,
für seine Ausrüstung erzielen eine höhere Effizienz für oder versucht, die Fixkosten
pro Stück zu senken , damit sie mehr oder schneller oder länger
laufen
als das, was nötig ist. Nun, das ist einfach
Überproduktion. Er oder sie kann
ihr lokales Ziel verbessern, aber es verringert
Ihren Nettogewinn und die organisatorischen Ziele. Überproduktion
bindet also Ausrüstung, Sie betreiben diese großen
Chargen, die nicht notwendig sind. Es bindet die Menschen zusammen, die Versorgungsunternehmen binden
Inventar zusammen und erstellt
untätiges Inventar, was letztendlich eine Verschwendung
für die Organisation ist. Als Nächstes, Überverarbeitung, ist dies die Verwendung von Toleranzen
oder Geräten oder Verarbeitungsschritt zusammen mit
den damit verbundenen Kosten , die der Kunde nicht
angefordert hat und für die er
nicht bezahlt. Dies wird dadurch verursacht, dass ich
oft keine Kommunikation durch den wahren
Kunden und den wahren Lieferanten habe. Ich betone echten Kunden,
wahrer Lieferant,
denn es gibt
Einzelpersonen, die
bei bestimmten Organisationen feststellen,
Okay,
das ist gut,
das ist nicht gut. Das ist akzeptabel, das ist es nicht. Dann gibt es die
Leute, die
die Arbeit erledigen , die diese
Entscheidungen über die Annahme oder Ablehnung oder Überarbeitung oder Nichtüberarbeitung treffen. Während diese
beiden exakten Leute jedenfalls sprechen
sie normalerweise nie. In der Regel gibt es Engineering
und Vertrieb und Einkauf und andere große Organisationen und
Abteilungen zwischen ihnen. So oft verursacht durch
mangelnde Kommunikation, mangelndes Verständnis dessen,
was die Kunden wirklich wünschen, und
Überbearbeitungskosten alle offensichtlichen Probleme. Verlust des Nettoertrags,
Verlust der Nachhaltigkeit und nur verringerte
Kundenzufriedenheit und führt zu Verzögerungen und
unnötigen Kosten. Als nächstes kommen Mängel,
und dies ist
derjenige, an den die meisten Menschen denken
, wenn sie an Abfälle denken,
normalerweise sind wenn sie an Abfälle denken, es Mängel der
erste Ort, an dem sie gehen. Dies sind also Produkte
, die nicht Erwartungen der
Kunden entsprechen
und Mängel Regel durch
unzureichende Prozessdesigns oder
Abweichungen von diesem Design bis
hin zu uns hier verursacht
werden unzureichende Prozessdesigns oder . Hier ist eine Ansammlung von
Mängeln irgendeiner Art Dose. Zeigt Ihnen all die
verschiedenen Möglichkeiten, verschiedene Arten, schief zu gehen. Defekte führen zu einem Verlust
des Rohstoffs, Arbeit, der Versorgungsunternehmen und allem
, was in diesen Teil eingeflossen ist, und verlängern dann die gesamte
Vorlaufzeit, da jetzt Käufer, Ingenieure und Manager gehen müssen
erhalten Sie mehr Material, planen Sie die
Ausrüstung und bringen mehr Arbeit in das Remake dieses Produkts ein, damit
dies
zu
erheblichen Verlusten für eine Organisation führt . Der nächste ist Bewegung. Manchmal wird es nicht
genau verstanden. Es gibt manchmal ein wenig
Verwirrung zwischen Bewegung und
Transport. Bewegung ist die ganze
Bewegung innerhalb eines Verarbeitungsschritts, der für den Kunden
keinen Mehrwert bringt. Das
gebräuchliche Beispiel ist also, dass nur die letzte Drehung der
Mutter den Bolzen festzieht. All die anderen Drehungen, oder nur um dich in die
letzte Runde zu bringen, deine Kurbel nach unten. Die Schmerzen des Kunden
für einen festgezogenen Bolzen, nicht bei allen Gewinden, die zu ihm
führen. Es ist ein einfaches Beispiel, aber wenn Sie dies im Hinterkopf behalten, können Sie verschwendete Bewegungen verstehen. Verschwendete Bewegungen werden durch schlechtes Produkt oder schlechtes
Prozessdesign verursacht. Das Bild hier rechts zeigt diese geschweißte
Flanschrohrbaugruppe, wobei ein Bediener niederknien, der andere auf einer Leiter hoch. Dieses Ding ist an der
völlig falschen Stelle. Niemand arbeitet hier an
der richtigen Stelle. Es ist also wirklich ein
schlechtes Prozessdesign. Verschwendete Bewegungen können
zu Verletzungen, wiederholten Belastungsstörungen
wie Karpaltunnel, Verlust der Moral, vermindertem
Einkommen und längeren Vorlaufzeiten führen. All diese anderen Probleme, die mit
dieser verschwendeten Bewegung
verbunden sind, sind, glaube
ich wahrscheinlich
der versteckte Verlust. Und viele Prozesse, viele Organisationen,
Inventar, sehr häufig. Dies sind die Kosten, die
mit dem Kauf, der
Lagerung, dem Transport, der
Verpackung usw. verbunden sind, unverarbeitetes und
ungeschichtetes Lagerbestand. Viele Leute machen sich wirklich Sorgen, wenn
sie sich zum ersten Mal lehnen und
etwas über Lean Manufacturing und Six Sigma lernen, denken
sie, Gott,
wir brauchen Inventar. Wir müssen Inventar haben. Wir verwenden unser Inventar. Nun, überschüssiger Lagerbestand wird dem Prozess
oft hinzugefügt um andere
Mängel wie Mängel zu verdecken.
Sie benötigen Lagerbestand, um die Fehler an den Produkten auszugleichen
, die Sie verschrotten. Es könnte eine schlechte Planung sein. Wenn Sie ein schlechtes
Prognosesystem haben, wissen
Sie nicht, wie viele
Teile Sie nächste Woche benötigen. So übertrieben Sie, dass Sie
mehr verdienen, als nötig ist. Es brauchte, um das
Potenzial dort abzudecken. Es geht auch
durch Schäden verloren , wenn Ihre Produkte getroffen und zerkratzt
und fallen gelassen werden und
sonst aufgrund eines
schlechten Prozessdesigns
unbrauchbar gemacht werden? Nun, ja, man
muss mehr als
erwartet verdienen , um diese Verluste auszugleichen. Und offensichtlich
verschwendet das Inventar Kosten, es fügt Kosten hinzu und
verringert den Lagerbestand wieder, es gibt diese Idee von
Return on Investment. Wenn Sie investieren, investiert eine
Organisation in Arbeit,
Materialien und automatisierte Ausrüstung. Sie erwarten eine Rückkehr. Nun, wenn diese Teile
nicht verkauft weil sie irgendwo in
einem Regal oder einem großen
Parkplatz sitzen , erhalten
Sie keine
Rendite für Ihre Investition, und das hat einige beträchtliche wirkt sich
auf die Organisation aus. Schließlich, da der Transport
etwas anders
ist als Bewegung,
Transport, innerhalb eines Prozesses keinen Wert für
den Kunden
hinzufügt innerhalb eines Prozesses keinen Wert für
den Kunden
hinzufügt, für den der Kunde wieder bezahlt, das Formen, die
Bearbeitung, die schmieden. Sie zahlen für die Verpackung dieser
Prozesse, zahlen
aber nicht für
die Kosten, um sie von
einer Maschine zur nächsten zu bringen. Du denkst, Gott,
das ist notwendig. Aber worüber wir wirklich
sprechen, verschwendeter Transport,
Transport, wie viele dieser Dinge sind, sind in einigen Bereichen unerlässlich, aber sie sind nicht gut
wertschöpft, Sie haben um es von
einer Maschine zur anderen zu transportieren, aber es ist ein verschwendeter Transport
, der durch
schlechtes Prozessdesign oder
schlechtes Anlagenlayout verursacht wird . Man muss Teile transportieren. Aber viele Anlagenlayouts entwerfen den
Transport in sie. Neuorganisation Ihrer Anlage
oder die Neuorganisation Ihres Prozesses kann daher oder die Neuorganisation Ihres Prozesses kann oft
genau das gleiche Ziel erreichen, wobei viel weniger Transport
dazwischen liegt. Genau wie all
diese anderen Dinge erhöht der
verschwendete Transport Kosten
und bietet mehr
Möglichkeiten, Produkte zu beschädigen. Es gibt einen schnellen, aber
gründlichen Überblick über die sieben Stimmung sind die sieben Abfälle, die sich auf die schlanke Fertigung
beziehen. Und ich weiß, dass das
viel Material ist. Was ich tun werde, ist aus diesen Folien
eine PDF-Datei zu erstellen damit Sie sie herunterladen und als Referenz
verwenden können .
8. 08 Die 6 M's: Wir wissen also, dass sich Lean
Manufacturing auf die
Abfallreduzierung konzentriert und daher
die sieben Muda als
die sieben Abfälle hat , die vorherrschenden Gebiete,
in denen dieser Abfall auftritt, sechs Sigma konzentriert sich
auf Variation Reduktion. Ähnlich wie
die Stimmung hat , da es die
sogenannten sechs M hat, die die
Hauptvariationsquellen sind. Das sind also die sechs Ms. Jedes dieser Wörter
beginnt mit dem Buchstaben M. Es hilft Ihnen, sich wie
Holz Mitte zu erinnern, und es hilft Ihnen, sich an
die verschiedenen M, die
Maschinenmethode, die Materialmessung des Maschinenmethode, Menschen
und die Mutter Natur zu erinnern. Die sechs M's dienen also als ein
bisschen ein mnemonisches Gerät, ein bisschen ein Rahmen für Brainstorming potenzieller
Ursachen und
offensichtlich potenzielle Variationsquellen , die zu
Defekten und Verlusten führen könnten. Ich möchte also nur erwähnen, dass ich diese Worte nicht erfunden habe, ihre Rückseite aus den fünfziger
und sechziger Jahren vor langer Zeit. Und Wörter wie Mensch,
Mutter, Natur sind ein
wenig geschlechtsspezifisch. In einigen Kulturen
wurden diese durch
Dinge wie Mitarbeiter
- oder Umgebungsbedingungen ersetzt . Es ist also nicht beabsichtigt, sexistisch
zu sein, aber ich habe solche
Kommentare bekommen,
die in den letzten sechs Ms
leicht zu merken sind, aber Sie können
einige dieser Begriffe leicht ersetzen. Gehen wir also durch
die sechs Ampere, beginnend mit der Maschine. Und wieder sind dies
Variationsquellen. Also die Maschine
enthält die Maschine selbst wie diese vertikale Mühle , die ich rechts gezeigt habe. Aber es beinhaltet die
Software des Werkzeugs, das Fixturing und
was passiert damit? Die vorbeugende und
korrektive Wartung und die Einrichtung, der Boden der Balken, die elektrische Zufuhr dazu. Es enthält all
die Geräte, die zur Herstellung Ihrer Teile
verwendet werden. Dies
beinhaltet übrigens auch die Kapazität
der Ausrüstung und die Leistungsfähigkeit
der Ausrüstung. Manchmal ist das
Gerät selbst in Ordnung. Es ist einfach, dass es nicht
genug von ihnen gibt oder es ist schlecht an
die Anwendung angepasst. Es sollte nicht für
Ihre spezifische Anwendung verwendet werden. nächste Bereich ist die Methode. Und nachdem ich
das seit vielen Jahren gelehrt habe, herrscht manchmal Verwirrung
zwischen Maschine und Methode. Die Methode ist das
sogenannte Prozessrezept. Die Vorschub und Geschwindigkeiten, die visuellen Hilfsmittel, die
Fehlerprüfgeräte ,
die Signalisierung sind. Und auf Geräten ist es sozusagen nicht
die Hardware. Es ähnelt eher der Software, den Anweisungen und
wie ein Teil gemacht wird. Das ist also die Methode. Und dann faktor Mensch oder natürlich Mitarbeiter oder Menschen. Dazu gehören das
Training, die Erfahrung, die Gewohnheiten, die Ermächtigung, was
dürfen Ihre Leute das tun? Dies könnte also sicherlich Richtlinien und
solche Dinge
beinhalten. Das technische
Kenntnisbewusstsein, all diese Dinge, Ergonomie, große Fläche, all diese Dinge
passen in den sogenannten Menschen. Und es beinhaltet sicherlich die
Anzahl der verfügbaren Personen, genau wie wir mit unseren Geräten
gesprochen haben. Es
beinhaltet sicherlich auch das. Die insgesamt verfügbare Arbeitskräfte. Als nächstes m sind die Materialien, die Rohstoffe, die besser ein Input für
den Prozess
sind. Es sind also die physikalischen Eigenschaften, die Menge der
Kaufmaterialien, Kennzeichnung, die Lagerung, die
Verderblichkeit. Wie lange halten Ihre
Materialien? Chemikalien, Chemie,
Make-up wie diese, Stahlstangen, Stahl,
Aluminium, Messing, metallische Komponenten
wie diese haben eine breite Palette chemischer
Eigenschaften, die ihre Durchspeisung variieren Durchspeisung Bearbeitungsprozesse sind
Schmiede- oder Walzprozesse. Die physikalische Eigenschaft
dieser Materialien in der
chemischen Zusammensetzung. Das nächste M ist das
Messsystem. Wie messen wir tatsächlich die Teile,
die
Messgerätetypen , das Design, wie oft die
Abtastgröße und -frequenz
und dann Dinge, die in die Qualität der Messung fallen ,
wie Bias und Stabilität, Stabilität und Linearität
des Messsystems. Die Messung zeichnet das
Datenerfassungssystem auf,
alles, was mit dem
Messsystem zu tun hat. Manchmal glaubst du es oder nicht, du denkst vielleicht, dass es defekt
ist, aber das ist es eigentlich nicht. Es ist Ihr Messsystem , das Ihnen
schlechte Informationen liefert. So
kann sicherlich Variation,
wahrgenommene Output-Variation durch das
Messsystem
selbst verursacht werden , anstatt durch
das Teil , das Sie tatsächlich produzieren. Dann ist die letzte
sogenannte Mutter Natur oder die Umgebungsbedingungen in der Einrichtung oder
am Arbeitsplatz, den Sie haben. Die Temperatur, Feuchtigkeit,
Staub, Vibration, Lärm, Licht, all dies fließt in
potenzielle Variationsquellen ein. Genau wie ich es für
die sieben Launenheiten von
Lean Manufacturing getan habe, werde ich
ein PDF-Dia-Deck
für Sie generieren , das die sechs Ampere abdeckt. Sie können sie also herunterladen und als Referenz
verwenden. Zukunft habe ich dieses Video ziemlich schnell
durchgemacht , aber vielleicht in einem Monat, in
zwei Monaten, arbeiten Sie
tatsächlich an einem Six Sigma-Projekt oder einem
Lean Manufacturing Projekt, oder versuchen,
diese Informationen
mit einigen Ihrer Kollegen zu teilen . Ich denke, es wäre schön,
diese Handouts
zur Verfügung zu haben , auf die Sie verweisen können.
9. 09 Einführung in die Sieben Qualitätswerkzeuge Teil 1, Rev 2: Jetzt möchte ich
Ihnen eine Einführung in die sogenannten
Seven Quality Tools geben. Es ist ein grundlegender Satz von Mess-,
Visualisierungs- und
Analyse-Tools , die Sie sehr tief in die Lean Six
Sigma-Methoden einführen werden. Sie werden in
allen fünf Phasen
des DMAIC-Prozesses verwendet , definieren, messen, analysieren,
verbessern und kontrollieren. Es. Sie finden diese
sieben Qualitätswerkzeuge und andere Bereiche auch, möglicherweise durch eine Zertifizierungsprüfung oder verwenden
sie in anderen Arten von Datenanalysevisualisierung. Sie sind sehr verbreitet
in den Gurus der Qualität vor
Jahrzehnten haben sie unter
ein Dach namens The
Seven Quality Tools
gebracht , die üblicherweise in der
Qualitätstechnik verwendet werden, aber sie werden in einer
Menge verwendet auch andere Bereiche. Ich wollte Ihnen also eine Einführung in
jedes dieser Tools geben. Wir graben uns nicht
so tief in sie ein, aber ich möchte Ihnen
die Grundlagen jedes einzelnen zeigen. Ich denke, das wird
sich für dich lohnen. Das erste dieser sieben Tools
heißt Histogramm. Ich wollte
dir nur zeigen, wie ein Histogramm funktioniert und dann können wir ein bisschen mehr
darüber nachdenken. Aber Angenommen, Sie haben
eine Reihe von Rohdaten. Das sind unsere Daten genau hier. Ich möchte es so plotten , dass ich die Daten visualisieren kann. Nun, vor langer Zeit haben sie es tatsächlich so gemacht. Also habe ich ein, ich habe hier ein XY-Diagramm. Also für jedes Mal sehe ich einen
Punkt wie hier, 1.7. Also setze ich das, ich lege ein X genau hier zwischen das eine und die beiden. Dies könnte ich einen Bin zwischen
12 nennen , der alle Zahlen enthält , die dazwischen passen. Du siehst also, dass ich hier
mehrere Mülleimer habe. Wie lautet meine nächste Nummer? 4.4. Das würde also zwischen 45 in
meinen Mülleimer passen. Also lege ich
ein X genau da hin. Und was habe ich dann sonst noch? 3.9. Sie können sehen, dass ich den nächsten
Bin ausfülle, 1.6 und alles hier ist
ein weiterer in dieser Drehung, 0.41.3, es gibt ein weiteres 15.21.1. Stellen Sie sich vor, ich würde
jedes Mal
, wenn ich auf
einen anderen
Wert stieß, der dort hineinpasst, eine gleiche Größe in jedem Fach platzieren jedes Mal
, wenn ich auf
einen anderen
Wert stieß, der dort hineinpasst, eine gleiche Größe in jedem Fach würde. Nun, was im Laufe der
Zeit passieren würde , als sich diese Mülltonnen zu
füllen begannen , ist, dass ich
ein Gefühl dafür bekommen würde , wie diese
Daten aussahen. Also hier drüben
hätte ich eine Frequenz, wenn du dir vorstellen kannst, die so aussehen würde, 1234 usw. ganz nach oben. Und was ich dann tun kann, ist jetzt zu visualisieren, wie die
Daten aussahen. Was hier passiert, spricht
praktisch in,
sagen Sie, Sie verwenden Excel oder
ein Statistikprogramm. Du wirst
keine X's da haben. Sie werden
diese vertikalen Balken haben. Jeder Balken ist proportional zur Anzahl
der Werte, die in diesem Bin
gefunden wurden. Und verzeihen Sie hier meine
schiefen Linien, aber Sie haben die Idee
, dass ein Histogramm
ein vertikales Balkendiagramm ist ein vertikales Balkendiagramm dessen Balken proportional zur Anzahl
der
darin enthaltenen Werte sind. Was viele Anfänger in der Datenanalyse oder
Qualitätstechnik vielleicht nicht erkennen,
ist, dass dies dann
die Grundlage für die
sogenannte
Frequenzverteilung wird . Verteilungen sind in
Statistiken üblich und werden dort weit verbreitet verwendet wo dies
Ihnen dieses Histogramm
geben kann , kann Ihnen einen Hinweis darauf geben, wie der Basiswert aussieht.
Wir nennen es eine
Wahrscheinlichkeitsverteilung. Das ist sicherlich ein
sehr wertvolles Werkzeug. Werfen wir einen
Blick auf dieses nächste Tool, das ich als
geordnetes Histogramm bezeichne. Aber realistisch gesehen und
es ist ein Histogramm. Der gebräuchlichere Begriff
ist jedoch das Pareto-Diagramm. Vielleicht haben Sie von
Pareto-Analyse oder
dem Pareto-Diagramm gehört . Das funktioniert hier auf viele
verschiedene Arten. Anstatt also unbedingt
nur Rohdaten wie diese zu haben, haben wir
jetzt mehr
qualitative Daten. Nehmen wir einfach an, Sie analysieren die Mängel, die sich in einer Kundenbeschwerde befinden können und dies sind die Mängel
, die Sie im letzten Monat erhalten haben, und Sie haben fünf verschiedene
Mängelkategorien. Ich habe diese nicht ausgefüllt, aber in Ihrer Branche können
Sie sich
fünf verschiedene Arten von
Fehlern vorstellen , die auftreten können. Jeder Defekt hat also
einen Frequenzfehler, ein
dreimal passiert, B, 41, C7. Man bekommt die Idee, das
sogenannte Pareto-Prinzip. Manchmal wird es als 8020-Prinzip bezeichnet
, das impliziert, dass der Großteil Ihrer Probleme aufgrund
einer kleinen Anzahl von Ursachen auftritt. Der Rücken zu den
Gurus der Qualität. Ich kann mich nicht erinnern, ob es so war. Joseph Jeran ist einer
der Urheber
der Qualitätsbewegung
in den Vereinigten Staaten, die
als
die bedeutenden
wenigen oder trivialen Vielen bezeichnet wird. Hier habe ich fünf Defekte, aber ich könnte 50
verschiedene Defekte
mit jeweils einer anderen
Defekthäufigkeit haben . Die Idee des
geordneten Histogramms
oder des Pareto-Diagramms
besteht also geordneten Histogramms
oder des Pareto-Diagramms darin, diese in eine
bestimmte Größenordnung zu bringen. Was ich hier
sehen konnte, ist, dass b das größte mit 41 Defekten
ist, also kann ich hier eine Bar haben. Und wieder sind meine
Zeichenfähigkeiten irgendwie abgehackt,
aber stell dir vor, ich habe hier einen
vertikalen Balken. Anteil an 41
Einheiten auf meiner Y-Achse. Mein Nächstes ist E um 26. Also e, und ich könnte
einen weiteren Balken genau
dort für 26 ziehen . Und dann mein
nächstgrößter, mal sehen, ein C bei 21 oder es tut
mir leid, siehe es ist 17. Das ist genau dort. Dann lass uns sehen. Ich hab's kapiert. Okay. D ist der Nächste gleich um neun Uhr. Also sieht es wahrscheinlich
so aus. Und mein letzter ist ein um drei. Und das ist sehr klein, etwas, das so aussieht. Also habe ich gerade ein Histogramm
mit meinen Rohdaten gezeichnet . Die Idee der Pareto-Analyse ist, ob Sie ein Histogramm zeichnen können, geordnetes Histogramm, das Ihre Probleme
von größter Größe
bis zur kleinsten Größenordnung
rangiert . Es würde Ihnen helfen zu
verstehen, wo Sie Ihre Bemühungen konzentrieren können. Hier. Das weiß ich, okay. B- und E-Defekte sind an
dem ich meine Ressourcen
konzentrieren möchte, meine Aktivitäten
zur kontinuierlichen Verbesserung. Ich möchte, dass ich
meine Ermittlungen dort machen möchte. Ich habe eine begrenzte Menge an Zeit - und Budgetgeld und Personal. Ich könnte es genauso gut auf
die Probleme konzentrieren , die mir die größte Amortisation
geben werden. Oft ist es
genauso viel Arbeit, das Problem zu lösen, wie
es Problem ist B. Wenn du das Training machst, warum überspringst du nicht
a und gehst zu B, gehe zu E Wenn
du b und e gelöst hast, dann erstellen Sie ein neues
Pareto-Diagramm und sehen Sie
vielleicht einen Pfeil oben auf dem
oder ähnlichem. Es ist also ein großartiges Werkzeug, leistungsfähiges Tool und zeigt ein wirklich häufiges
zugrunde liegendes Phänomen unter so vielen Dingen
ein wirklich häufiges
zugrunde liegendes Phänomen an. Dies zeigt sich
nicht nur in der Qualitätstechnik, sondern auch in der Analyse der
Lieferkette in der Produktion und sogar außerhalb der Fertigung wie der Ökonomie in der Natur und aller Art, wie
Wohlstand verteilt wird. So viele Bereiche, Es ist
erstaunlich, wie oft die sogenannte
Pareto-Distribution auftaucht. Das
Pareto-Diagramm ist sehr hilfreich für
eines der Tools, die ich in meiner Qualitätskarriere
am meisten benutzt habe. Lassen Sie uns weiter zu den
restlichen Qualitätswerkzeugen übergehen. Hier ist ein einfaches Flussdiagramm. Sie haben das wahrscheinlich schon einmal
gesehen, aber die Flussdiagramme
sind wirklich fantastisch. In Lean Manufacturing
möchten Sie Ihr
Problem, Ihren Prozess definieren. Vielleicht gehen Sie
da raus und beobachten, wie kommt ein Teil von Rohstoffen
durch Fertigwaren? Wie fließt es eigentlich? Was sind die wirklichen Schritte, die es
unternimmt , um unseren Prozess zu
durchlaufen? Flussdiagramme sind eine großartige Möglichkeit, diesen Prozess
visuell darzustellen. Zum Beispiel
wird
Ihr erster Schritt vielleicht die Farben ändern. Es kann Ihr erster
Schritt sein, ist die CNC-Bearbeitung. Das ist das erste, was du tust. Der nächste Schritt, den Sie tun,
ist, Ihre Teile zu inspizieren. Vielleicht verwenden Sie einige Messmittel oder visuelle Hilfsmittel, die Sie irgendwie
untersuchen. Und das ist ein
Entscheidungspunkt nach Ihrer Inspektion oder das Teil ist gut oder
sind sie nicht gut? Nun, wenn sie gut sind, gehen diese
vielleicht
direkt zur Verpackung. Und wenn sie nicht
gut sind, nehmen Sie
vielleicht die Nichtkonformität und überarbeiten dann die Teile, und dann gehen sie zur Verpackung. Dies ist offensichtlich ein
sehr einfaches Flussdiagramm, aber diese hier
sind Symbole wie dieses. Rechteckige Form
impliziert einen Prozess. Der Diamant ist ein Entscheidungspunkt, eine
Entscheidungsvariable, könnte
man sagen, und hier ist
dies ein Daten i, o, wenn Sie
Dateneingaben eingeben oder Daten abrufen müssen. Und es gibt eine Handvoll
dieser anderen Symbole, vielleicht fünf oder sechs weitere, es gibt wahrscheinlich ein
paar Dutzend mehr, aber wahrheitsgemäß fünf oder sechs weitere. Und Sie haben eine ganze
Reihe von Symbolen, die Sie benötigen, um die meisten
Fertigungsprozesse darzustellen. So Flussdiagramme, einfach aber leistungsstark, um
Ihren Prozess darzustellen.
10. 10 Einführung in die Sieben Qualitätswerkzeuge Teil 2, Rev 2: Die nächsten
Qualitätswerkzeuge, die Checkliste, das ist das
bescheidenste, einfachste, am einfachsten ist es, dass sich manche Leute überhaupt fragen, warum ist
das überhaupt ein Werkzeug? Nun, ich sag dir was. Es ist ziemlich mächtig. Flugpiloten, Chirurgen, Techniker
aller Art verwenden Checklisten, denn
wenn Sie sich mit einem Prozess von sogar
angemessener Komplexität
beschäftigen , ist
es wirklich leicht, einen zu vergessen
oder versehentlich zu überspringen schritt. Eine Checkliste
ist unter anderem eine großartige Möglichkeit, um zu überprüfen, ob alle Schritte wie geplant
ausgeführt werden. Möglicherweise haben Sie einen Prozess
, der vier Schritte umfasst. Nun, da jeder von ihnen
abgeschlossen ist, vielleicht lege
ich zunächst meine Initialen
dorthin und dann Gott, wenn ich meine Checkliste
durchlese, könnte
dies die
endgültige Überprüfung sein. Oh, weißt du, ich habe vielleicht Schritt drei
übersprungen. Ich kann zurück. Stellen Sie sicher, dass Schritt drei erledigt ist, und unterschreiben Sie jeden Schritt
auf dem Weg, den er erledigt hat. Dies ist ein großartiges Werkzeug
im Steuerungsschritt. Es ist nicht ungewöhnlich, dass eine
Checkliste hinzugefügt wird um zu verhindern, dass jemand einen
Schritt in einem Prozess überspringt. So kann es
in vielen Bereichen eingesetzt werden. Es ist einfach, aber ich verspreche
dir, dass es sehr mächtig ist. Wechseln Sie also zu unseren letzten
drei Qualitätswerkzeugen hier. Der nächste, über den ich
sprechen möchte, ist das Run-Chart. Run Chart ist ziemlich einfach. Ich werde in einer Sekunde über eine
Regelkarte sprechen, aber lass uns einfach über die Run Chart
reden. Und im Moment sagen wir
einfach, dass Sie einen Prozess haben. Vielleicht arbeiten Sie
im Spritzgießen oder in der Blechherstellung. Und es gibt einige kritische
Eigenschaften, die Ihrem Kunden für
die Anpassung und Funktion des von Ihnen
hergestellten Teils
wichtig sind. Also ziehst du jede Stunde
eine Untergruppe von Teilen. Also lass mich hier
eine andere Farbe besorgen. Sie ziehen in der ersten Stunde eine Untergruppe von
Teilen, und vielleicht ziehen Sie eine Untergruppe, sagen
wir einfach n gleich fünf. Mit anderen Worten, ich
ziehe fünf Proben. Dann nehme ich den arithmetischen
Durchschnitt von
denen, den ich als x bar abkürze. Jeder einzelne
Punkt mag ein X sein, aber der X-Balken impliziert den Durchschnitt. Ich habe vielleicht den
arithmetischen Durchschnitt
der fünf Proben, die ich aus der Produktion
gezogen habe. Und dann plane ich diesen Punkt hier. Und dann
zeige ich die Y-Achse nicht, aber das sind Messungen des Teils
, den ich hier messe. Dies sind also verschiedene
Werte der Messung. Jede Stunde ziehe ich fünf weitere, fünf weitere, fünf weitere. Und ich zeichne meine
X-Balken entlang dieser Tabelle. Das ist im Grunde genau
da ein Run-Chart. Eins entlang der X-Achse, der horizontalen Achse, habe
ich die gleiche Zeit, vielleicht eine Stunde, zwei Stunden,
drei Stunden, vier Stunden oder vielleicht alle 1000 Stück,
eintausend, zweitausend, dreitausend. Dies sind gleiche Leerzeichen
auf der horizontalen Achse. Und dann mache ich das Gleiche. Ich ziehe fünf Stücke, dann nehme ich den arithmetischen Durchschnitt und zeichne den Punkt ein. Nun, genau hier
haben wir bereits ein super mächtiges Tool. Denn was ich tun kann, ist die Mittellinie
zu visualisieren. Man kann hier fast eine
Art Mittellinie sehen. Wenn du deine Fantasie nutzt, kann
ich irgendwie sehen
, wie das aussehen könnte. Wo sind die
Prozesse im Allgemeinen. Ich kann irgendwie
ein Maximum und ein Min sehen
und manchmal sieht man ein paar Muster. Vielleicht ist es im Trend
, im Trend nach unten. Sie können verschiedene Muster
und Speicherorte Ihrer Daten sehen . Als Visualisierungstool sind
Run-Charts fabelhaft. Sie können Dinge sehen,
wenn Sie sie
grafisch plotten , die Sie nicht
sehen können , wenn es sich nur um einen
Haufen Rohdaten handelt. Das Run-Chart ist ein fabelhaftes
Visualisierungstool. Nun, was die
Regelkarte tut, ist
eine Regelkarte eine
Durchlaufkarte mit
einigen statistischen Tools, die als
obere und untere Kontrollgrenzen bezeichnet werden. Angesichts der Tatsache, dass unsere Daten auf eine bestimmte Weise
verteilt sind, gibt es einige Formeln, die den Rahmen
dieses Einführungsvideos überschreiten , die es mir ermöglichen würden,
ein paar weitere Zeilen hinzuzufügen ,
und ich werde ändere meine Farbe hier in Weiß. So kann ich
mit einigen statistischen Tools noch ein paar Zeilen hinzufügen . Diese Zeilen rufe ich
die obere Steuergrenze und
die untere Steuergrenze auf. Diese sind nicht die gleichen wie die obere und untere
Spezifikationsgrenze. Es geht also um Kontrolle. Diese werde ich
die Farbe oder die
Spezifikationen ändern . Spezifikationsgrenzen
finden Sie bei einem Blueprint oder einer
technischen Spezifikation. Dies ist es, was
Konstrukteure und Ingenieure angeben, dass das
Teil
zwischen einer niedrigen Grenze
von allem
und einer oberen
Extremitätenobergrenze von allen Durchlaufzeiten messen zwischen einer niedrigen Grenze von allem muss, die Sie sehen werden
Spezifikationsgrenzen aber es werden 50 plus oder minus eins
sagen. Und das ist etwas, das Sie auf einer Blaupause finden
würden. Die Kontrollgrenzen sind
völlig unterschiedlich. Kontrollgrenzen haben nichts mit Spezifikationsgrenzen
zu tun. Steuergrenzen werden statistisch
abgeleitet. Und sie beschreiben die typischen, normalen, oberen und unteren
Grenzen des Prozesses. Kontrolllimits haben alles mit dem Prozess
zu tun. Spezifikation. Limits haben
alles mit dem Engineering-Blueprint
oder der Spezifikation zu tun. Sie sind völlig
unabhängig voneinander. Dieses Konzept von
Kontrollgrenzen und
Spezifikationsgrenzen, die miteinander
verglichen werden, ist also Spezifikationsgrenzen, die miteinander
verglichen werden, ist wirklich die Grundlage für eine viel engagiertere Reihe von
Analysetools , die als
Prozess-IT-Fähigkeit bezeichnet werden. Dies ist etwas fortgeschrittener und außerhalb des Rahmens
des Einführungsvideos, aber bei der
Prozessfähigkeitsanalyse geht es
darum , die Spezifikation und
die Kontrollgrenzen zu vergleichen. Wie auch immer, es gibt dort
noch viel mehr zu lernen. Auch dies ist nur ein
Einführungsvideo. Sprechen wir über unser letztes
der sieben Qualitätswerkzeuge. Das Streudiagramm. einem Streudiagramm geht es darum, ein anderes
Visualisierungswerkzeug darzustellen,
das die Beziehung zwischen
zwei verschiedenen Variablen darstellt . Und diese beiden Variablen
werden allgemein als
unabhängige und abhängige
Variable angesehen , lassen Sie mich erklären. Eine unabhängige Variable ist im Fall eines Lean
Six Sigma-Projekts. Es gibt andere Erklärungen
außerhalb dieses Bereichs. Im Falle eines
Lean Six Sigma-Projekts handelt es sich
bei unabhängigen Variablen in
der Regel um eine Maschineneinstellung. Es ist etwas, das Sie einwählen oder einstellen
können. Wenn Sie ein Techniker,
ein Setup-Techniker,
ein Maschinenbediener oder ein Fertigungsingenieur sind, können
Sie
dies außerhalb
der Fertigung etablieren. Dies können Richtlinien oder
Punkte sein, die in
verschiedenen Dienstleistungsbranchen stattfanden , in denen Sie
Regeln festlegen können, die Sie befolgen müssen. Dies sind unabhängige Variablen. also in der Bearbeitungswelt
in der Fertigungswelt Lassen Sie uns also in der Bearbeitungswelt
in der Fertigungswelt einfach so tun und eine
unabhängige Variable, die wir in Betracht ziehen,
ist die Vorschubrate. So schnell
wird Material durch eine CNC-Maschine zugeführt. Ich kann es einstellen, ich kann
das einwählen, wo ich will. Und vielleicht nochmal, ich erfinde nur Zahlen 12. Du bekommst die Idee, wo eine
größere Zahl schneller ist, okay, damit ich die
Maschine schneller, schneller, schneller und so
schnell ich will machen kann. Nun, die abhängige
Variable, die
ich nicht setzen kann, kann ich keine
Zahl eingeben. Dies geschieht
als Ergebnis
der
unabhängigen Variablen. Also vielleicht wieder in der Bearbeitung, wenn Sie damit vertraut sind, vielleicht so etwas wie die
Rauheit des Teils. Sie können sich also vorstellen, dass eine Maschine schneller und schneller
wird, die Rauheit immer
höher wird. Es gibt also viele Messungen hier, wenn
Sie damit nicht vertraut sind, wenn Sie sich in Ihrem Kopf vorstellen können, worüber ich spreche, wenn
meine Vorschubgeschwindigkeit wirklich langsam ist, schneide
ich Material
sehr, sehr ab, sehr langsam. Ich werde am Ende einen relativ glatten
Teil und eine Rauhigkeit haben. Je größer die Zahl, desto raue Notaufnahme ist das Teil. Vielleicht hätte
ich hier unten um
meine niedrigere Vorschubrate auch eine geringere
Rauheit. Wenn meine Vorschubrate steigt, bekomme
ich möglicherweise rauere und rauere
Teile, etwa so. Nun gibt es andere
Variabilität, die vielleicht nicht
einfach durch die Vorschubrate erklärt werden. Aber Sie können hier sehen, wenn ich
die Beziehung zwischen
verschiedenen Punkten darstelle , kann
ich sehen,
dass , wenn ich eingestellt habe, sagen
wir einfach eine
Vorschubrate von drei, meine Rauheit wird sein etwas in dieser
Nachbarschaft hier, das anders ist als
eine Vorschubrate von fünf, die eine Rauheit
haben wird, vermietet einen raueren Teil. Egal, ob Sie
über CNC-Maschinen
oder etwas anderes sprechen , der springende Punkt ist, dass
Sie Variablen
miteinander verbinden können , um ein
Streudiagramm zu erstellen , um diese Beziehung
darzustellen. Also was du hier tun kannst, und das ist ein
Streuplott für sich. Aber was ich hier
darauf zeichnen möchte, ich werde
die Farbe wechseln,
Sie können sich eine Art
am besten passende Linie vorstellen,
nur eine durchschnittliche
Linie, die Art von
definiert und die nicht
angenommen wird Sie können sich eine Art
am besten passende Linie vorstellen, nur eine durchschnittliche
Linie, die Art von um schief zu sein. Aber Sie können sich eine Linie vorstellen , die die Beziehung
im Grunde definiert. Es gibt andere Variablen, die neben der
Vorschubrate in Rauheit einfließen, aber hier gibt es eindeutig
eine Beziehung. Das Streudiagramm ist die Grundlage für zwei wirklich wichtige
statistische Werkzeuge. Die erste heißt Korrelation und die zweite
wird als Regression bezeichnet. Oder formeller diese Regressionsanalyse
oder lineare Regression wirklich der Ort, ist
diese Regressionsanalyse
oder lineare Regression wirklich der Ort, an dem dies beginnt, wo Sie eine
Linie haben, die
uns lineare Regressionsanalyse
oder Regressionsanalyse darstellt . Diese gehören alle zur gleichen
Familie statistischer Instrumente. Eine andere Korrelation ist eine andere, die das Streudiagramm die Grundlage
ist. also etwas über
das Streudiagramm erfahren, können Sie sich über diese ausgefeilteren Tools wie Korrelation- und
Regressionsanalyse informieren. Okay, ich bin fertig mit der Einführung in die
sieben Qualitätswerkzeuge. Und wie ich in
anderen Aspekten dieser Klasse geteilt habe, gibt es so viel mehr zu lernen. Wir sprechen hier über die
Grundlagen. Ich kann dich nicht genug ermutigen. Nehmen Sie einige dieser Konzepte
in Microsoft Excel nehmen Sie sie in ein
Statistikhandbuch oder ein Qualitäts-Engineering-Buch auf. Es gibt so viele weitere Dinge, die Sie über diese Tools lernen können. Und sie sind leistungsstark
darin, den Prozess zu definieren, zu messen , zu
analysieren, zu verbessern , zu
analysieren, zu verbessern
und zu kontrollieren
, an dem Sie interessiert sind.
11. Abschluss des Kurs: Nun, dies ist das Ende
der Skillshare-Klasse mit dem Titel „Lean
Six Sigma White Belt“. Ich hoffe auf jeden Fall, dass Sie dies als eine
lohnende Erfahrung
empfanden. Ich weiß, dass ich
es genossen habe, es zu schaffen, und ich hoffe, dass Sie
einige Fähigkeiten und
Ideen erlernen , die Sie vorher nicht
kannten. Ideen, die dir in deiner Karriere
helfen werden. Als Qualitätsprofi bei oder
als Profi für kontinuierliche Verbesserung
oder
jemand , der bei kontinuierlichen
Verbesserungsprojekten hilft. Ich wollte dir nur
zwei Dinge erwähnen. Zögern Sie nicht
, mich jederzeit
über Skillshare zu kontaktieren, wenn Sie Fragen oder Kommentare
haben, ich möchte keinen
Studenten für selbstverständlich halten. Ich höre gerne von Studenten,
wenn es etwas gibt bei dem
ich Ihnen
im Sinne dieser Vorträge helfen kann.
Ich würde mich freuen, alles zu tun, was ich kann, und antworte Ihnen
über Skillshare. Zweitens möchte ich Sie wissen
lassen, dass ich ein paar
herunterladbare Ressourcen für Sie hinzugefügt habe. Einer von ihnen handelt von den Six Sigma Six Ms
, über die ich gesprochen habe. Und ein anderes betrifft die sieben Muda als Abfälle
von Lean Manufacturing. Ich habe die Folien
als Dinge hinzugefügt, die Sie
dort im PDF-Format
herunterladen können . Wenn Sie andere schulen möchten, wenn Sie sie
an Ihrem Arbeitsplatz verwenden möchten, laden Sie sie herunter, und diese sind Ihnen im Rahmen
dieser Klasse kostenlos. Und dann das Letzte,
was ich nur noch
betonen möchte , bevor wir losgehen, Lernen ist großartiges
Kopfwissen fabelhaft. Sie müssen Dinge lernen, aber es wird wirklich
real für diese Konzepte, diese Ideen, wenn Sie sich engagieren, wenn Sie sie anwenden, während
Sie nach Möglichkeiten suchen , diese in
Ihrem Job, Ihre Projekte, die Dinge
, an denen Sie arbeiten. Nehmen Sie also einige dieser
Konzepte, vielleicht über Abfälle, Suche nach Abfällen in Ihrem
System Variationen in
der Methode
oder dem Messsystem oder den Rohstoffen oder der Maschine usw. suchen ideen. Und wieder, dies ist eine
Weißgürtel-Level-Klasse , das verstehe ich, aber es ist erstaunlich, wenn man ein paar neue Konzepte
gelernt hat, sieht
man die Welt
auf eine andere Weise. Sie sehen Ihren Arbeitsplatz, Ihre Ausrüstung, Ihre
Produktionsstätte, was auch immer. Sie werden diese
auf verschiedene Arten sehen. Jedenfalls kann ich dich nicht genug
ermutigen, dieses Zeug in die Praxis umzusetzen, auch wenn es auf einfache Weise ist. Also wie auch immer, vielen Dank
nochmal, dass du mir für diesen Kurs beigetreten bist. Es war ein Privileg, Ihnen zu dienen, indem Sie
diese Ideen mit Ihnen teilen. Ich hoffe wirklich, dass Ihnen
sie gefallen haben und ich hoffe wirklich, dass
Sie einen wundervollen Tag haben. Ich danke dir vielmals. Auf Wiedersehen.
 Ray Harkins, Senior manufacturing professional