Transcription
1. 01 Introduction au cours: Bonjour, Hopkins ici de
l'Académie de fabrication. Merci beaucoup
de vous être joint à moi pour cette classe de compétences intitulée Ceinture blanche
certifiée Lean
Six Sigma. Je suis tellement content que vous ayez rejoint moi. Je soupçonne que vous êtes intéressé par l'amélioration
continue ou que vous avez entendu parler de Lean Six Sigma d'une
manière ou d'une autre, et c'est pourquoi vous avez
cliqué sur ce cours. Permettez-moi de vous parler un
peu de ce à quoi vous pouvez vous attendre si vous allez de l'avant et que vous
choisissez de suivre ce cours. Eh bien, le Lean Six Sigma est
en fait la combinaison de deux
méthodologies de résolution de problèmes différentes qui avaient deux origines différentes de différents secteurs
et qui l'accompagne. Le premier est la fabrication allégée. Aujourd'hui, il est généralement appelé
Lean car il peut être utilisé dans le service, la
conception et d'autres
types d'applications. Mais la fabrication allégée,
ou simplement « lean se concentre
vraiment sur l'
identification et l'
élimination
des différentes sources de déchets dans votre processus. Maintenant, certains de ces déchets sont bien établis et bien connus comme la ferraille et le temps d'installation
et des choses comme ça. Et Lean se concentre sur ceux-ci. Mais il y a beaucoup d'
autres déchets ou soi-disant Moody's comme l'
appellent les Japonais dans le système
de production Toyota. Ces déchets peuvent être des transports
excédentaires, des mouvements
excessifs, des stocks excédentaires. Il y a beaucoup de façons
subtiles dont vous réalisez
peut-être même pas
que vous avez dans votre système, la
fabrication allégée fournit une large gamme d'outils, qualitatifs
et quantitatifs, qui vous aidera à identifier
et à éliminer ou au moins à réduire ces
déchets dans votre système. Au fur et à mesure que vous éliminez les
déchets de votre système, vous devenez plus efficace. Vous augmentez la rentabilité, vous augmentez le moral et
la sécurité des employés et toutes
ces autres choses. Il y a donc d'
énormes avantages côté de
la fabrication allégée. L'autre côté, le côté
six sigma, fait référence à un autre
ensemble d'outils
et de méthodologies liés
à la réduction de la variation. Maintenant Six Sigma, il
se réfère à lui seul à Sigma est une mesure de la
variation des statistiques. Il est utilisé en mathématiques
et en statistiques. Mais Six Sigma, le genre de
capitale S Six Sigma, est une
méthodologie de résolution de problèmes qui se concentre sur la réduction de la variation. Un vieux dicton dit que variation est l'
ennemi de la qualité. Si vous vouliez
améliorer votre qualité, vous minimisez la variation. Maintenant, la variation elle-même
est inhérente à la nature lorsque vous achetez de la
matière première à votre manière, vous mesurez les choses selon les méthodes des vagues selon lesquelles les
gens font bien les choses, tout cela naturellement doivent avoir une
sorte de variation. Mais la méthodologie Six Sigma
se concentre sur
l'identification des sources de variation ,
puis sur
les méthodes de réduction. Il y a donc des variations
dans toutes sortes de choses et vous
apprendrez beaucoup de ceux
de cette classe. intéressant, c'est que
ces deux méthodologies, fabrication
allégée dans Six Sigma, six Sigma fonctionnent très
bien ensemble. Ils se
complimentent très bien. Il y a donc à peu près beaucoup gens qui
prendraient ce cours. L'un serait quelqu'un qui est plus récent dans la profession
d'amélioration continue. Et ils sont à la recherche d'un
tremplin dans les outils, les méthodes, les idées, les concepts liés à l'amélioration
continue. Eh bien, ce cours va
être fabuleux pour vous. Ce sera une excellente classe pour vous
initier aux
concepts et aux idées. Je vais parler de
ces différentes manières. Je vais parler
des soi-disant six ampères ou six sources de variation. Je vais parler de nombreuses autres idées qui vous donnent une base sur
laquelle vous pouvez construire. Je ne fouille pas dans
les mathématiques, je ne fouille pas dans
les statistiques. Je ne vais pas creuser dans beaucoup de ces
outils analytiques et il y a beaucoup,
beaucoup de Lean Six Sigma. Je ne vais pas faire ça. Je veux juste construire une base pour que vous puissiez vous
donner la terminologie. Et l'idée est que
vous devez
commencer à poursuivre
vos études. L'autre type de personne
susceptible de suivre ce
cours comme quelqu'un qui ne sera
probablement pas
un
professionnel de l'amélioration continue. Vous êtes peut-être plus
long dans votre carrière. Vous êtes peut-être responsable des opérations, peut-être même être le
président d'une entreprise, ou vous êtes dans un domaine en dehors du courant dominant de la production ou du service que vous proposez. Vous êtes peut-être dans l'achat, la chaîne
d'approvisionnement ou l'informatique, ou
quelque chose du genre. Mais vous avez été invité à
participer à un projet d'amélioration Lean
Six Sigma. Vous êtes peut-être un expert en
la matière. Bien, même si
vous ne le serez pas vous ne
serez pas un
professionnel de l'amélioration continue comme ça, Black Belt ou
quelque chose comme ça. Mais il vous serait utile de connaître la terminologie afin que vous puissiez contribuer
plus efficacement. Donc, l'une ou l'autre de ces
personnes est viable d'excellents candidats
pour suivre ce cours. Puis la dernière pièce
, donc elle s'appelle la ceinture
blanche
certifiée Lean Six Sigma, eh bien, ceinture blanche. Cette idée de ces
ceintures est
empruntée aux arts martiaux et implique une compréhension
novice. Je pense que lorsque vous
prenez un cours de karaté, je pense qu'une
ceinture blanche signifie que vous savez comment attacher votre ceinture
et peut-être que vous savez comment frapper quelque chose ou tomber correctement ou
quelque chose comme ça. C'est juste l'essentiel. Je vous propose donc ici
les bases de la méthodologie Lean
Six Sigma. Encore une fois, merci beaucoup
d'avoir vérifié ce cours. J'ai travaillé en tant que
professionnel de l'amélioration
continue toute ma carrière dans l'ingénierie de
fabrication, qualité, la gestion de la
chaîne d'approvisionnement, toutes sortes de domaines. Et j'ai eu le
privilège de travailler sur dizaines et des dizaines de projets d'
amélioration continue. Ce que je propose ici ne
se limite pas à la théorie
que je propose. Au fait, bon nombre
de ces outils
remontent à des décennies établis par gourous de la
qualité et les meilleurs
du secteur, pour ainsi dire. J'offre donc beaucoup d'idées conceptuelles
géniales,
mais souvent, vous avez besoin d'
expérience pour expérience
pratique pratique de la vie réelle
que j'ai rassemblée. J'offre donc à la fois la
théorie et l'expérience en une seule classe ici sur
Skillshare pour vous aider
à augmenter
vos compétences et, vous aider
à augmenter
vos compétences et espérons-le, à
vous faire progresser dans votre carrière. Donc, la classe, je vous promets, vous obtiendrez une tonne d'
informations à la fin, j'ai des
ressources téléchargeables que vous pouvez imprimer et vous aider à montrer
ce genre de feuilles de triche. Afin de me souvenir des bases de chacune de
ces méthodologies, je vais les joindre à
la conférence de clôture. Et je vous
encourage vivement à suivre ce cours que vous avez déjà
inscrit à Skillshare. Et si ce n'est pas le cas, je vous
recommande de vous inscrire à
un abonnement d'essai. C'est un programme fabuleux
et cela, je vous le promets, vous permettra
de commencer à comprendre Lean Six Sigma. Merci encore une fois d'
avoir suivi ce cours. J'aimerais bien voir en classe, si vous avez des
commentaires ou des questions, hésitez pas à
me contacter via Skillshare. Merci beaucoup.
2. 02 Qu'est-ce que six sigma: La grande question que nous devons
vraiment
commencer ici est qu'est-ce que Six Sigma ? Sigma est la 18e lettre
de l'alphabet grec. Et ce symbole ici est
la lettre minuscule Sigma. C'est comme, il est utilisé
en mathématiques, il est utilisé en statistique. Et il représente une mesure de la dispersion au sein d'une population. Si vous avez suivi les mathématiques de
l'école élémentaire, vous êtes probablement habitué
à ce mot moyen, ou parfois on
utilise une moyenne arithmétique, c'est le centre
de la population. Mais beaucoup de gens
ne sont pas exposés à la dispersion de
la population, pas au centre, mais
comment se répandre par
rapport à cette moyenne ? Et cette lettre grecque sigma est une mesure de la
dispersion dans la population. Beaucoup d'entre vous connaissent
peut-être la courbe dite cloche. Le titre formel est
une distribution normale. Cette intrigue est
en forme de cloche. Il est conçu pour représenter
graphiquement la moyenne ou le centre de la population,
mais aussi les dispersions. quelle distance est-elle étalée et à
quoi ressemble la forme ? Nous allons y
creuser beaucoup plus, alors ne vous sentez pas débordé. Mais la colonne verticale
ici correspond à la probabilité ou à la fréquence à laquelle
une valeur particulière se produit. Et vous avez sigma
est cette mesure de dispersion dans une population normalement
répartie. 34 fois deux. Ainsi, 68 ressemble à 2 % de
la population totale Faux dans plus ou moins
un sigma de la moyenne. Si je devais mettre cela
en termes pratiques, nous pourrions peut-être étudier la hauteur des hommes adultes
vivant aux États-Unis. Peut-être que nous alignons un million d'hommes adultes et
mesurons leur hauteur, puis tracons leur hauteur selon
une distribution de fréquences. Et nous pouvons le trouver, et j'ai les deux mètres,
puis les pieds et l'anglais ici. On peut constater que
le mâle moyen vivant aux États-Unis est 1,78 mètre ou cinq
pieds, dix pouces. C'est le mâle moyen. Et si je dis, mon Dieu, quelle est la probabilité que
quelqu'un mesure, gros, on
dira cinq pieds, dix pieds, c'est environ un point
pour environ 40 % de la population que vous allez
trouver est juste autour de ça, juste autour de cela,
cette mesure. Et nous aurions pu constater
que nous mesurons, mesurons,
mesurons et nous disons simplement, d'accord, nous posons simplement la question, quel est le pourcentage de la population, quel est le milieu ? 68,268 % .3 de la population. Quel est le mâle le plus court
et le plus grand ? Et nous pourrions constater qu'
il s'agit de 1,70 mètres à 1,85 mètre représente
le milieu, 68,268% .35 pieds, sept
à six pieds un. Et cela semble juste, être américain et masculin, je pense que c'est juste. Mais ce qui se passe, c'est plus loin que vous vous
éloignez de la valeur moyenne
ou de la moyenne arithmétique, de gauche, de plus en plus bas. La probabilité est que
quelqu'un soit de cette hauteur. Et c'est un affichage très
normal, la distribution normale. Et l'idée est que 100 %
des hommes américains,
adultes américains, sont
représentés par cette courbe. Et la probabilité est plus basse et de
plus en plus basse. Mais en fait, cela continue, même s'il n'est pas
dessiné de cette façon. Mais cela continue
techniquement à l'infini. Mais la probabilité est de
plus en plus basse. Donc, si je devais
additionner tous ces chiffres, 34.113.62.1.1 fois
deux pour les deux côtés, j'obtiendrais environ 99,7 %. Environ 99,7 % de la
population mesure. population masculine adulte aux États-Unis
mesure entre cinq pieds un sur six pieds six. Et cela équivaut à plus ou moins trois Sigma
par rapport à la moyenne. C'est ce que sont là les caractéristiques d'
une distribution normale. Encore une fois, nous allons en
parler beaucoup plus, mais il est si important de
comprendre ce concept que le sigma est une mesure de la dispersion par rapport à
la moyenne arithmétique. Et la partie du genou est cette courbe de cloche ou cette distribution normale
apparaît maintes et maintes fois dans la nature
et la science dans études
manufacturières et sociales et dans toutes sortes de domaines. Etudes des
études de population et des études économiques et des hauteurs de divers
arbres dans une région donnée. Vous voyez encore et encore distribution de fréquences
s'afficher sous
cette forme normale
ou en forme de courbe de cloche. Qu'est-ce que Six Sigma ? Je ne
parle pas vraiment de statistiques en ce moment. Je parle d'une méthodologie de résolution de problèmes guidée par les
données. Il comprend bien plus
que ce concept de
sigma dans les statistiques. C'est un concept plus large, c'est une
méthodologie de résolution de problèmes, et elle tire son nom de l'objectif de cette méthodologie de
résolution de problèmes, c'
est-à-dire plus ou moins six sigma du processus produit la population dans la mesure
à court terme dans les limites des
spécifications techniques. Revenons donc à notre courbe
de distribution normale. Je vous ai dit que c' est
maintenant plus ou
moins trois sigma. Cela représente 99,7 %
de la population, de l'ensemble de la population. En d'autres termes, comme dans
notre exemple masculin adulte, il s'agirait de tous les hommes vivant
aux États-Unis, de mâles adultes. Mais il n'est pas nécessaire
qu'il ne puisse pas être plus ou moins trois Sigma pourrait représenter 99,7 % de
l'épaisseur d' une caractéristique particulière d'un produit que vous
fabriquez des millions. Nous examinons donc cette
grande population. Le but de Six Sigma
est un six sigma. Le programme est que plus
ou moins pas trois, mais plus ou moins Six Sigma de la population se situe dans les limites des
spécifications techniques. Vous avez peut-être une impression
qui indique qu' il s'agit
peut-être d'une fonctionnalité
particulière que vous possédez, dix plus ou moins 0,20. Eh bien, l'objectif de la méthodologie de résolution de
problèmes à six sigma est que plus ou moins Six Sigma, la production du processus à court terme se situe dans
les limites techniques, non seulement 99,7 %,
mais 99,99999998 %. Encore une fois, à mesure que le nombre
de sigmas augmente, plus ou
moins quatre plus ou moins cinq plus ou moins six. Est-ce que le nombre de sigmas augmente par rapport
à centre de la population qui fait la moyenne
de la probabilité qu'il soit présent comme étant plus
petit et plus petit jusqu'à ce plus
ou moins Six Sigma, qui est très peu susceptible de se produire mais il est toujours dans la limite des
spécifications techniques. Si ce processus est réalisé, il
ne produirait essentiellement jamais de défaut. En fait, à long terme, il serait inférieur à
quatre parties par million, ce qui est très, très faible. Il s'agit donc d'un bref aperçu de cette
méthodologie de résolution de problèmes appelée Six Sigma.
3. 03 Qu'est-ce que la fabrication mative: Qu'est-ce que la fabrication allégée ? Will Lean Manufacturing est une méthodologie de réduction
des déchets, qui fait
essentiellement
moins avec plus. L'approche Lean met l'accent
sur la valeur client. Les étapes du processus sont
identifiées comme étant ajoutées ou ne permettent pas d'ajouter de la
valeur au client. Dans la fabrication, les déchets
sont généralement considérés
comme des défauts comme des déchets d'installation, ou une perte de temps par les
employés qui se débrouillent dans la salle à
manger ou quelque chose comme ça. Mais les déchets du point de vue de la
fabrication allégée
se situent dans de nombreuses catégories
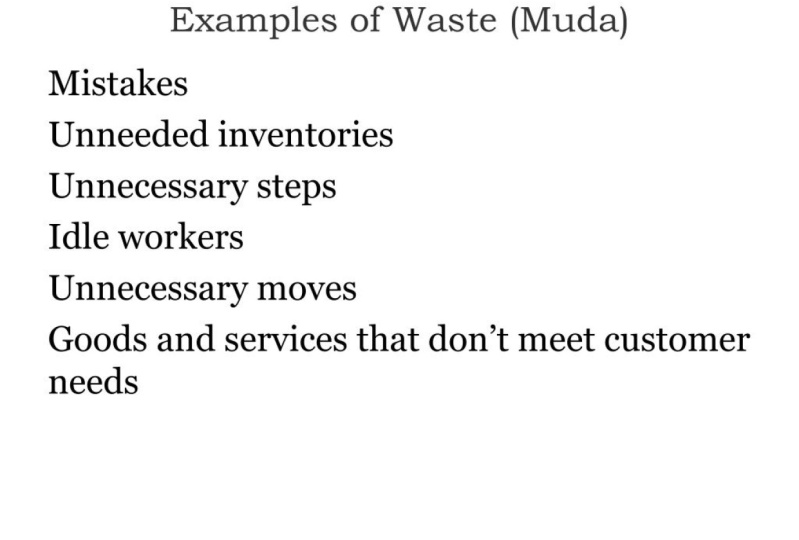
très spécifiques. Ce sont les sept Muda, car muda est un
mot japonais qui signifie gaspillage. Ce sont les sept déchets
prédominants dans le système de
fabrication allégée. Transport,
mouvement d'inventaire, attente, surtraitement, surproduction et défauts. Dans la
méthodologie Lean Manufacturing. Nous cherchons à réduire gaspillage dans chacune de
ces catégories, où en réduisant les
délais de transport, réduisant les stocks, le coût du fonds de roulement est réduit. En réduisant les mouvements,
le moral des employés est amélioré s' ils cherchent constamment des
outils ou se penchent beaucoup, qui peuvent s'
user pour un employé. Par conséquent, en réduisant le mouvement, Morales s'est également amélioré. En attente. Quand il y a moins de
poids, l'espace au sol est ouvert parce qu'
il n'est plus
nécessaire de stocker tous ces objets. Lorsque vous réduisez le
surtraitement ou les étapes
inutiles,
le client n'a pas, ne reconnaît pas
ou n'apprécie pas. Votre durabilité est améliorée, satisfaction des clients
surproduction s'améliore, et bien sûr, les défauts, bénéfices
nets ou
améliorés au final, agit que de quelques échantillonnages
et parfois vous allez écoutez-le dans une
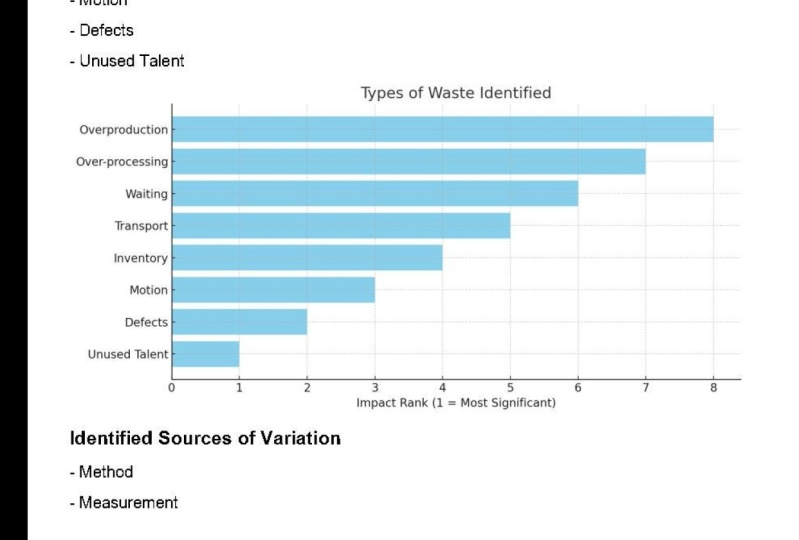
représentation plus moderne de Lean Manufacturing. Certains experts se réfèrent
à un huitième gaspillage, qui est un gaspillage de talents, où vous avez ces idées et ces
capacités consacrées à vos propres employés qui n'
ont aucun moyen de s'en sortir. Ainsi, dans un
environnement de fabrication allégé, ces idées et
suggestions d'améliorations sont librement partagées et où les talents
et les capacités de chaque employé sont
véritablement valorisés.
4. 04 Qu'est-ce que le DMAIC: Six Sigma, la méthodologie de
résolution de problèmes est donc centrée sur un
modèle d'amélioration continue appelé DMAIC. Dmaic est un acronyme pour définir, mesurer, analyser,
améliorer et contrôler. Ce sont les cinq principales étapes impliquées dans ce modèle
d'amélioration continue. La première
étape étant définie, définissez le problème en termes
précis et précis que vous essayez de résoudre. À partir de là, vous mesurez les principales caractéristiques votre processus dans ce problème
que vous essayez de résoudre. Ensuite, vous analysez les données
que vous venez de mesurer pour tirer conclusions et formuler des hypothèses sur ce qui pourrait être
les meilleures améliorations, les meilleures
mesures correctives dans ce domaine. Et puis, une fois que ces améliorations
ont été apportées, comment contrôler cela ? Comment verrouiller ces améliorations
afin de ne pas revenir à
un état antérieur. Cela nous amène alors à une nouvelle définition de
ce qu'est notre état, notre état de processus ou de
notre état problématique. Ce n'est pas le même
endroit que nous avons commencé. Mais vous pouvez voir cette idée d'amélioration
continue. Et vous apprendrez très
rapidement qu'il existe de nombreux outils qualitatifs
et quantitatifs différents utilisés à chacune de ces étapes. Certains des outils que
vous connaissez bien, mais je vais vous dire
qu'il y a tellement de Six Sigma et Lean
Manufacturing est riche en différents outils qualitatifs
et quantitatifs qui sont tirés de les sciences et d'autres domaines
de l'
ingénierie, de la statistique et de l'analyse. Ils sont rassemblés sous
ce parapluie appelé DMAIC. Et voici juste un petit
échantillon d'entre eux. L'objectif du modèle
DMAIC dans
un projet Six Sigma est donc de
réduire les variations de processus. Mais le modèle DMAIC lui-même
n'est pas utilisé exclusivement
dans Six Sigma. Il est également utilisé dans des projets
de fabrication allégée. Six Sigma est beaucoup
plus grand que simplement démoniaque, mais DMAIC est certainement l'
une des pierres angulaires et c'est une excellente méthodologie de
résolution de problèmes. C'est une excellente approche de l'amélioration
continue. Par conséquent, il est également utilisé dans de
nombreux autres domaines.
5. 05 Comment Lean et six Sigma: Étant donné que le
nom de cette classe est la certification Lean Six Sigma, comment ces deux
méthodologies différentes fonctionnent-elles ensemble ? En quoi sont-ils similaires ? Question courante, Lean
Manufacturing et
Six Sigma sont tous deux
des méthodologies d'amélioration comme nous l'avons vu. Ils utilisent tous deux
ce modèle de demande,
définissent, mesurent, analysent,
améliorent le contrôle. Parce que là encore, il s'agit
d'un modèle d'amélioration qui peut être appliqué
à beaucoup de choses. Les deux peuvent être appliqués à
une variété de procédés. Fabrication,
conception de service, personnel. J'ai vu de nombreux articles
sur des gens qui réalisent des projets de fabrication
allégée dans leur propre garage pour
nettoyer l'endroit,
s' organiser un peu, un peu
plus organisé. Ainsi, les deux peuvent être appliqués à une
variété de processus. Ils ont tous deux une longue histoire
et ont été créés par des organisations de classe mondiale,
Toyota, Motorola, des dizaines, voire des milliers, d'entreprises travers le monde ont employé l'une ou les deux
de ces entreprises. stratégies, souvent de concert les unes
avec les autres. Et les procédés inférieurs à la moyenne
contiennent généralement à la fois une variation
excessive, qui est la marque distinctive
d'un Six Sigma, et plusieurs façons qui ressemblent
davantage à un problème de
fabrication allégée. Les deux méthodologies fonctionnent bien ensemble et ce sont des outils se
complètent très bien. L'idée de base est qu'ils
sont issus de deux écoles de pensée différentes, essentiellement. Ils sont issus de deux
grandes organisations différentes. Mais en fait, ils se
complimentent très bien. Jetons juste un coup d'œil à ça. Juste une idée rapide ici. Défauts ou déchets évidents. Et dans votre projet Six Sigma, vous pouvez analyser votre
processus et trouver une distribution de la sortie de
votre processus qui ressemble à
cette courbe générique. Il y a encore
nos sigmas plus et moins. Mais votre limite de spécification est telle que vos processus
produisent un certain nombre de défauts. Les défauts sont donc le manuel, les déchets de fabrication maigres. Mais vous voyez que vous
avez en quelque sorte un de ces problèmes statistiques
comme celui qui apparaît dans Six Sigma. Une action corrective
peut donc changer la moyenne, ce qui est une action
corrective très populaire dans le cadre de la méthodologie
Six Sigma, réduisant
ainsi le gaspillage, qui est l'objectif de votre
Lean Manufacturing projet. Prenons un autre exemple. L'un des déchets les plus courants dans la fabrication maigre
est le surtraitement. Faire plus que ce que les clients
ont demandé pour l'un des Pi. Cela arrive beaucoup. L'un des domaines
du surtraitement serait de surinspecter, d' inspecter les choses que les clients et même de
se rendre compte et non seulement de perdre du
temps au processus d'inspection, mais vous finissez par appeler des défauts qui
ne sont pas des défauts du client. Ce ne sont que des variations dans
les limites du client. Votre action corrective peut consistera
peut-être à générer
des instructions
d'inspection détaillées et spécifiques avec des photos, des flèches
et des éléments comme celui-ci. Que fais-tu ?
Vous réduisez la variation du processus
d'inspection, qui est l'un des objectifs de Six Sigma, éliminant
ainsi le gaspillage de surtraitement et les défauts dits qui l'accompagnent. Encore une fois, ces deux grandes méthodologies de
résolution de problèmes fonctionnent très bien ensemble. Et il existe de nombreux outils au-delà DMAIC que vous verrez se
chevaucher entre les deux méthodologies. Je pense donc que vous constaterez que ces deux concepts
fonctionnent bien ensemble. Et encore une fois, lorsque vous
résolvez un problème, vous constaterez à la fois des variations
excessives et des gaspillages. Et en utilisant ces outils, en utilisant ces méthodologies les unes
avec les autres, vous améliorerez le
processus dans son ensemble.
6. 06 Le système de ceinture LSS: L'une des caractéristiques
évidentes de l' entraînement
Six Sigma et Lean
Six Sigma est l'utilisation de ces
différentes ceintures colorées. C'est le concept de ceintures empruntées
aux arts martiaux, où chaque couleur représente un niveau de maîtrise
différent. Désormais, dans les arts martiaux, selon la discipline, il peut y avoir dix couleurs de ceinture
différentes ou plus pour indiquer les différents
niveaux de maîtrise. Maintenant, dans Six Sigma, il y a généralement
cinq couleurs de ceinture, blanc, le jaune, le vert, le noir et le Master Black Belt. praticiens Lean Manufacturing et Lean
Six Sigma ont généralement suivi
le même système de ceinture. Ceci, du point de
vue de l'entraînement, les ceintures colorées
proviennent à peu près de Six Sigma, mais Lean Six Sigma, Lean Manufacturing
suivent à peu près la même séquence. La ceinture blanche
implique donc vraiment un
niveau d'entraînement. Un cours de ceinture blanche dure généralement environ une heure
et
explique simplement les concepts de base comme la fabrication Lean ? Qu'est-ce que Six Sigma ? Il est conçu pour les parties prenantes
appelées, les personnes qui ne
sont vraiment pas impliquées dans un projet d'
amélioration
mais qui pourraient
bénéficier de la compréhension
d'une partie de la terminologie. Maintenant, la ceinture jaune implique
un niveau d'entraînement de base. Il comprend donc certains
des concepts majeurs, approches de
résolution de problèmes, des méthodes
statistiques, des méthodes
graphiques, certains outils
de qualité. Et les
professionnels de la ceinture jaune apportent leur soutien à un
projet d'amélioration qui interviewe les opérateurs, recueille des données,
fait des observations, contribue au diagramme
des causes et effets, contribuant à
séance de remue-méninges. L'entraînement Yellow Belt est
vraiment essentiel pour accéder
aux échelons supérieurs. La ceinture verte implique maintenant qu'un
niveau de formation intermédiaire comprend une exposition approfondie à de
nombreux outils statistiques
et graphiques, ainsi qu'
à d'autres outils connexes de présentation et la résolution de problèmes
et le renforcement de l'équipe. La ceinture verte fournit une assistance
critique aux Black Belts à la tête de projets
complexes, mais peut mener leurs propres projets
moins complexes. Green Belts sont donc
certainement capables de prendre en charge des projets de
niveau inférieur. Et beaucoup d'entre eux sont en
train de s'entraîner travaillent à la réalisation de leur
propre ceinture noire grâce à formation
supplémentaire
et à la réalisation de leurs propres projets
d'amélioration. Donc, quand on est une ceinture verte, on est en quelque sorte entre les deux. Vous pouvez diriger vos propres projets, mais vous pouvez également
participer à des projets plus importants et
plus complexes
menés par Black Belts. Bien sûr, la ceinture noire implique un
niveau de formation avancé. Ces personnes ont une compréhension
approfondie
des outils et approches à six sigma et de fabrication, y compris certaines
applications statistiques intermédiaires à avancées. Ils ont également développé des avancées en gestion de projet compétences
avancées en gestion de projet
et en gestion d'entreprise. Ce système de ceinture, la fabrication
maigre, le six sigma n'est pas destiné à être une
île en soi. Il est destiné à être
intégré dans les systèmes d'
entreprise, les systèmes d' ingénierie et les systèmes
qualité d'une organisation. Il est donc essentiel que cela
ne devienne pas sa propre chose. Black Belts, grâce à leur
formation et à leur expérience, possèdent d'autres compétences en dehors
de l' ensemble d'outils Six Sigma
et Lean, y compris le
projet, la gestion de projet, les outils financiers comme le
retour sur analyse des investissements, compétences en gestion
d'entreprise et plus encore. Les Black Belts
mènent donc des projets complexes. Ils se consultent également sur des projets
moins complexes qui
sont peut-être menés par Green Belts. Et puis, bien sûr,
ils dispensent une formation aux Ceintures Vertes et Ceintures
Jaunes sur les outils
dont ils ont besoin pour comprendre
les
Ceintures noires , nos leaders, ils ne sont pas seulement
de qualité. leaders ou leaders l'amélioration,
leurs chefs d'entreprise. Enfin, le Master Black Belt implique un leadership avancé
et un sens aigu technique. Ce sont des leaders éprouvés. Ils sont pointus. Techniquement. Ce sont les personnes
qui sont à l'origine changement
organisationnel
et elles
servent de leaders d'opinion et de leaders de
l'innovation. Il s'agit essentiellement de gestionnaires de
programmes qui supervisent un large éventail d'activités d'
amélioration. Ces personnes servent aux côtés de
hauts dirigeants et facilitent la mise en place d'une
stratégie pour une organisation. Il s'agit certainement
du plus haut niveau d' expertise dans les mondes Six Sigma et Lean
Manufacturing. Maintenant, chacune de ces ceintures peut très bien servir d'entraînement
autonome. n'y a rien de mal à suivre votre entraînement Yellow
Belt , par
exemple, et cela vous
sert très bien. Vous pouvez être impliqué dans d'autres
parties de l'organisation, d'autres types d'activités. Mais la formation Yellow Belt vous
fournit exactement
ce dont vous avez besoin pour participer au besoin activités d'
amélioration de
l'organisation. Mais chacune des
ceintures sert également de tremplin au niveau d'entraînement
suivant. Donc, tout ce dont vous avez besoin pour devenir une
ceinture verte, par exemple, vous apprendrez dans votre classe de cloche
jaune et vous pourrez monter assez bien l'
échelle. En plus de l'entraînement, surtout lorsque vous passez la ceinture noire et au
Master Black Belt, il ne s'agit pas seulement de l'
entraînement et des outils, mais aussi de la
réussite de projets de plus en plus
complexes. Quiconque prétend être une ceinture noire qui
n'a pas réellement, je ne sais pas, au moins cinq à dix projets
mis en œuvre avec succès. C'est juste un bout de papier. Cela ne veut pas vraiment dire grand-chose. Il faut donc avoir
de l'expérience associée à une formation pour atteindre ces ceintures de
niveau particulièrement supérieur.
7. 07 Les 7 manges: Nous avons maintenant introduit
les sujets de fabrication
allégée et
les sept Moodle ont ou les sept déchets d' attente, de
surproduction et de surtraitement, etc. Mais dans cette vidéo, je veux
approfondir ces concepts. Vous comprenez mieux ce dont
nous parlons ici. Ainsi, on se souvient
parfois des sept déchets avec ce
dispositif mnémonique, c'est la première lettre de chacune de
nos zones de déchets de bois en attente, surproduction en raison de défauts de
traitement, mouvement, inventaire,
transport. C'est juste un
moyen facile de s'en souvenir. Et les activités qui ne sont pas liées à l'
ajout de valeur ajoutée au
client, à nos déchets. Les clients paient donc pour des choses
comme le moulage et l'usinage coupe de scie et transport jusqu'à leur
installation, des choses comme ça. C'est pour ça qu'ils paient. choses qui ne sont pas liées à celles-ci sont
effectivement du gaspillage. Donc, tout ce qui n'est pas
ce qu'ils paient
dans le
système de fabrication allégé est considéré comme un gaspillage. Les choses qui
payent, bien sûr, sont des
activités à valeur ajoutée. Tout le reste est une activité
sans valeur ajoutée. Nous allons approfondir cette question plus
en détail dans
les diapositives suivantes. Ce sera un peu
plus long que la normale, mais je pense vraiment que cette
vidéo va vous donner une compréhension approfondie
de ces sept Muda dont le premier est en attente. L'attente est un gaspillage qui
implique un arrêt à n'importe quel processus en raison d'un retard
dans le processus précédent. Cela peut être causé par
toutes sortes
de choses dues à un déséquilibre
entre les étapes de traitement mauvaise planification
et instructions de travail
peu claires, ou peut-être que l'inventaire n'
est pas disponible. Il y a
beaucoup de raisons, mais vous pouvez certainement imaginer attendre à cause de
l'étape précédente. Ce délai d'attente prolonge ensuite
le délai total et réduit le
retour sur investissement des organisations. Nous en parlerons peut-être
lors de conférences ultérieures. Mais le retour sur investissement, le
retour sur investissement. Cela se produit lorsque vous
investissez dans l'inventaire, l'équipement main-d'œuvre
et des choses comme celle-ci, puis que vous vendez le produit
pour le rembourser. Eh bien, si vous ne
vendez pas de produits, votre investissement dans ces objets, équipements, main-d'œuvre et
matériaux ne l'est pas. Vous n'obtiendrez aucun
retour là-dessus, n'est-ce pas ? Cela réduit donc votre
retour sur investissement. La prochaine zone de déchets
est la surproduction. Fondamentalement, ce que cela
ressemble à produire
plus que ce dont il a besoin ou ce qui
est plus tôt que nécessaire. Ceci est généralement fait pour améliorer ces objectifs dits
localisés. Peut-être qu'un
responsable de département veut obtenir une plus grande efficacité pour son département,
pour son équipement, ou essaie de réduire les coûts fixes
par pièce afin qu'ils fonctionnent plus ou plus vite ou plus longtemps.
que ce qui est nécessaire. Eh bien, c'est simplement
une surproduction. Il peut améliorer
leur objectif local, mais cela diminue
vos gains nets
et vos objectifs organisationnels. Donc, la surproduction
lie l'équipement, vous exécutez ces gros
lots qui ne sont pas nécessaires. Il lie les gens,
les services publics rattachent l' inventaire et crée un inventaire
inactif, finit par être un gaspillage
pour l'organisation. Ensuite, le surtraitement, il s'agit l'utilisation des tolérances
ou de l'équipement ou étape de
traitement ainsi
que les coûts associés que le client n'a pas demandés et qu'il ne paie
pas. Cela est
souvent dû au manque de communication du vrai
client et du vrai fournisseur. Je mets l'accent sur le vrai client, le
vrai fournisseur parce que, parce qu'il y a
des individus qui, dans certaines organisations
qui déterminent, Ok, c'est bien,
ce n'est pas bon. C'est acceptable, ce n'est pas le cas. Ensuite, il y a les
personnes qui font le travail qui prennent les
décisions concernant l'acceptation, le rejet remaniement
ou le non-travail. De toute façon, ces
deux personnes exactes, elles ne parlent généralement jamais. Il y a généralement de l'ingénierie, des ventes
et des achats, ainsi d'autres grandes organisations et
départements entre eux. Souvent causé par un
manque de communication, manque de compréhension de
ce que les clients
désirent vraiment et les coûts
de
surtraitement tous les problèmes évidents. Perte de bénéfice net,
perte de durabilité et juste diminution de la satisfaction des
clients et entraîne des retards et des coûts
inutiles. Ensuite, il y a des défauts,
et c'est
celui auquel la plupart
des gens pensent lorsqu'ils pensent aux déchets,
généralement ce sont des gens pensent lorsqu'ils pensent aux déchets, les défauts qui sont le
premier endroit où ils vont. Il s'agit donc de produits
qui ne sont pas conformes aux attentes des
clients
et les défauts sont généralement causés par conceptions de processus
inadéquates ou des écarts par
rapport à notre conception. Voici un ensemble de
défauts d'une sorte de canette. Vous montrer toutes les
différentes possibilités, différentes manières de mal tourner. Les défauts entraînent la perte
de la matière première, main-d'œuvre, des services publics, de tout ce
qui est entré dans cette partie, puis prolongent tout le
délai, car maintenant les acheteurs, les ingénieurs et les gestionnaires doivent partir.
obtenez plus de matériel, planifiez l'
équipement et apportez plus de main-d'œuvre pour refaire ce
produit afin qu' il entraîne des pertes
importantes
pour une organisation. Le prochain est le mouvement. Parfois, ce n'est pas
exactement compris. Il y a parfois un peu de
confusion entre le mouvement et
le transport. mouvement est tout le
mouvement à l'intérieur d'une étape de traitement qui
n'apporte pas de valeur ajoutée au client. L'exemple courant
donné est donc que ce
n'est que le dernier tour de l'
écrou qui serre le boulon. Tous les autres virages, ou juste pour vous amener à ce
dernier virage, votre manivelle vers le bas. La douleur du client
pour un boulon serré, pas pour tous les fils
qui y mènent. C'est un exemple simple, mais en gardant cela à l'esprit,
vous pouvez comprendre le gaspillage de mouvements. gaspillage du mouvement est causé par produit
médiocre ou une mauvaise conception du
processus. L'image ici
à droite montre cet ensemble de
tuyaux à bride soudée, un opérateur agenouillé, l'autre sur une échelle. Cette chose est
complètement au mauvais endroit. Personne ne travaille
au bon endroit ici. Il s'agit donc vraiment d'une
mauvaise conception de processus. gaspillage de mouvements peut
entraîner des blessures, troubles de stress
répétitifs
tels que le canal carpien, une perte de moral, une diminution
des gains et des délais plus longs. Tous ces autres problèmes
associés à ce mouvement gaspillé sont, je crois probablement,
la perte cachée. Et beaucoup de processus, beaucoup d'organisations, d' inventaire, très courant. Il s'agit du coût
associé à l'achat, stockage, au transport, à l'
emballage, etc. Stocks
non traités et
non transférés. Beaucoup de gens s'inquiètent
vraiment quand
ils se penchent pour la première fois, en
apprenant la
fabrication allégée et Six Sigma, ils pensent que
nous avons besoin d'inventaire. Nous devons disposer d'un inventaire. Nous utilisons notre inventaire. Eh bien, l'excès de stock est
souvent ajouté
au processus pour couvrir d'autres
défauts tels que les défauts, vous avez besoin d'un stock
pour compenser les défauts des produits
que vous supprimez. Il pourrait s'agir d'une mauvaise planification. Si votre système de
prévision est médiocre, vous ne savez pas combien de
parties vous avez besoin la semaine prochaine. Donc, vous exagérez, vous gagnez
plus que nécessaire. Il a fallu couvrir le
potentiel là-bas. Il est également perdu à cause de dommages si vos produits sont
frappés, rayés et tombés et
rendus inutilisables en raison d'une
mauvaise conception de processus ? Eh bien, oui, il faut
faire plus que prévu
pour compenser ces pertes. De toute évidence, les stocks
gaspillent les coûts, augmentent les coûts et
diminuent encore l'inventaire, il y a cette idée de
retour sur investissement. Lorsque vous investissez,
une organisation
investit dans la main-d'œuvre, les matériaux et les équipements
automatisés. Ils s'attendent à un retour. Eh bien, si ces pièces
ne se vendent pas parce qu'elles sont assises dans un rack ou dans un grand
parking quelque part, vous n'obtiendrez pas de
retour sur investissement,
et cela a un et cela a peu important. impacts
sur l'organisation. Enfin, comme le transport
est
un peu différent du
transport, le transport, dans un processus n'
ajoute aucune valeur au différent du
transport, le transport,
dans un processus n'
ajoute aucune valeur au
client que le client paie à nouveau, le moulage, l'
usinage, le forgeage. Ils paient pour l'emballage de ces
processus, mais ils ne paient pas le coût de l'acheminement d'
une machine à l'autre. Vous pensez, mon Dieu,
que c'est nécessaire. Mais ce dont nous
parlons vraiment, gaspillage du
transport, du transport, comme beaucoup de choses le sont, dans certains domaines, sont essentiels, mais ils ne sont pas à
valeur ajoutée, vous avez pour le transporter d'
une machine à l'autre, mais c'est un gaspillage de transport
causé par une mauvaise conception des processus ou une
mauvaise disposition des installations. Vous devez transporter des pièces. Mais de nombreux agencements d'installations conçoivent un
transport gaspillé dans eux. La réorganisation de votre usine
ou la réorganisation de votre processus peut donc ou la réorganisation de votre processus peut souvent atteindre
exactement le même objectif avec beaucoup moins de transport
entre les deux. Encore une fois, comme toutes
ces autres choses, gaspillage de transport
augmente les coûts
et offre davantage de possibilités
pour les produits d'être endommagés. Il y a une vue d'ensemble rapide mais
approfondie
des sept états d'esprit des sept déchets en ce
qui concerne la fabrication allégée. Et je sais que c'est
beaucoup de matériel. Ce que je vais faire, c'est créer
un PDF à partir de ces diapositives pour que vous puissiez les télécharger et les
utiliser
comme référence.
8. 08 Les 6 millions: Nous savons donc que la
fabrication allégée se concentre sur réduction
des déchets
et que, par conséquent la réduction
des déchets
et que, par conséquent,
les sept Muda sont les sept déchets, les zones prédominantes
où ces déchets se produisent, six Sigma se concentre
sur la variation. réduction. a donc une ambiance similaire à
celle Il a donc une ambiance similaire à
celle des
six M, qui sont les principales
sources de variation. Ce sont donc les six M. Chacun de ces mots
commence par la lettre M. Il vous aide à vous souvenir comme du
bois et il vous
aide en quelque sorte à vous souvenir des différents m, de
la méthode de la
machine, de la mesure du méthode de la
machine matériau de l'
homme
et de la mère nature. Les six M sont donc un
dispositif mnémonique, un peu
un cadre pour remuer les causes
profondes potentielles et évidemment les
sources potentielles de variation pouvant entraîner
des défauts et des pertes. Je veux donc simplement mentionner que je n'ai pas inventé ces mots, leur dos des années 50
et 60 il y a longtemps. Et des mots comme l'homme, mère, la nature sont un
peu spécifiques au sexe. Dans certaines cultures, elles
ont été remplacées par des telles
que les conditions
d'emploi ou d'ambiance. Ce n'est donc pas destiné
à être sexiste, mais j'ai reçu des
commentaires comme ça dans les six derniers M,
faciles à retenir, mais vous pouvez facilement remplacer
certains de ces termes. Passons donc à travers
les six ampères, commençant par la machine. Et là encore, ce sont des
sources de variation. Donc, la machine
comprend la machine elle-même comme ce broyeur vertical que j'ai montré sur ma droite. Mais cela inclut le
logiciel de l'outillage, le montage, et
qu'advient-il de cela ? L'entretien
préventif
et correctif et
l'installation, le plancher des poutres, l'alimentation électrique. Il comprend tous
les équipements
utilisés pour fabriquer vos pièces. Cela
inclut donc également, d'ailleurs, la capacité de l'équipement et la capacité
de l'équipement. Parfois, la pièce d'
équipement elle-même est bonne. C'est juste qu'ils ne sont pas
assez nombreux ou
ils sont mal adaptés à
l'application. Il ne doit pas être utilisé pour
votre application spécifique. La prochaine étape est la méthode. Et après avoir enseigné
cela pendant de nombreuses années, il y a parfois de la confusion
entre la machine et la méthode. La méthode est ce que l'
on appelle la recette du procédé. Les flux et les vitesses, les aides visuelles, les dispositifs de
détection des erreurs ,
la signalisation sont. Et sur les appareils, ce n'est pas
le matériel, pour ainsi dire. Cela ressemble davantage au logiciel, aux instructions et à la
façon dont la pièce est fabriquée. C'est donc la méthode. Et ensuite, l'homme ou bien sûr, employé ou les gens. Cela inclut la
formation,
l'expérience, les habitudes, l'autonomisation, Que sont vos employés
autorisés à faire ? Ainsi, cela
pourrait certainement
impliquer des politiques et des
choses comme celle-ci. La conscience de la
compétence technique,
toutes ces choses, l'ergonomie, la
grande surface, toutes ces choses
s'intègrent dans ce qu'on appelle l'homme. Et cela inclut certainement le
nombre de personnes disponibles, tout comme nous en
parlions avec notre équipement. Cela
inclut certainement cela aussi. Le total de la main-d'œuvre disponible. Ensuite, il y a
les matériaux, les matières premières qui contribuent mieux
au processus. Il s'agit donc des propriétés physiques, la quantité de matériaux d'
achat, étiquetage, du stockage, de la
périsabilité. Combien de temps durent vos
matériaux ? produits chimiques, la chimie, le
maquillage comme ceux-ci, les barres d'acier, l'acier, l'
aluminium, le laiton, composants
métalliques de ce
genre ont un large éventail de
propriétés chimiques qui
varient dans leur alimentation les processus d'usinage sont des processus
de forgeage ou de laminage La propriété physique de la composition
chimique de
ces matériaux. Le M suivant est le système
de mesure. Comment
mesurons-nous réellement les pièces,
les types de jauges, la conception, fréquence et la
taille de l'échantillonnage, puis les éléments qui entrent dans la qualité de la mesure
comme le biais et la stabilité, stabilité et linéarité
du système de mesure. La mesure enregistre le système de collecte de
données, tout ce qui concerne le système
de mesure. Parfois, croyez-le ou non, vous pouvez penser que la séparation
est défectueuse, mais ce n'est pas le cas. C'est votre système de mesure qui vous donne de
mauvaises informations. Il est donc certain que la variation, la variation de sortie
perçue peut être causée par le système de
mesure lui-même au lieu de la pièce que vous produisez réellement. Ensuite, la dernière est
dite mère nature ou les conditions ambiantes dans l'établissement ou le
lieu de travail que vous possédez. La température, l'humidité,
la poussière, les vibrations, le bruit, la lumière, tout cela alimente des sources
potentielles de variation. Comme je l'ai fait pour les sept humeurs de
Lean Manufacturing, je vais générer
un diaporama PDF pour vous couvrant les six ampères. Vous pouvez donc les télécharger et les
utiliser comme référence. aller de l'avant, j'ai
parcouru cette vidéo un peu rapidement, mais peut-être dans un mois, deux mois, vous travaillez sur un projet Six Sigma ou un projet de fabrication
allégée, ou en essayant de partager
ces informations avec certains de vos collègues. Je pense que ce serait bien d'avoir ces documents
à votre disposition.
9. 09 Une introduction aux sept outils de qualité - 1 Partie 1, Rev: Je veux maintenant
vous
présenter les
sept outils de qualité. Il s'agit d'un ensemble fondamental d'
outils de mesure, de
visualisation et d'analyse mesure, de
visualisation et d'analyse qui vous mèneront très profondément dans les méthodologies Lean
Six Sigma. Ils sont utilisés pendant les cinq phases
du processus DMAIC,
définissent, mesurent, analysent,
améliorent et contrôlent. C'est. Vous trouverez ces
sept outils de qualité et d'autres domaines,
peut-être en passant un examen de certification ou en
les utilisant dans d'autres types de visualisation d'analyse de données. Ils sont très courants
chez les gourous de la
qualité il y a des dizaines d'
années, les ont mis sous un parapluie appelé The
Seven Quality,
les outils couramment utilisés dans l'ingénierie de la
qualité,
mais ils sont utilisés dans une tonne
de d'autres domaines également. Je voulais donc vous présenter
chacun de ces outils. Nous ne les
creusons pas aussi profondément, mais je veux vous montrer
les bases de chacun d'eux. Je pense que ce sera
gratifiant pour vous. Le premier de ces sept outils
s'appelle l'histogramme. Je voulais simplement
vous montrer comment
fonctionne un histogramme , puis nous pourrons y
réfléchir un peu plus. Mais supposons que vous ayez
un ensemble de données brutes. Ce sont nos données ici. Je veux le tracer de
manière à pouvoir visualiser les données. Eh bien, il y a longtemps, ils
le faisaient réellement de cette façon. J'ai donc un diagramme XY ici. Donc, à chaque fois que je vois un
point comme ici, 1,7. Donc je vais mettre le, je vais mettre un X juste ici entre le premier et les deux. Je pourrais appeler un bac entre 12 qui contient tous les numéros qui s'y trouvent. Vous pouvez voir que j'ai
plusieurs bacs ici. Quel est mon prochain numéro ? 4.4. Donc, ça rentrerait dans
ma poubelle entre 45 ans. Je vais donc mettre
un X juste là. Et qu'est-ce que j'ai d'autre ? 3.9. Vous pouvez voir que je remplis le prochain bac,
1.6 et tout
en voici un
autre dans ce tour, 0.41.3, il y a un autre 15.21.1. Imaginez si je devais
mettre des actes de taille égale dans chaque bac pour chaque fois qu'il tombait sur une autre
valeur qui s'intègre là-dedans. Eh bien, ce qui se passerait au fil du temps lorsque ces bacs commençaient à
se remplir , c'est que je
commencerais comprendre à quoi ressemblaient ces
données. Donc, ici, j'
aurais une fréquence, si vous pouvez l'imaginer, qui ressemblerait à ceci, 1234, etc., tout le long. Et ce que je peux faire, c'est maintenant visualiser à quoi ressemblaient les
données. Donc, ce qui se passe ici, c'est
pratiquement parler, disons que vous utilisez Excel ou
un programme de statistiques. Tu n'auras
pas X's là. Vous allez avoir
ces barres verticales. Chaque barre est proportionnelle
au nombre de valeurs
trouvées dans ce compartiment. Et pardonnez mes lignes
tordues ici, mais vous avez l'idée
qu'un histogramme est un graphique à barres verticales dont les barres sont proportionnelles
au nombre de valeurs
à l'intérieur. Ce que beaucoup de débutants en analyse de
données ou en
ingénierie de la qualité ne réalisent peut-être pas, c'est que cela devient alors
la base de ce qu' on appelle la distribution des
fréquences. distributions sont courantes dans statistiques et sont largement utilisées là où cela peut
vous donner cet histogramme peut vous
donner un indice sur
ce à quoi ressemble le sous-jacent, nous l'appellerons une
distribution de probabilité. Il s'agit donc certainement d'un outil
très précieux. Jetons maintenant un coup d'
œil à ce prochain outil, que j'appelle un histogramme
commandé. Mais de façon réaliste et
c'est un histogramme. Mais le terme le plus courant
est le diagramme de Pareto. Vous avez peut-être entendu parler de l'analyse de Pareto ou
du diagramme de Pareto. Cela fonctionne de nombreuses manières
différentes ici. Donc, au lieu de
n'avoir forcément que des données brutes comme celle-ci, nous disposons
maintenant de données plus
qualitatives. Supposons donc simplement que vous
analysiez les défauts qui peuvent
figurer dans une plainte client et que ce sont les défauts
que vous avez reçus au cours du dernier mois et que vous
présentez cinq
catégories de défauts différentes. Je ne les ai pas remplis, mais dans votre industrie,
vous pouviez imaginer cinq types de
défauts différents qui peuvent survenir. Ainsi, chaque défaut a
un défaut de fréquence, a est arrivé trois
fois, B, 41, C7. Vous comprenez l'idée, ce que l'
on appelle le principe de Pareto. Parfois, c'est
le principe 8020 qui
implique que la plupart de vos problèmes surviennent en raison
d'un petit nombre de causes. Le retour aux
gourous de la qualité. Je ne me souviens pas si c'était le cas. Joseph Jeran est
l'un des initiateurs du mouvement
de la qualité aux États-Unis, appelé
l'expression «
peu importante » ou « triviale ». Ici, j'ai cinq défauts, mais je pourrais avoir 50 défauts
différents chacun
ayant une fréquence de
défaut différente. L'idée de
l'histogramme ordonné
ou du diagramme de Pareto
est donc l'histogramme ordonné
ou du diagramme de Pareto de les placer dans un ordre de grandeur
particulier. Ce que j'ai pu
voir ici, c'
est que b est le plus grand avec 41 défauts, donc je peux avoir un bar ici. Et encore une fois, mes
compétences en dessin sont plutôt agitées, mais imaginez que j'ai une barre
verticale ici. Proportion de 41
unités sur mon axe Y. Mon prochain est E à 26 ans. Donc, et je pourrais dessiner une autre barre
juste là pour 26. Et puis mon prochain
plus grand, Voyons voir, un C à 21 ans ou je suis
désolé, je vois qu'il est 17. C'est juste là. Alors, voyons voir. Je l'ai eu. D'accord. D est le prochain à neuf heures. Donc, ça ressemble probablement
à ça. Et mon dernier est un à trois ans. Et c'est très petit, quelque chose qui ressemble à ça. Donc, je viens de dessiner un histogramme en utilisant mes données qualitatives brutes. L'idée de l'analyse de Pareto est que vous pouvez dessiner un histogramme, histogramme
ordonné
classant vos problèmes de la plus grande
à la plus petite magnitude. Cela vous aiderait
à
comprendre où concentrer vos efforts. Ici. Je peux le savoir, d'accord. Les défauts B et E sont là où je veux
concentrer mes ressources, mes activités
d'amélioration continue. Je veux faire
mes enquêtes là-bas. Je dispose d'une quantité limitée de temps et de budget, d'argent et de personnel. Je pourrais tout aussi bien me concentrer sur les problèmes qui vont me
procurer le plus gros remboursement. plupart du temps,
c'est
tout autant de travail pour résoudre le problème a que le problème B. Si vous voulez mettre l'entraînement, pourquoi ne pas sauter
a et aller à B, aller à E Quand vous
aurez résolu b et e, Alors créez un nouveau diagramme de
Pareto et peut-être voir une flèche en haut de celui-ci
ou quelque chose du genre. C'est donc un excellent outil, outil
puissant et affiche un outil
puissant et affiche des phénomènes
sous-jacents très courants parmi tant de choses. Vous verrez cela apparaître
non seulement dans l'ingénierie de la qualité, mais aussi dans l'analyse de la chaîne
d'approvisionnement de production et même en dehors de la fabrication comme l'économie dans la nature et la répartition de la
richesse dans
toutes sortes. Tant de domaines, c'est
incroyable à quel point la
distribution dite de Pareto apparaît. Le diagramme de Pareto est
très utile pour, euh, l'
un des outils que j'ai le
plus utilisés dans ma carrière de qualité. Continuons à passer au
reste de nos outils de qualité. Voici un diagramme de flux simple. Vous l'avez probablement
déjà vu auparavant, mais les organigrammes
sont vraiment fantastiques. Dans le Lean Manufacturing, vous
voudrez définir votre
problème, votre processus. Vous pouvez aller
là-bas et observer, comment une partie
provient-elle des matières premières
jusqu'aux produits finis ? Comment s'écoule-t-il réellement ? Quelles sont les véritables étapes qu'il prend
dans notre processus ? Les organigrammes sont un excellent moyen de représenter
visuellement ce processus. Par exemple, peut-être que
votre première étape va changer de couleur. Il se peut que votre première
étape soit l'usinage CNC. C'est la première chose que vous faites. Ensuite, l'étape suivante consiste à inspecter vos pièces. Peut-être que vous utilisez des appareils de jaugeage ou des aides
visuelles d'une manière ou d'une autre pour
inspecter ces pièces. Et c'est un
point de décision après votre inspection ou la pièce est bonne ou ne
sont-elles pas bonnes ? Eh bien, s'ils sont bons, vont
peut-être
directement à l'emballage. Et s'ils ne sont pas
bons, peut-être vous, peut-être que vous enregistrez
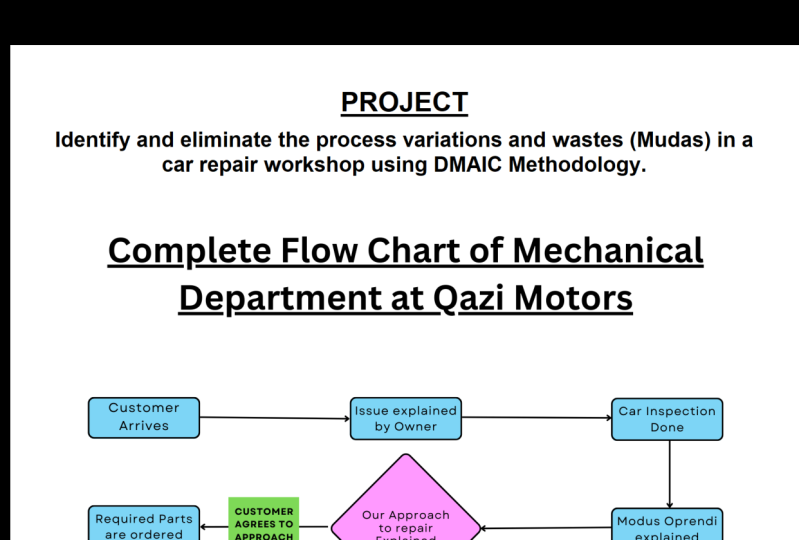
la non-conformité puis vous retravaillez les pièces, puis elles passent à l'emballage. s'agit évidemment d'un organigramme
très simple, mais il s'agit
ici de symboles comme celui-ci. La forme rectangulaire
implique un processus. Le diamant est un point de décision, variable de
décision,
pourriez-vous dire, et c'est là qu'il s'
agit d'une donnée i, o, si vous devez entrer
des données en entrée ou obtenir des données. Et il y a une poignée
de ces autres symboles, peut-être cinq ou six autres, il y en a probablement une
douzaine de plus, mais en vérité cinq ou six autres. Vous disposerez également d'une
gamme complète de symboles dont vous avez besoin pour
cartographier la plupart des processus de fabrication. Ainsi, des diagrammes de flux, simples mais puissants pour représenter
votre processus.
10. 10 Une introduction aux sept outils de qualité - 2 partie, Rev: Les
outils de qualité suivants, la liste de contrôle, c'est le plus
simple, le plus simple, le plus simple, certains se demandent même pourquoi
est-ce même un outil ? Eh bien, je vais vous dire quoi. Il est assez puissant. Les pilotes de ligne, chirurgiens, techniciens
de toutes sortes de types utilisent des listes de contrôle car
lorsque vous vous impliquez processus de complexité même
raisonnable, il est vraiment facile d'oublier
ou de sauter accidentellement un
étape. Une liste de contrôle, entre autres choses, est un excellent moyen de vérifier que toutes les étapes sont
terminées telles qu'elles ont été conçues. Il se peut que vous ayez un processus
qui comporte quatre étapes. Eh bien, comme chacun d'entre eux est
terminé, peut-être que je commence, j'
y ai mis mes initiales et ensuite, si je suis en train de
lire ma liste de contrôle, c'est peut-être la vérification
finale. Oh, vous savez, j'ai peut-être
sauté la troisième étape. Je peux y retourner. Assurez-vous que la troisième étape est terminée et signez chaque étape de
la façon dont elle est faite. C'est un excellent outil
dans l'étape de contrôle. Il n'est pas rare qu'une
liste de contrôle soit ajoutée pour empêcher quelqu'un de sauter une
étape dans un processus. Il peut donc être utilisé
dans de nombreux domaines. C'est simple, mais je
vous promets qu'il est très puissant. Passons donc à nos
trois derniers outils de qualité ici. La prochaine question dont je veux
parler est le diagramme d'exécution. Le diagramme de course est assez simple. Je vais parler d'une carte
de contrôle dans une seconde, mais juste,
parlons de graphique d'exécution. Et pour l'instant, disons
simplement que vous avez un processus. Peut-être travaillez-vous
dans le moulage par injection
ou la fabrication de tôles. De plus, certaines
caractéristiques critiques sont importantes pour votre client pour l'ajustement et la fonction de la
pièce que vous fabriquez. Ainsi, chaque heure, vous tirez
un sous-groupe de pièces. Permettez-moi d'obtenir
une autre couleur ici. Vous tirez un sous-groupe de
parties à la première heure, et peut-être que vous tirez un sous-groupe, disons que n est égal à cinq. En d'autres termes, je
prélève cinq échantillons. Ensuite, je prends la
moyenne arithmétique de
ceux-ci, que j'abrége en barre x. Chaque
point individuel peut être un X, mais la barre X implique une moyenne. J'ai peut-être la moyenne
arithmétique
des cinq échantillons que j'ai
retirés de la production. Et puis j'ai tracé ce point ici. Et puis je ne
montre pas l'axe Y, mais il s'agit de
mesures de la pièce
que je mesure ici. Il s'agit donc de
valeurs différentes de la mesure. Chaque heure, j'en tire cinq autres, cinq autres, cinq autres. Et je suis en train de tracer mes
barres X le long de ce graphique. En gros,
il y a un diagramme d'exécution. Un le long de l'axe , de
l'axe horizontal, j'ai
un temps égal, peut-être une heure, deux heures,
trois heures, quatre heures, ou peut-être toutes les 1000 pièces,
mille, deux mille, trois
mille, trois mille. Il s'agit d'espaces égaux
sur l'axe horizontal. Et ensuite, je fais la même chose. Je tire cinq pièces, puis je prends la
moyenne arithmétique et je trace le point. Eh bien, ici, nous
avons déjà un outil super puissant. Parce que ce que je peux faire, c'est
visualiser la ligne centrale. On peut presque voir
une ligne centrale ici. Si vous utilisez votre imagination, je peux voir à quoi
cela pourrait ressembler. Où sont les
processus en général ? Je peux voir
un maximum et un Min
et parfois on
voit des schémas. C'est peut-être une tendance
à la hausse, à la baisse. Vous pouvez voir différents modèles et emplacements de vos données. En tant qu'outil de visualisation, les diagrammes d'
exécution sont fabuleux. Lorsque vous les tracez
graphiquement, vous pouvez voir des choses que vous ne pouvez pas voir quand il ne s'agit que d'un
tas de données brutes. Le diagramme d'exécution est un outil de
visualisation fabuleux. Eh bien, ce que fait la carte de
contrôle, une carte de contrôle est un
diagramme d'exécution avec l'ajout de certains outils statistiques appelés limites de contrôle
supérieures et inférieures. Donc, étant donné que nos données sont
dispersées d'une manière particulière, il existe des
formules qui dépassent le cadre de
cette vidéo d'introduction qui me permettraient d'ajouter quelques lignes supplémentaires
et je vais Changez ma couleur en blanc ici. Je peux donc ajouter quelques lignes supplémentaires à l'aide de quelques outils statistiques. Je vais appeler ces lignes la limite de contrôle supérieure et
la limite inférieure de contrôle. Ils ne sont pas les mêmes que les limites de
spécification supérieure et inférieure. Il s'agit donc de contrôle. Ceux-ci, je vais changer la couleur ou les
spécifications. Les
limites de spécification sont celles que vous trouvez sur un plan ou une spécification
technique. est ce que les
concepteurs et les ingénieurs précisent que la
pièce doit mesurer entre une limite inférieure de n'importe quelle et une
limite supérieure du membre supérieur, quel que
soit le délai que vous verrez.
limites de spécification pourtant, cela dira 50 plus ou moins un. Et c'est quelque chose
que vous trouverez sur un plan. Les limites de contrôle sont
totalement différentes. Les limites de contrôle n'ont rien
à voir avec les limites de spécification. Les limites de contrôle sont
calculées statistiquement. Ils décrivent les
limites typiques, normales, supérieures et inférieures du processus. Les limites de contrôle ont tout
à voir avec le processus. Spécification. Les limites ont
tout à voir avec le plan d'ingénierie
ou la spécification. Ils sont entièrement
indépendants les uns des autres. Ce concept de limites de
contrôle et de limites de
spécification
comparées entre elles constitue
donc limites de
spécification
comparées entre elles constitue la base d' un ensemble d'outils
analytiques beaucoup plus impliqué appelé capacité informatique de
processus. C'est un peu plus avancé et hors du cadre de
la vidéo d'introduction, mais l'
analyse des capacités des processus consiste à comparer la spécification,
les limites de contrôle. De toute façon, il y a beaucoup
d'autres choses à apprendre là-bas. Encore une fois, il ne s'agit que d'une vidéo
d'introduction. Parlons de notre dernier
des sept outils de qualité. Le nuage de points. Un nuage de points
consiste à représenter un autre
outil de visualisation représentant la relation entre
deux variables différentes. Et ces deux variables
sont généralement considérées comme une variable
indépendante et dépendante, permettez-moi d'expliquer. Une variable indépendante est dans le cas d'un projet Lean
Six Sigma. Il y a d'autres explications
en dehors de ce champ. Mais dans le cas d'un projet
Lean Six Sigma,
dans les variables indépendantes, il s'agit
généralement d'un paramètre de machine. C'est quelque chose que vous
pouvez composer ou définir. Si vous êtes technicien, technicien de configuration, opérateur de machine, ingénieur de fabrication,
c'est quelque chose que vous pouvez établir en dehors
de la fabrication. Il peut s'agir de politiques ou de
points qui se sont produits dans différents secteurs de services où vous pouvez établir
des règles à suivre. Il s'agit de variables indépendantes. Donc, dans le monde de l'usinage,
dans le monde de la fabrication, faisons semblant d'une variable
indépendante que nous envisageons
est le débit d'alimentation. C'est vraiment la vitesse à laquelle le matériau est alimenté par une machine CNC. Je peux le régler, je peux
le composer où je veux. Et peut-être encore une fois, je suis juste en train d'inventer les numéros 12. Vous avez l'idée où un
plus grand nombre est plus rapide, d'accord, donc je peux rendre la
machine plus rapide, plus rapide, plus rapide, aussi
rapide que je le veux. Maintenant, la
variable dépendante que je ne peux pas définir, je ne peux pas entrer un certain
nombre dans derive. C'est quelque chose
qui se produit à
la suite de la variable
indépendante. Donc peut-être, encore une fois,
dans l'usinage, si vous êtes familier avec cela, peut-être quelque chose comme la
rugosité de la pièce. Vous pouvez donc imaginer qu'à mesure qu'une machine
devient de plus en plus rapide, la rugosité
augmente de plus en plus. Il y a donc beaucoup de mesures ici si
vous ne le connaissez pas, si vous pouvez l'imaginer dans votre tête, ce dont je parle, c'est que si
mon débit d'alimentation est vraiment lent, je coupe
très, très, très lentement. Je vais finir avec une
partie relativement lisse et une rugosité. Plus le nombre est grand, les urgences sont grossières. Alors peut-être qu'ici, autour de
mon taux d'alimentation inférieur, j'aurais aussi une
rugosité plus faible. mesure que mon taux d'alimentation augmente, il peut
que je reçoive des
pièces plus rugueuses et plus rugueuses, quelque chose comme ça. Maintenant, il existe une autre
variabilité qui ne s'explique peut-être pas
simplement par le taux d'alimentation. Mais vous pouvez voir ici lorsque je trace la relation entre
différents points, je vois
que, comme je l'ai défini, disons qu'un taux d'
alimentation de trois, ma rugosité va être quelque chose dans ce
quartier ici, qui est différent
d'un taux d'alimentation de cinq, qui va
avoir une rugosité, embauche une partie plus rugueuse. Donc, que vous
parliez de machines CNC
ou de quelque chose d'autre, l'essentiel ici est que
vous pouvez connecter des variables ensemble pour établir un nuage de points pour
décrire cette relation. Donc, ce que vous pouvez faire ici, et c'est un
nuage de points en soi. Mais ce que je veux dessiner
ici,
je vais changer
de couleur, c'est vous pouvez imaginer une sorte
de ligne la mieux ajustée, juste une
ligne moyenne qui définit et qui n'est pas
supposée pour être tordu. Mais vous pouvez imaginer une ligne qui définit fondamentalement
la relation. Il y a d'autres variables qui alimentent la rugosité en
plus du taux d'alimentation, mais il y a clairement
une relation ici. Le nuage de points est à la base de deux outils
statistiques vraiment importants. La première est appelée corrélation et la seconde
est appelée régression. Ou plus formellement, cette analyse de régression
ou régression linéaire est vraiment là où cela commence, où vous avez une
ligne qui
nous décrit une analyse de régression linéaire
ou une analyse de régression. Ils appartiennent tous à la même
famille d'outils statistiques. corrélation est une autre dont le nuage de points
est le fondement. Ainsi, en vous familiarisant avec
le nuage de points, vous êtes prêt à découvrir ces outils plus sophistiqués tels que la corrélation et l'analyse de
régression. J'en ai fini avec l'introduction aux
sept outils de qualité. Et comme je l'ai partagé dans
d'autres aspects de ce cours, il y a beaucoup plus à apprendre. Nous parlons
des fondamentaux ici. Je ne peux pas assez vous encourager. Intégrez certains de ces concepts
dans Microsoft Excel,
intégrez-les dans un manuel de
statistiques
ou un livre d'ingénierie de qualité. Il y a tellement d'autres choses que vous pouvez apprendre sur ces outils. Ils sont également puissants
dans la définition, la mesure , l'
analyse, l'amélioration et le contrôle du processus
qui vous intéresse.
11. Conclusion au cours: Eh bien, c'est la fin
de la classe Skillshare intitulée Ceinture blanche certifiée Lean
Six Sigma. J'espère certainement que vous avez trouvé cette expérience
enrichissante. Je sais que j'ai aimé le
faire et, sincèrement, j'espère que vous apprendrez
des compétences et des idées que vous ne
connaissiez pas auparavant. Des idées qui vont vous
aider dans votre carrière. En tant que professionnel de la qualité ou en tant que
professionnel de l'amélioration continue ou quelqu'un qui aide à réaliser des projets
d'amélioration continue. Je voulais simplement vous mentionner
deux choses. N'hésitez pas à me contacter à
tout moment via Skillshare si vous
avez des questions ou des commentaires, je ne veux pas tenir un
étudiant pour acquis. J'adore entendre les élèves
s'il y a quelque chose je peux vous aider
dans le cadre de ces conférences, je serais heureux de faire ce que je peux et vous
répondre par le
biais de Skillshare. Deuxièmement, je tiens à vous
informer que j'ai inclus quelques ressources
téléchargeables pour vous. L'un d'eux concerne les six M Six Sigma
dont j'ai parlé. Et un autre concerne les sept Muda en tant que déchets
de Lean Manufacturing. J'ai inclus les diapositives
comme des choses que vous pouvez télécharger une sorte de feuilles
de triche au format PDF. Si vous souhaitez former d'autres personnes, si vous souhaitez les utiliser sur votre
lieu de travail, téléchargez-les, qui vous
appartiennent gratuitement dans le cadre
de ce cours. Et puis la dernière
chose que je veux
souligner avant de partir, c'est que l'apprentissage est une bonne
connaissance de la tête est fabuleuse. Vous devez apprendre des choses, mais cela deviendra vraiment
réel pour ces concepts, ces idées au fur que vous les appliquez, alors que vous cherchez des occasions de les
mettre en
pratique lors de votre travail, vos projets, les choses sur
lesquelles vous travaillez. Prenons donc certains de ces
concepts sur les déchets, recherche de déchets dans votre
système est à la recherche de
variations de
la méthode ou du système de mesure, des matières premières
ou de la machine, etc. idées. Et encore une fois, c'est un cours de
niveau ceinture blanche , je comprends cela, mais c'est incroyable une fois que l'on
apprend de nouveaux concepts, on voit le monde
différemment. Vous voyez votre lieu de travail, votre équipement, vos installations
de production, peu importe. Vous les verrez
de différentes manières. De toute façon, je ne peux pas assez vous
encourager à mettre ces choses en pratique, même si c'est simple. Quoi qu'il en soit, merci
encore une fois de vous être joint à
moi pour ce cours. C'est un privilège de vous
servir en partageant
ces idées avec vous. J'espère sincèrement que vous
les avez appréciés et j'espère sincèrement que
vous passerez une merveilleuse journée. Merci beaucoup. Au revoir.
 Ray Harkins, Senior manufacturing professional