Transcripciones
1. 01 Introducción al curso: Hola, re Hopkins aquí de
la academia de manufactura. Muchas gracias por unirte a mí para esta clase de habilidad compartida titulada Cinturón blanco Lean Six
Sigma
certificado. Me alegra tanto que te hayas unido a mí. Sospecho que te interesa mejora
continua u oí hablar de Lean Six Sigma de
alguna manera u otra, y por eso has
hecho clic en esta clase. Permítanme compartir un
poco contigo sobre lo que puedes esperar si vas adelante y
eliges tomar esta clase. Bueno, el Lean Six Sigma es
en realidad la combinación de dos
metodologías diferentes de resolución de problemas que tuvieron dos orígenes
diferentes de diferentes industrias
y acompaña. El primero es la manufactura magra. Hoy en día se conoce
generalmente como lean porque se
puede utilizar en servicio y diseño y otros
tipos de aplicación. Pero la manufactura magra
o simplemente lean, realmente se enfoca en
identificar y eliminar las diversas fuentes
de residuos en su proceso. Ahora algunos de esos desechos están bien establecidos y bien conocidos como el tiempo de chatarra y configuración
y cosas por el estilo. Y lean sí se enfoca en esos. Pero hay muchos
otros desechos o los llamados Moody's como lo
llaman los japoneses en el sistema de
producción Toyota. Estos desechos pueden ser
exceso de transporte, exceso de movimiento, exceso de inventario. Hay muchas formas
sutiles que
tal vez ni siquiera te des cuenta de que tienes en tu sistema se inclinará la
fabricación proporciona una amplia gama de herramientas, tanto cualitativas como
cuantitativas, que te ayudará a identificar
y eliminar o al menos reducir esos
desechos en tu sistema. A medida que te deshaces de los
residuos en tu sistema, te vuelves más eficiente. Aumentas la rentabilidad,
aumentas la moral y la
seguridad de los empleados y todas
estas otras cosas. Por lo que hay algunos
tremendos beneficios en el
lado de fabricación magra de la misma. El otro lado, el lado de
seis sigma, se refiere a un, otro
conjunto de herramientas y metodología
relacionada con la reducción de la variación. Ahora Six Sigma, por
sí mismo se refiere a sigma es una medida de
variación en las estadísticas. Se usa en matemáticas
y estadística. Pero Six Sigma, el tipo de
la capital S Six Sigma es una
metodología de resolución de problemas que se centra en reducir la variación. Hay un viejo dicho que dice, variación es el
enemigo de la calidad. Si querías
mejorar tu calidad, minimizas la variación. Ahora, la variación en sí misma es
simplemente inherente a la naturaleza cuando estás comprando materia
prima a tu manera, mides cosas en los métodos de onda que la
gente hace las cosas bien, todas esas naturalmente tienen que tener algún
tipo de variación. Pero la metodología Six Sigma
se centra en identificar las fuentes de variación y luego los métodos
para reducirlas. Entonces hay variación
en todo tipo de cosas y aprenderás sobre muchas de las
de esta clase. La parte ordenada es que
estas dos metodologías, manufactura
magra en Six Sigma, seis Sigma funcionan muy
bien juntas. Se
complementan muy bien. Entonces hay más o menos a la gente que estaría
tomando esta clase. Uno sería alguien que es más nuevo en la profesión de
mejora continua. Y buscan un
escalón en las herramientas, los métodos, las ideas,
los conceptos relacionados con la mejora
continua. Bueno, esta clase va
a ser fabulosa para ti. Esta será una gran clase para presentarte a los
conceptos y las ideas. Voy a hablar de
esas diferentes formas. Voy a hablar de
los llamados seis amperios o seis fuentes de variación. Voy a hablar de muchas otras ideas que te dan una base sobre la
cual puedes construir. No estoy indagando en
las matemáticas, no
estoy indagando en
las estadísticas. No estoy cavando en el, muchas
de estas
herramientas analíticas y hay muchas,
muchas Lean Six Sigma. No estoy haciendo eso. Solo quiero construir una base para que te
des la terminología. Y la idea es que
necesitas
empezar a continuar con
tus estudios. El otro tipo de persona que es probable que tome esta
clase como alguien que probablemente no va a ser un
profesional de mejora continua. Puede que estés más
lejos en tu carrera. A lo mejor eres jefe de operaciones, incluso
podrías ser el
presidente de una empresa, o estás en un campo fuera la corriente principal de la producción o del servicio que ofreces. Tal vez estés en compras o cadena de
suministro o TI, o
algo así. Pero te han invitado a participar en un proyecto de mejora Lean Six
Sigma. A lo mejor eres experto en
materia. Bueno, a pesar de que no
vas a ser no vas a ser un
profesional de mejora continua como ese, Black Belt o
algo así. Pero te beneficiaría conocer la terminología que puedas aportar de manera
más efectiva. Entonces cualquiera de esas
personas son viables, excelentes candidatos
para tomar esta clase. Entonces la última pieza
de la misma, por lo que se llama cinturón
blanco
certificado Lean Six Sigma, bueno, cinturón blanco. Esta idea de estos
cinturones se toma prestada de las artes marciales e implica una comprensión a
nivel novato. Creo que cuando estás
tomando clase de karate, creo que un
cinturón blanco significa que sabes cómo atar tu cinturón
y tal vez
sepas patear algo o caer correctamente o
algo así. Es sólo lo básico. Por lo que te
estoy ofreciendo aquí lo básico de la metodología Lean Six
Sigma. Así que de nuevo, muchas gracias
por revisar esta clase. He estado trabajando como
profesional de mejora
continua toda mi carrera ingeniería de
fabricación,
calidad, gestión de la
cadena de suministro, todo tipo de áreas. Y he tenido el
privilegio de trabajar en decenas y decenas de proyectos de
mejora continua. Entonces lo que estoy ofreciendo aquí no es sólo
lo teórico que estoy ofreciendo. Por cierto, muchas
de estas herramientas se
remontan décadas establecidas por gurús de
calidad y las mejores
del negocio, por así decirlo. Así que estoy ofreciendo muchas
grandes ideas conceptuales, pero a menudo se necesita
experiencia para práctica en la vida real
práctica experimentada
que he reunido. Así que estoy ofreciendo tanto la
teoría como la experiencia juntos en una clase aquí en
Skillshare para beneficiarte, para ayudarte a aumentar
tu conjunto de habilidades y ojalá
que te avance en tu carrera. Entonces la clase, te lo prometo, vas a obtener un montón de
información al final, tengo algunos
recursos descargables que puedes imprimir y ayuda a mostrar ese
tipo de hojas de tramposo. Para recordar los fundamentos de cada una de
estas metodologías, los
adjuntaré a
la conferencia de clausura. Y te
animaría mucho a tomar esta clase que ya te has
inscrito en Skillshare. Y si no lo has hecho, te
recomendaría inscribirte para
una suscripción de prueba. Es un programa fabuloso
y esto, te
lo prometo, te hará empezar en tu comprensión
de Lean Six Sigma. Muchas gracias de nuevo
por tomar esta clase. Me encantaría ver en clase, si tienes algún
comentario o pregunta, siéntete libre de
contactarme a través de Skillshare. Muchas gracias.
2. 02 Qué es Six Sigma: La gran pregunta con la que
realmente necesitamos empezar aquí es, ¿qué es Six Sigma? Sigma es la letra 18
del alfabeto griego. Y este símbolo aquí mismo es
la letra minúscula Sigma. Es como, se usa
en matemáticas, se usa en estadística. Y representa una medida de dispersión en una población. Si pasaste por las matemáticas de la
escuela primaria, probablemente
estés acostumbrado
a esta palabra promedio, o a veces se
usa media aritmética, ese es el centro
de la población. Pero mucha gente
no se expone a la dispersión de
la población, no al centro, sino cómo, ¿cómo se extiende
desde ese promedio? Y esta carta griega, sigma es una medida de
dispersión en la población. Así que muchos de ustedes pueden estar familiarizados con la llamada curva de campana. El título formal es distribución
normal. Esta trama, tiene
forma de campana. Está destinado a representar
gráficamente el, no solo el promedio o el centro de la población,
sino que son las dispersiones. ¿ Hasta dónde está extendido y
cómo se ve la forma? Vamos a
profundizar mucho
más en esto así que no te sientas abrumado. Pero la columna vertical
aquí es la probabilidad o la frecuencia en la que se produce
un valor particular. Y tienes sigma
es esta medida de dispersión en una población normalmente
distribuida. 34 veces dos. Por lo que el 68 parece 2% de toda
la población False dentro más o menos
un sigma del promedio. Si tuviera que poner esto
en términos prácticos, tal vez
podríamos hacer un estudio de
las alturas de los machos adultos que
viven en Estados Unidos. Quizás alineamos a un millón de hombres adultos y
medimos sus alturas para luego trazar sus alturas a lo largo de
una distribución de frecuencias. Y podemos encontrar eso, y tengo tanto metros y
luego pies e inglés aquí. Podemos encontrar que
el macho promedio vive en Estados Unidos es 1.78 metros o cinco
pies, diez pulgadas. Ese es el macho promedio. Y si digo, dios, ¿cuál es la probabilidad de que
alguien mida, básicamente,
diremos cinco pies, diez, se trata de un punto
para cerca del 40% de la población que vas a
encontrar está justo ahí, justo alrededor de eso,
esa medición. Y encontraríamos que
tal vez medimos, medimos,
medimos y simplemente decimos, vale, solo
hacemos la pregunta, qué por ciento de la población, ¿cuál es el medio? 68.268% .3 de la población. ¿ Cuál es el macho más corto
y el más alto? Y podríamos encontrar que
es de 1.70 metros a 1.85 metros representa
el medio, 68.268% .35 pie, de siete
a seis pies uno. Y eso suena bien, ser americano y masculino, creo que eso es correcto. Pero lo que sucede es cuanto
más y más
lejos se aleja del valor promedio
o de la media aritmética, la izquierda, la más baja y menor. La probabilidad es que
alguien sea esa altura. Y esta es una pantalla muy
normal, la distribución normal. Y la idea es que un 100%
de los machos estadounidenses, los machos estadounidenses
adultos están
representados por esta curva. Y la probabilidad se vuelve más baja y menor y
menor y menor. Pero en realidad sigue sucediendo, pesar de que no se
dibuja de esa manera. Pero sigue pasando
técnicamente hacia fuera al infinito. Pero la probabilidad se vuelve
más baja y menor y menor. Entonces si tuviera que
sumar todos estos números, 34.113.62.1.1 veces
dos para ambos lados, obtendría alrededor del 99.7%. Alrededor del 99.7% de la
población mide. Población masculina adulta en Estados Unidos
mide entre cinco pies uno de cada seis pies seis. Y eso equivale a más o menos tres Sigma
del promedio. Eso es lo que esas son las características de
una distribución normal. De nuevo, vamos a
hablar mucho más de esto, pero es tan importante
entender este concepto que sigma es una medida de dispersión sobre
el promedio aritmético. Y la parte de la rodilla es esta curva de campana o esta distribución normal
aparece una y
otra vez en la naturaleza
y la Ciencia en la manufactura y los
estudios sociales y todo tipo de áreas. Estudios de los
estudios de población y Estudios Económicos y las alturas de diversos
árboles en una región en particular. y otra vez, se ve esta
distribución de frecuencia
mostrándose en esta forma normal
o curva de campana. ¿ Qué es Six Sigma? Entonces en realidad no estoy
hablando de estadísticas en este momento. Estoy hablando de una metodología de resolución de problemas guiada por
datos. Incluye mucho más
que ese concepto de
sigma en estadística. Es un concepto más amplio, Es una
metodología de resolución de problemas, y tiene su nombre
del objetivo de esta metodología de resolución de
problemas, que es esa más o menos seis sigma del proceso producir la población en la medida
a corto plazo dentro de los límites de
especificación de ingeniería. Entonces volvamos a nuestra curva
de distribución normal. Te dije que esto, ahora esto es más o
menos tres sigma. Eso equivale al 99.7%
de la población, de toda la población. decir, como en
nuestro ejemplo masculino adulto, sería de todos los machos que viven en Estados
Unidos, machos adultos. Pero no tiene que
ser que no podría ser más o menos tres Sigma podría ser 99.7%
del grosor de una característica en particular en un producto del que estás
fabricando millones. Entonces estamos mirando a esta
gran, gran población. El objetivo de Six Sigma
es un seis sigma. El programa es que más
o menos no tres, sino más o menos Seis Sigma de la población cae dentro los límites de
especificación de ingeniería. Es posible que tengas una impresión
que llame tal vez sea cualquier característica
particular que tengas, diez más o menos 0.20. Pues bien, el objetivo de la metodología de
resolución de problemas de seis sigma es que más o menos Six Sigma, la salida del proceso a corto plazo caiga dentro
de los límites de ingeniería, no sólo 99.7%,
pero 99.99999998%. Nuevamente, a medida que sube el número
de
sigmas, más o menos cuatro más o
menos cinco más o menos seis. ¿ Es número de
sigmas suben de eso, ese centro de la población que promedian la probabilidad de que esté ahí como
menor y
menor y menor hasta este plus
o menos Seis Sigma, lo cual es muy poco probable que ocurra sin embargo, todavía está dentro del límite de
especificación de ingeniería. Si se logra este proceso, esencialmente
nunca
produciría un defecto. De hecho, a largo plazo, sería menos de
cuatro partes por millón, lo cual es muy, muy bajo. Por lo que esa es una visión rápida de esta
metodología de resolución de problemas llamada Six Sigma.
3. 03 Qué es la fabricación de Lean: ¿ Qué es entonces la manufactura magra? Will lean manufacturing es una metodología de reducción de
residuos, esencialmente haciendo
menos con más. El enfoque lean se
centra en el valor del cliente. Somos pasos de proceso se
identifican como agregando o no agregando
valor al cliente. En la fabricación, el desperdicio
suele pensarse
como defectos son chatarra de configuración, o desperdiciados el tiempo por parte los empleados goofing off en la sala del
almuerzo o algo así. Pero, pero los residuos desde una perspectiva de
manufactura magra vienen en muchas categorías
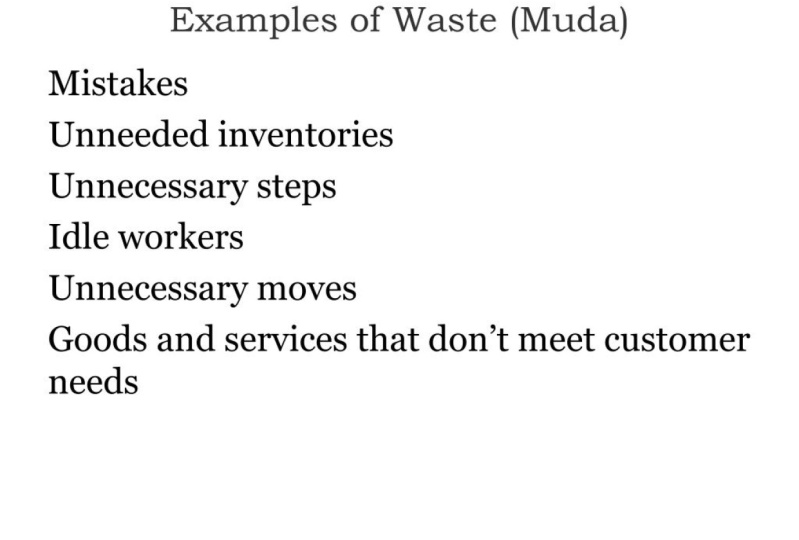
muy específicas diferentes. Estas son las siete Mudas, ya que muda es una
palabra japonesa que significa desperdicio. Estos son los siete residuos
predominantes en el sistema de
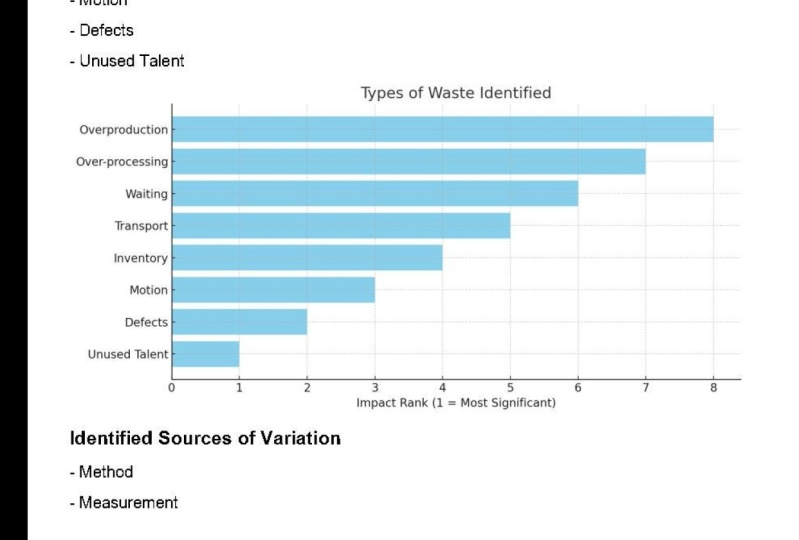
manufactura magra. Transporte,
movimiento de inventario, espera, sobreprocesamiento,
sobreproducción y defectos. En la
metodología de manufactura magra. Estamos buscando reducir los residuos en cada una de
estas categorías, donde al reducir el tiempo de
entrega de transporte se reduce, reduciendo el inventario, se reduce el costo del capital de trabajo. Al reducir el movimiento, la
moral de los empleados se mejora si están buscando
herramientas todo el tiempo o inclinándose mucho, que puedan desgastarse
en un empleado. Por lo que al reducir el movimiento, Morales mejoró también. Esperando. Cuando hay menos tiempo de
peso se abre espacio en el piso porque ya no
hay
necesidad de almacenar todas estas cosas. Cuando reduce el
sobreprocesamiento o pasos
innecesarios que
el cliente no tiene, no reconoce
o no valora. Se mejora tu sustentabilidad, satisfacción de los clientes de
sobreproducción está mejorando, y por supuesto, defectos, ganancias
netas o
mejoradas al final, estos son solo algunos muestreos
y a veces vas a escucharlo en una
representación más moderna de Lean Manufacturing. Algunos expertos se refieren
a un octavo desperdicio, que es talentos desperdiciados, donde tienes estas ideas y habilidades repletas en tus propios empleados que no
tienen forma de salir. Entonces en un
entorno de manufactura magra, estas ideas y
sugerencias de mejoras se comparten libremente y donde se valora
genuinamente los talentos
y habilidades de cada empleado.
4. 04 Qué es DMAIC: Por lo que Six Sigma, la metodología
de resolución de problemas se centra un
modelo de mejora continua llamado DMAIC. Dmaic es un acrónimo para definir, medir, analizar,
mejorar y controlar. Estos son los cinco pasos principales involucrados en este modelo de
mejora continua. Con el primer
paso siendo
definir, define el problema en términos
muy específicos y exactos que estás tratando de resolver. partir de ahí, entonces mides tus características clave en tu proceso en este problema
que estás tratando de resolver. Y luego analizas esos datos
que acabas de medir para sacar conclusiones y hacer suposiciones sobre cuáles podrían ser
las mejores mejoras, las mejores
acciones correctivas en esa área. Y luego una vez que esas están cerradas, una vez
que se han hecho esas mejoras, ¿cómo controlamos esto? ¿ Cómo encerramos estas mejoras
para que no
volvamos a
algún ex estado? Entonces eso nos lleva a una nueva definición de
lo que es nuestro estado, nuestro estado de proceso o
nuestro estado problemático. No es el mismo
lugar en el que empezamos. Pero se puede ver esta idea de mejora
continua. Y aprenderás muy
rápidamente que existen muchas herramientas cualitativas
y cuantitativas diferentes se utilizan en cada uno de estos pasos. Algunas de las herramientas con las
que estás familiarizado, pero te diré que
hay tantas Six Sigma y Lean
Manufacturing es rica diferentes herramientas cualitativas
y cuantitativas que se extraen las ciencias y
de otras áreas de ingeniería y
estadística y análisis. Están dibujados juntos bajo
este paraguas llamado DMAIC. Y aquí solo hay un pequeño
muestreo de ellos. Por lo que el objetivo del modelo
DMAIC en un proyecto Six Sigma es
reducir la variación del proceso. Pero el propio modelo DMAIC
no se utiliza exclusivamente
en Six Sigma. También se utiliza en proyectos de
manufactura magra también. Six Sigma es mucho
más grande que solo demoníaco, pero DMAIC es definitivamente
una de las piedras angulares y es una gran metodología para
resolver problemas. Es un gran acercamiento a la mejora
continua. Por lo tanto, se usa también en
muchas otras áreas.
5. 05 Cómo hacer los trabajos de Lean y seis Sigma: Entonces dado que el
nombre de esta clase es la certificación Lean Six Sigma, ¿cómo funcionan estas dos
metodologías diferentes en conjunto? ¿ Cómo son similares? Pregunta común, lean
manufacturing y Six Sigma son
metodologías de mejora como hemos visto. Ambos emplean
este modelo de demanda,
definen, miden, analizan,
mejoran el control. Porque de nuevo, ese es
un modelo de mejora que se puede aplicar
a muchas cosas. Ambos se pueden aplicar a
una variedad de procesos. Fabricación,
diseño de servicios, personal. He visto muchos artículos
sobre personas que hacen proyectos de manufactura
magra en su propio garaje para
limpiar el lugar, conseguir un poco, un poco
más organizado. Por lo que puede ser ambos se
pueden aplicar a una
variedad de procesos. Ambos tienen largas historias
y habían sido establecidas por organizaciones de
clase mundial,
toyota, Motorola, decenas, si no miles, de empresas de todo el mundo en la actualidad han empleado una o ambas
estrategias, muchas veces en concierto
entre sí. Y los procesos subpar generalmente contienen tanto variación
excesiva, que es el sello distintivo
de un Six Sigma, varias formas que es más como un problema de
fabricación magra. Las dos metodologías funcionan bien juntas y son herramientas complementan muy bien. La idea básica es que
salieran de dos escuelas diferentes, básicamente de pensamiento. Salieron de dos
grandes organizaciones diferentes. Pero de hecho, sí se
felicitan muy bien. Vamos a echarle un vistazo. Sólo una idea rápida aquí. Defectos o un desperdicio obvio. Y en tu proyecto Six Sigma, puedes analizar tu
proceso y es posible que encuentres una distribución de la salida de
tu proceso que se parece a
esta curva genérica. Ahí están nuestras sigmas más y
menos otra vez. Pero su límite de especificación es tal que sus procesos
producen una serie de defectos. Entonces los defectos es el manual, los desechos de manufactura magra. Pero ves que
tienes una especie de uno de estos problemas estadísticos
como aparece en Six Sigma. Por lo que una acción correctiva
podría estar cambiando la media, que es una acción
correctiva muy popular dentro de la metodología
Six Sigma, reduciendo con ello los residuos, que es el objetivo de tu
Lean Manufacturing Proyecto. Tomemos otro ejemplo. Uno de los desechos comunes en la manufactura magra
es el sobreprocesamiento. Haciendo más de lo que los clientes
pidieron uno de los Pi. El pasa mucho. Una de las áreas
de sobreprocesamiento sería sobre inspeccionar, inspeccionar cosas que los clientes e incluso darse cuenta sí mismos y no sólo perder tiempo el proceso de inspección, pero luego terminas llamando a cosas defectos que no
son defectos de los clientes. Son solo cosas que son variaciones dentro de
los límites de los clientes. Tu acción correctiva
podría ser generar algunas instrucciones detalladas y específicas de
inspección con fotos y flechas
y cosas como esta. ¿ Qué estás haciendo?
Estás reduciendo la variación en el proceso de
inspección, que es un objetivo de Six Sigma, eliminando con
ello el desperdicio de sobreprocesamiento y los defectos llamados que lo acompañan. Por lo que de nuevo, estas dos grandes metodologías
de resolución de problemas funcionan muy bien juntas. Y hay muchas herramientas más allá DMAIC que verás
solaparse en ambas metodologías. Entonces creo que encontrarán que estos dos conceptos
funcionan bien juntos. Y de nuevo, cuando estés
resolviendo un problema, vas a encontrar tanto la variación
excesiva como los desechos. Y al usar estas herramientas, usando estas metodologías
entre sí, mejorarás el
proceso en general.
6. 06 El sistema de cinturón LSS: Ahora una de las características
obvias del entrenamiento
Six Sigma y Lean
Six Sigma es el uso de estos cinturones de
varios colores. Este es el concepto de cinturones como tomado prestado de
las artes marciales, donde cada color representa un nivel
diferente de dominio. Ahora en las artes marciales, dependiendo de la disciplina, puede
haber diez o más colores de cinturón
diferentes para indicar los diversos
niveles de maestría. Ahora en Six Sigma, generalmente
hay
cinco colores de cinturón, blanco, amarillo, verde, negro, y el Cinturón Negro Maestro. Lean manufacturing y lean
Six Sigma practicantes han seguido generalmente
el mismo sistema de cinturón. Esto, desde una
perspectiva de entrenamiento, los cinturones de colores
se originan prácticamente con Six Sigma, pero Lean Six Sigma, Lean Manufacturing
siguen prácticamente la misma secuencia. Por lo que el cinturón blanco realmente implica un
nivel de visión general de entrenamiento. Una clase de cinturón blanco suele durar
aproximadamente una hora
y realmente solo explica los conceptos básicos como ¿qué es la manufactura Lean? ¿ Qué es Six Sigma? Está diseñado para los
llamados interesados, personas que realmente no
están involucradas con proyecto de
mejora
pero que se
beneficiarían de entender parte
de la terminología. Ahora, el cinturón amarillo implica
un nivel básico de entrenamiento. Por lo que incluye algunos de
los principales conceptos, enfoques
de resolución de problemas, métodos
estadísticos, métodos
gráficos, algunas
de las herramientas de calidad. Y
profesionales del cinturón amarillo brindan apoyo a un
proyecto de mejora entrevistando a operadores, recolectando datos,
haciendo observaciones, contribuyendo al diagrama de causa
y efecto, contribuyendo a
sesión de lluvia de ideas. El entrenamiento del Cinturón Amarillo es esencial realmente para pasar a
los rangos más altos. Ahora el Cinturón Verde implica un
nivel intermedio de capacitación incluye la exposición en profundidad a muchas de las herramientas estadísticas
y gráficas, así
como otras herramientas
relacionadas de presentación y resolución de problemas
y teambuilding. El Cinturón Verde brinda asistencia
crítica a Cinturones
Negros liderando proyectos
complejos, pero puede liderar sus propios proyectos
menos complicados. Por lo que los Cinturones Verdes
ciertamente son capaces de asumir proyectos de
nivel inferior. Y muchos de ellos en
realidad están en entrenamiento, trabajando hacia su
propio Cinturón Negro a través capacitación
adicional
y la finalización de sus propios proyectos de
mejora. Así que cuando eres un cinturón verde, estás algo en el medio. Puedes liderar tus propios proyectos, pero también puedes estar
asistiendo con proyectos
más grandes y complicados
dirigidos por Black Belts. Por supuesto, el, El Cinturón Negro implica un
nivel avanzado de entrenamiento. Estas personas tienen una comprensión
profunda de las
herramientas y enfoques de seis sigma y de fabricación, incluyendo algunas
aplicaciones estadísticas intermedias a avanzadas. También han desarrollado avanzadas de gestión de proyectos habilidades
avanzadas de gestión de proyectos
y gestión empresarial. Este sistema de cinturones, la manufactura
magra, el sexsigma no
pretende ser una
isla en sí misma. Se pretende
integrarse en los sistemas
empresariales de una organización, sistemas ingeniería, sistemas
de calidad. Entonces es esencial que
no se convierta en algo propio. Y Black Belts, a través de su
formación y experiencia, tienen otras habilidades fuera del conjunto de herramientas Six Sigma
y Lean, incluyendo el
proyecto, la gestión de proyectos, las herramientas financieras como el
retorno de análisis de inversiones, habilidades de gestión
empresarial y más. Por lo que los Cinturones Negros
encabezan proyectos complejos. También consultan sobre proyectos
menos complejos que quizá
estén dirigidos por Cinturones Verdes. Y luego por supuesto
están dando entrenamiento a Cinturones Verdes y Cinturones Amarillos en las herramientas que necesitan para entender
los Cinturones Negros, línea de
fondo, nuestros líderes, no solo
son de
calidad líderes o líderes de
mejora,
sus líderes empresariales. Por último, el Cinturón Negro Maestro implica liderazgo avanzado
y visión técnica. Estos son líderes probados. Están afilados. Técnicamente. Estas son las personas
que están impulsando cambio
organizacional
y sirven como líderes de pensamiento y líderes de
innovación. Esencialmente son gestores de
programas que supervisan una amplia gama de actividades de
mejora. Estas personas sirven junto a
altos ejecutivos y facilitan el establecimiento de
estrategia para una organización. Este es sin duda
el nivel superior de
experiencia dentrode experiencia dentro los mundos Six Sigma y Lean
Manufacturing. Ahora, cada uno de estos cinturones puede muy bien servir como entrenamiento
independiente. No hay nada de malo llevar tu entrenamiento de
Cinturón Amarillo, por ejemplo, y que te
sirva muy bien. Puede estar involucrado con otras
partes de la organización, otros tipos de actividades. Pero la capacitación del Cinturón Amarillo te
brinda justo
lo que necesitas para
participar según sea necesario en las actividades de
mejora de las organizaciones. Pero cada uno de los
cinturones también sirven como un escalón al
siguiente nivel de entrenamiento. Entonces todo lo que necesitas para convertirte en un
cinturón verde, por ejemplo, aprenderás en tu clase de campana
amarilla y podrás subir la
escalera bastante bien. Sin embargo, además de entrenar,
sobre todo a medida que te mudas al Cinturón Negro y al Cinturón Negro
Maestro, no
es solo
entrenamiento y herramientas, también
es la finalización
exitosa de
proyectos cada vez más
complejos. Cualquiera que diga ser un cinturón negro que en realidad
no tiene, no
sé, al menos cinco a diez proyectos
implementados con éxito. Es sólo un pedazo de papel. Realmente no significa mucho. Por lo que está destinado
a ser experimentado junto con el entrenamiento para lograr estos cinturones especialmente de
nivel superior.
7. 07 Los 7 modo: Ahora hemos introducido los temas de
la manufactura
magra y
los siete Moodle tiene o los siete desechos de espera y sobreproducción y
sobreprocesamiento, etcétera. Pero en este video, quiero
profundizar mucho más en estos conceptos. Entiendes más de lo que
estamos hablando aquí. Por lo que
a veces se recuerdan los siete desechos con este
dispositivo mnemónico admitiría, es la primera letra de cada una de nuestras áreas de residuos de madera en espera, sobreproducción por defectos de
procesamiento, movimiento, inventario,
transporte. Es sólo una
manera fácil de recordarlo. Y actividades no relacionadas con agregar valor al
cliente, nuestros desechos. Entonces los clientes pagan por cosas
como moldeado
y mecanizado y corte de sierra y transporte a sus
instalaciones, cosas así. Eso es lo que pagan. Cosas que no están relacionadas con esas son
efectivamente desperdicio. Entonces cualquier cosa que no sea
lo que están pagando en el
sistema de manufactura magra se considera desperdicio. Las cosas que están
pagando, por supuesto, esas son
actividades de valor agregado. Todo lo demás es una actividad
sin valor agregado. Vamos a profundizar en esto con mucho más detalle en
las siguientes diapositivas. Va a ser un poco
más largo de lo normal, pero realmente creo que este
video te va a dar una comprensión exhaustiva
de estas siete Mudas es la primera de las
cuales está esperando. La espera es un desperdicio que
implica un paro en cualquier proceso debido a un retraso
en el proceso anterior. Estos pueden ser causados por
todo tipo de cosas desde un desequilibrio
entre los pasos de procesamiento y la mala planificación e instrucciones de trabajo
poco claras o tal vez el inventario no
está disponible. Hay un
montón de razones, pero sin duda se puede imaginar esperar por
el paso anterior. Entonces este tiempo de espera extiende
el tiempo total de ejecución y disminuye y las organizaciones
regresan a la inversión. Vamos a hablar de esto en posiblemente algunas conferencias posteriores. Pero el ROI, el
retorno de la inversión. Ocurre cuando
haces una inversión en el inventario y equipo y mano de obra y cosas como esta, y luego vendes el producto
para pagar por esa espalda. Bueno, si no estás
vendiendo producto, tu inversión en esas cosas,
equipos, mano de obra, y
materiales no lo es. No te vas
a devolver eso, ¿verdad? Por lo que baja tu
retorno de la inversión. El siguiente área de desechos
es la sobreproducción. Básicamente, cómo suena
como producir
más de lo necesario o lo que
es antes de lo necesario. Esto se hace comúnmente para mejorar estos llamados objetivos
localizados. A lo mejor un
gerente de departamento quiere obtener una mayor eficiencia para su departamento,
para su equipo, o está tratando de bajar los costos fijos
por pieza para que funcionen más o más rápido o más largo
de lo necesario. Bueno, eso es simplemente
sobreproducción. Él o ella puede mejorar
su objetivo local, pero disminuye
sus ganancias netas y los objetivos de la organización. Entonces la sobreproducción
ata equipos, estás ejecutando estos grandes
lotes que no son necesarios. Ata a la gente, los servicios públicos en vincula inventario y crea inventario
inactivo, termina siendo un desperdicio
para la organización. A continuación, el sobreprocesamiento, este es el uso de tolerancias
o equipos o paso de
procesamiento junto con
sus costos asociados que el cliente no ha solicitado y
no está pagando. Esto es causado por
muchas veces falta de comunicación por parte del verdadero
cliente y del verdadero proveedor. Estoy enfatizando verdadero cliente,
verdadero proveedor porque, porque hay
individuos que en,
en ciertas organizaciones
que determinan, Ok, esto es bueno,
esto no es bueno. Esto es aceptable, esto no lo es. Después está la
gente que está haciendo el trabajo que están
tomando esas decisiones sobre aceptar o rechazar o retrabajar o no retrabajar. Si bien de todos modos, esas
dos personas exactas, por lo general nunca están hablando. Normalmente hay ingeniería
y ventas y compras y otras grandes organizaciones y
departamentos entre ellos. Tan a menudo causada por
la falta de comunicación, la falta de comprensión de
lo que los clientes realmente desean y los costos de
sobreprocesamiento tiene todos los problemas obvios. Pérdida de ganancias netas,
pérdida de sustentabilidad, y apenas disminuyó la satisfacción del
cliente e introduce retrasos y costos
innecesarios. A continuación están los defectos,
y este es el que la mayoría
de la gente está pensando cuando piensan en los desechos,
generalmente son de la gente está pensando cuando piensan en los desechos, defectos es el
primer lugar al que van. Entonces estos son productos
que no se ajustan a las expectativas de
los clientes
y los defectos son causados generalmente por diseños de procesos
inadecuados o desviaciones de
ese diseño a nuestro aquí mismo. Aquí hay una colección de
defectos de algún tipo de lata. Mostrándote todas las
diferentes posibilidades, diferentes formas de ir mal. Defectos resultan en pérdida
de la materia prima, mano de obra, servicios públicos, todo lo
que entró en esa parte, luego extender todo el tiempo de
entrega porque ahora los compradores e ingenieros y directivos tienen que ir
obtener más material, programar el
equipo, y traer más mano de obra en remake ese producto para que
termine resultando en pérdidas
significativas
a una organización. El siguiente es movimiento. A veces no se entiende
exactamente. A veces hay un poco de
confusión entre movimiento y
transporte. movimiento es todo el
movimiento dentro un paso de procesamiento que
no agrega valor al cliente. Entonces el ejemplo común
dado es que
solo es el último giro de la
tuerca que aprieta el perno. Todas las demás vueltas, o simplemente para llevarte a ese
último turno, tu manivela hacia abajo. El dolor del cliente
por un perno apretado, no por todos los hilos que lo
conducen. Es un ejemplo sencillo, pero tener eso en cuenta
te ayuda a entender el movimiento desperdiciado. El movimiento desperdiciado es causado por producto
deficiente o un diseño de
proceso deficiente. El cuadro aquí de arriba a
la derecha muestra este ensamblaje de
tubería de brida soldada, uno operadores arrodillados, los otros arriba en una escalera. Esta cosa está
completamente en el lugar equivocado. nadie está trabajando en
el lugar correcto. Así que realmente es un diseño de proceso
pobre. movimiento desperdiciado puede
conducir a lesiones, trastornos de estrés
repetitivos
como túnel carpiano, pérdida de moral,
ganancias disminuidas, tiempos de entrega más largos. Todos estos otros problemas
asociados a este movimiento desperdiciado es, creo que probablemente
la pérdida oculta. Y muchos procesos, muchas organizaciones,
inventario, uno muy común. Este es el costo
asociado a la compra, almacenamiento, transporte,
empaque, etc. inventario
sin procesar y
desmayar. Mucha gente se preocupa
realmente cuando se
inclinan por primera vez, aprendiendo sobre la
manufactura magra y Six Sigma, piensan, dios,
necesitamos inventario. Tenemos que tener inventario. Utilizamos nuestro inventario. Bueno,
a menudo se agrega exceso de inventario
al proceso para cubrir otras
deficiencias como defectos, necesitas inventario
para compensar los defectos en los productos
que estás desguazando. Podría ser una mala planificación. Si tienes un sistema de
predicción deficiente, no
sabes cuántas
partes necesitas la próxima semana. Por lo que exageres haces
más de lo necesario. Se necesitó cubrir el
potencial ahí. También se pierde daños si tus productos están
siendo golpeados, rayados y caídos y de
lo contrario se vuelven inutilizables debido a un
mal diseño de proceso? Bueno, sí, hay que
hacer más de lo esperado
para compensar esas pérdidas. Y obviamente los costos de los
desechos de inventario, agrega costos y vuelve
a disminuir el inventario, ahí está esta idea de
retorno de la inversión. Cuando estás invirtiendo, una organización está
invirtiendo en mano de obra y materiales y equipos
automatizados. Están esperando un regreso. Bueno, si esas partes
no están vendiendo porque están sentadas en un estante o en un gran
estacionamiento en alguna parte, no
estás obteniendo un
retorno de tu inversión, y eso tiene algunos sustanciales impactos
en la organización. Por último, como transporte
un poco diferente al movimiento, el
transporte, dentro de un proceso no
añade valor al cliente
el cliente
está pagando de nuevo, el moldeado, el
mecanizado, el forja. Están pagando por estos
procesos de empaque, pero no están pagando el costo de conseguirlo de
una máquina a la siguiente. Piensas, dios,
eso es necesario. Pero de lo que realmente estamos
hablando, transporte
desperdiciado,
transporte, como muchas de estas cosas son, en algunas áreas son esenciales, pero no son bien de
valor agregado, tienes para transportarlo de
una máquina a la otra, pero es un transporte desperdiciado lo
que es causado por mal diseño de procesos o la
mala disposición de las instalaciones. Tienes que transportar partes. Pero muchos diseños de instalaciones diseñan
transporte desperdiciado en ellos. Por lo que reorganizar tu planta o reorganizar tu proceso
a menudo puede lograr
exactamente el mismo objetivo con mucho menos transporte
entre sí. Nuevamente, al igual que todas
estas otras cosas, transporte
desperdiciado
agrega costos e introduce más oportunidades
para que los productos se dañen. Existe una visión rápida pero
exhaustiva de
los siete estados de ánimo los siete desechos ya que
se relacionan con la manufactura magra. Y sé que esto es
mucho material. Lo que voy a hacer es crear
un PDF a partir de estas diapositivas para que puedas descargarlas y utilizarlas como referencia para
avanzar.
8. 08 Los 6 Ms: lo que sabemos que la
manufactura magra se enfoca en reducción de
residuos
y por lo tanto tiene lareducción de
residuos
y por lo tanto tiene
las siete Mudas como
los siete desechos, las áreas predominantes
donde se produce este residuo, seis Sigma tiene su enfoque
en la variación reducción. Por ello tiene un estado similar
al estado de ánimo ya que tiene los
llamados seis M, que son las principales
fuentes de variación. Entonces estas son las seis M. Cada una de estas palabras
comienza con la letra M. Te ayuda a
recordar como la
madera media y te
ayuda a recordar
los diversos m, Método de Máquina, Máquina Medición de material
Hombre,
y madre naturaleza. Entonces las seis M sirve como un
poco de un dispositivo mnemónico, un poco de marco para ideas potenciales causas
raíz y obviamente
fuentes potenciales de variación que podrían conducir a
defectos y pérdidas. Por lo que sólo quiero mencionar que no
inventé estas palabras, su espalda de los años cincuenta
y sesenta hace mucho tiempo. Y palabras como el hombre, la madre, la naturaleza son un
poco específicas de género. En algunas culturas, esas
han sido reemplazadas por cosas como empleados
o condiciones ambientales. Entonces no se
pretende ser sexista, pero he recibido
comentarios así en los últimos seis M son
fáciles de recordar, pero se puede reemplazar fácilmente
algunos de estos términos. Así que pasemos por
los seis amperios, empezando por la máquina. Y de nuevo, estas son
fuentes de variación. Entonces la máquina,
incluye la
propia maquinaria como este molino vertical que he mostrado sobre mi derecha. Pero incluye el
software de las herramientas, la fijación, y
¿qué pasa con eso? El mantenimiento
preventivo y correctivo y la instalación, el piso de las vigas, la alimentación eléctrica a la misma. Incluye todo ese equipo que se
utiliza para fabricar tus piezas. Por lo que esto también
incluye, por cierto, la capacidad del equipo y la capacidad
del equipo. En ocasiones la pieza de
equipo en sí está bien. Es sólo que no hay
suficientes de ellos o está mal ajustado a
la aplicación. No debe usarse para
tu aplicación específica. Siguiente área es el método. Y solo habiendo enseñado
esto durante muchos años, a veces
hay confusión
entre la máquina y el método. El método es la
llamada receta de proceso. Los feeds y velocidades, las ayudas visuales, los dispositivos de
corrección de errores,
la señalización son. Y en dispositivos, no es
el hardware, por así decirlo. Es más como el software, las instrucciones, y
cómo se está haciendo parte. Entonces ese es el método. Y luego hombre o por supuesto, empleado o factor de personas. Eso incluye la
capacitación, la experiencia, los hábitos, el empoderamiento, ¿Qué
le permite a su gente hacer? Entonces esto podría, esto ciertamente
podría implicar políticas y
cosas como esta. El conocimiento de
dominio técnico, todas estas cosas, ergonomía, área
grande, todas estas cosas
encajan en el llamado hombre. Y sin duda incluye el
número de personas disponibles, igual que estábamos
hablando con nuestro equipo. Sin duda
incluye eso también. El total de mano de obra disponible. siguiente m están los materiales, las materias primas que son mejor un insumo
al proceso. Entonces son las propiedades físicas, la cantidad de materiales de
compra, etiquetado, almacenamiento,
pereceabilidad. ¿ Cuánto tiempo duran tus
materiales? Químicos, química,
maquillaje como estos, barras de acero, acero,
aluminio, latón, componentes
metálicos
como ese tienen una amplia gama de
propiedades químicas que varían cómo se alimentan los procesos de mecanizado son procesos
de forja o laminación. La propiedad física en la composición
química de
estos materiales. El siguiente M es el sistema
de medición. ¿ Cómo estamos realmente
midiendo las piezas, los tipos de calibre, el diseño, con
qué frecuencia el
tamaño y la frecuencia del muestreo, y luego las cosas que caen en la calidad de la medición
como sesgo y estabilidad, estabilidad y linealidad
del sistema de medición. En la medición se registra el sistema de recolección de
datos, cualquier cosa que ver con el sistema
de medición. A veces lo creas o no, puedes pensar que aparte
es defectuoso, pero en realidad no lo es. Es tu sistema de medición el
que te está dando
mala información. Así que sin duda la variación, la variación de salida
percibida puede ser causada por el
propio sistema de
medición en lugar de la parte que realmente estás produciendo. Entonces la última es la
llamada madre naturaleza o las condiciones ambientales en la instalación o el
lugar de trabajo que tienes. La temperatura, la humedad,
el polvo, la vibración, el ruido, la luz, todo esto se alimenta de fuentes
potenciales de variación. Al igual que lo hice por los siete estados de ánimo de
Lean Manufacturing, voy a generar
una cubierta de diapositivas PDF para ti cubriendo los seis amperios. Para que puedas descargarlas y
utilizarlas como referencia. avanzar, he
pasado por este video un poco rápido,
pero tal vez dentro de un mes, dentro de dos meses en
realidad estás trabajando en un proyecto Six Sigma o en un proyecto de manufactura
magra, o tratando de compartir
esta información con algunos de sus compañeros. Creo que sería bueno tener estos folletos disponibles
para que usted lo haga referencia.
9. 09 Introducción a las siete herramientas de calidad, parte 1, Rev 2: Ahora quiero
darte una introducción
a las llamadas
Siete Herramientas de Calidad. Se trata de un conjunto fundamental de
herramientas de medición y
visualización y análisis medición y
visualización y análisisque te llevarán muy profundamente en las metodologías Lean Six
Sigma. Se utilizan a lo largo las cinco fases
del proceso DMAIC, definen, miden, analizan,
mejoran y controlan. Es. Encontrarás estas
siete herramientas de calidad y otras áreas también, posiblemente a través de tal vez estés
tomando un examen de certificación o
las estás usando en otros tipos de visualización de análisis de datos. Son muy comunes
en los gurús de calidad hace décadas un
poco los trajeron bajo un paraguas llamado Las
siete herramientas de calidad se
usan comúnmente en ingeniería de
calidad, pero se utilizan en una tonelada
de otras áreas también. Por lo que quería darles una introducción a
cada una de estas herramientas. No estamos cavando
tan profundamente en ellos, pero quiero mostrarles
los fundamentos de cada uno. Creo que esto será
gratificante para ti. El primero de esas siete herramientas
se llama histograma. Quería simplemente
mostrarte cómo
funciona un histograma y luego podemos
pensarlo un poco más. Pero digamos que tienes
un conjunto de datos sin procesar. Estos son nuestros datos aquí mismo. Quiero trazar de tal manera que pueda visualizar los datos. Bueno, hace mucho tiempo solían
hacerlo realmente de esta manera. Entonces tengo una, tengo un diagrama XY aquí. Entonces por cada vez que veo un
punto como aquí mismo, 1.7. Así que voy a poner el, voy a poner una X aquí entre el uno y los dos. Esto podría llamar a un bin entre 12 que contiene todos los números que encajan entre ahí. Para que puedan ver tengo
varias papeleras aquí. ¿ Cuál es mi próximo número? 4.4. Para que eso cabría en
mi papelera entre 45. Así que voy a poner
una X ahí mismo. Y entonces, ¿qué más tengo? 3.9. Se puede ver que estoy llenando
el siguiente bin, 1.6 y todo aquí hay
otro en este giro, 0.41.3, hay otro 15.21.1. Imagina si tuviera que poner
un igual tamaño actúa en cada bin por cada vez se encontró con otro
valor que encajan ahí. Bueno, lo que pasaría con el tiempo a medida que estos contenedores comenzaron a
llenarse es que comenzaría a tener una idea de cómo eran estos
datos. Entonces por aquí
tendría una frecuencia, si se puede imaginar, que se vería así,
1234, etc, todo el camino hacia arriba. Y entonces lo que puedo hacer ahora es visualizar cómo eran los
datos. Entonces lo que sucede aquí es
prácticamente hablar en, digamos que estás usando Excel o
algún programa de estadísticas. No vas
a tener x's ahí. Vas a tener
estas barras verticales. Cada barra es proporcional
al número de valores
encontrados en ese bin. Y perdona mis líneas
torcidas aquí, pero se obtiene la idea de
que un histograma es un gráfico de barras vertical con las barras proporción
al número de valores
dentro de ese estado. Lo que muchos principiantes en análisis de datos o
ingeniería de calidad tal vez no se dan cuenta, es que esto luego se convierte en
la base de lo que se
llama la, la distribución de
frecuencias. distribuciones son comunes en estadísticas y se usan ampliamente allí donde esto puede
darte este histograma te puede dar una pista de
cómo se ve el subyacente, lo
llamaremos una
distribución de probabilidad. Así que sin duda esa es una herramienta
muy valiosa. Ahora echemos un
vistazo a esta próxima herramienta, que estoy llamando histograma
ordenado. Pero de manera realista y
es un histograma. Pero el término más común
es el diagrama de Pareto. A lo mejor has oído hablar del análisis de
Pareto o
del diagrama de Pareto. Esto funciona de muchas maneras
diferentes aquí. Entonces, en lugar de tener necesariamente
solo datos crudos como este, ahora tenemos datos más
cualitativos. Entonces digamos que estás analizando los defectos que pueden
estar en una queja del cliente y estos son los defectos
que recibiste durante el último mes y
tienes cinco
categorías diferentes de defectos. Yo no llené estos, pero en su industria
se podían imaginar cinco tipos diferentes de
defectos que pueden ocurrir. Por lo que cada defecto tiene
un defecto de frecuencia, sucedió tres
veces, B, 41, C7. Se obtiene la idea, el
llamado principio de Pareto. En ocasiones se
le conoce como el principio 8020, implica que la mayor parte de sus problemas ocurren por
un pequeño número de causas. El regreso a los
gurús de calidad. No puedo recordar si lo era. Joseph Jeran son uno de los originadores
del movimiento de calidad
en Estados Unidos, calificó a la frase
los
pocos significativos o los muchos triviales. Aquí tengo cinco defectos, pero podría tener 50 defectos
diferentes con cada uno con una frecuencia de
defecto diferente. Entonces la idea
del histograma ordenado
o del diagrama de Pareto es poner estos en un orden
particular por magnitud. Entonces lo que pude
ver aquí es que b es la más grande con 41 defectos, por lo que puedo tener un bar aquí. Y de nuevo, mis
habilidades de dibujo son algo entrecortadas, pero imagina que aquí tengo una barra
vertical. Proporción a 41
unidades en mi eje y. Mi siguiente es E a los 26. Entonces e, y pude dibujar otra barra justo
por ahí para 26. Y luego mi siguiente
más grande, vamos a ver, un C a los 21 o
lo siento, ver que es 17. Eso es justo por ahí. Entonces veamos. Tengo esto. Ok. D es el siguiente aquí a las nueve. Por lo que probablemente
se ve así. Y mi último es a las tres. Y eso es muy pequeño, algo que se ve así. Entonces esto, acabo de dibujar un histograma usando mis datos cualitativos crudos. La idea del análisis de Pareto es si puedes dibujar un histograma, ordenado histograma
clasificando tus problemas de mayor magnitud
a menor magnitud. Te ayudaría a
entender dónde concentrar tus esfuerzos. Aquí. Puedo saberlo, está bien. Los defectos B y E es donde quiero
concentrar mis recursos, mis actividades de
mejora continua. Quiero que yo quiero hacer
mis investigaciones ahí. Tengo una cantidad limitada de tiempo y presupuesto dinero y personal. También podría enfocarlo en los problemas que me van a dar la mayor revancha. Muchas veces es
igual de trabajo
resolver problema a como es problema B. Si vas a poner el entrenamiento, por qué no te saltas
a y vas a B,
ve a E Cuando te resuelvas b y
te resuelvas, bueno entonces crea un nuevo diagrama de
Pareto y tal vez vea una flecha en la parte superior de ese
o algo así. Por lo que es una gran herramienta, poderosa herramienta y muestra un fenómeno
subyacente realmente común entre tantas cosas. Verás que esto aparece
no solo en la ingeniería de calidad, sino en el análisis de la cadena de
suministro de producción e incluso fuera de la manufactura como la economía en la naturaleza y todo tipo de cómo se distribuye
la riqueza. Tantas áreas, Es
sorprendente la frecuencia con la que aparece la llamada
distribución de Pareto. El diagrama de Pareto
súper útil para, uh, una de las herramientas que
más he utilizado en mi carrera de calidad. Sigamos moviéndonos al
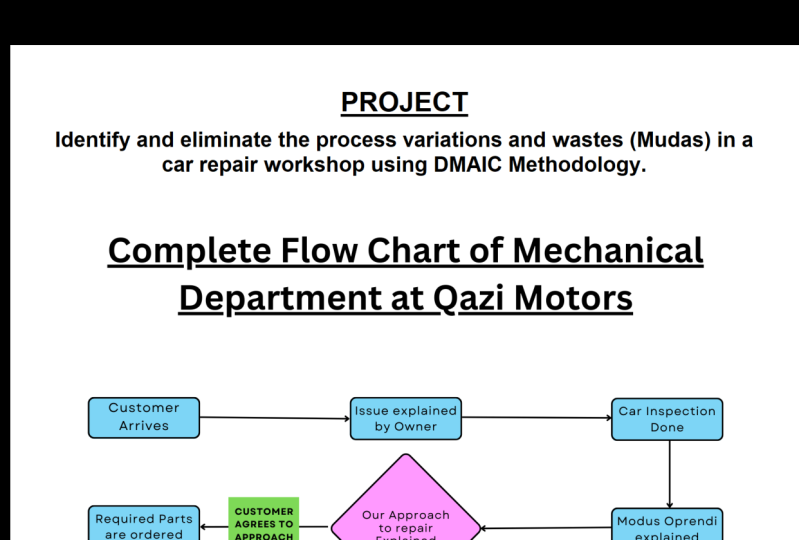
resto de nuestras herramientas de calidad. Aquí hay un diagrama de flujo simple. Probablemente hayas
visto esto antes, pero los diagramas de flujo
son realmente fantásticos. En la manufactura magra,
querrás definir tu
problema, tu proceso. Podrías salir por
ahí y observar, ¿cómo se obtiene una parte de las materias primas
a través de productos terminados? ¿ Cómo fluye realmente? ¿ Cuáles son los pasos reales que toma a
través de nuestro proceso? Diagramas de flujo una gran manera de retratar
visualmente ese proceso. Por ejemplo, tal vez
tu primer paso va a cambiar de color. Puede ser tu primer
paso es el mecanizado CNC. Eso es lo primero que haces. Entonces el siguiente paso que haces
es inspeccionar tus piezas. A lo mejor usas algunas ayudas de medida o visuales de alguna manera
inspeccionas estas partes. Y este es un
punto de decisión después de su inspección o la parte es buena o no
son buenas? Bueno, si son buenos, tal vez estos vayan
bien al empaque. Y si no son
buenos, tal vez tú, tal vez grabes
la inconformidad y luego vuelves a trabajar las piezas, y luego van a empaques. Este es obviamente un diagrama de flujo
muy simple, pero estos aquí
son símbolos como este. La forma rectangular
implica un proceso. El diamante es un punto de
decisión, variable de decisión,
se podría decir, y aquí es donde
este es un dato i, o, si hay que poner en entrada de
datos u obtener datos. Y hay un puñado
de estos otros símbolos, tal vez cinco o seis más, Probablemente
haya un
par de docenas más, pero sinceramente cinco o seis más. Y tendrás una
gama completa de símbolos que
necesitas para trazar la mayoría de los procesos
de fabricación. Así diagramas de flujo, simples pero poderosos para representar
tu proceso.
10. 10 Introducción a las siete herramientas de calidad, parte 2, Rev 2: Las siguientes
herramientas de calidad, la lista de verificación, esta es la más
modesta, la más simple,
la más fácil es que algunas personas incluso se preguntan ¿por qué es
esto incluso una herramienta? Bueno, te diré qué. Es bastante poderoso. Pilotos de aerolíneas, cirujanos, técnicos
de todo tipo usan listas de verificación porque
cuando te involucres con cualquier proceso de complejidad incluso
razonable, es realmente fácil olvidar
o omitir accidentalmente un paso. Una lista de verificación, entre otras cosas, es una gran manera de verificar que todos los pasos se están
completando como se diseñan. Por lo que puede tener un proceso
que tiene cuatro pasos. Bueno, como cada una de ellas está
terminada, tal vez yo inicial, puse mis iniciales
ahí y luego dios, si estoy leyendo
a través de mi lista de verificación, esta podría ser la verificación
final. Oh, ya sabes, puede que me haya
saltado el paso tres. Puedo volver. Asegúrese de que el paso tres esté hecho y firme que cada paso en el
camino que se hace. Esta es una gran herramienta
en el paso de control. No es raro que se agregue una
lista de verificación como un medio
para ayudar a evitar que alguien salte un
paso en un proceso. Por lo que se puede utilizar
en muchas áreas. Es simple, pero
te prometo que es muy poderoso. Así que pasar a nuestras últimas
tres herramientas de calidad aquí. Entonces el siguiente del que quiero
hablar es el gráfico de corridas. Run chart es bastante simple. Voy a hablar de un gráfico de
control en un segundo, pero solo,
hablemos de gráfico de corridas. Y por ahora mismo,
digamos que tienes un proceso. Tal vez estés trabajando
en moldeo por inyección o fabricación de chapa metálica. Y hay algunas
características críticas que son importantes para tu cliente para el ajuste y función de la
parte que estás haciendo. Por lo que cada hora se tira de
un subgrupo de partes. Entonces déjame obtener
otro color aquí. Se tira un subgrupo de
partes a la primera hora, y tal vez tire de un subgrupo, digamos que n es igual a cinco. En otras palabras,
saco cinco muestras. Entonces tomo el
promedio aritmético de aquellos, que abrevio como x bar. Cada
punto individual podría ser una X, pero la barra X implica promedio. Podría tener el promedio
aritmético de las cinco muestras que
saqué de producción. Y luego trazo ese punto aquí. Y entonces no
muestro el eje y, pero estas son, estas son mediciones de la parte
que estoy midiendo aquí. Por lo que estos son
valores diferentes de la medición. Cada hora saco cinco más, cinco más, cinco más. Y estoy trazando mis
barras x a lo largo de este gráfico. Eso básicamente justo
hay un gráfico de corridas. Uno a lo largo del eje x, el eje horizontal, tengo
igual cantidad de tiempo, tal vez una hora, dos horas,
tres horas, cuatro horas, o tal vez cada 1000 piezas, mil, dos
mil, tres mil. Se trata de espacios iguales
en el eje horizontal. Y luego hago lo mismo. Saco cinco piezas, y luego tomo la
media aritmética y trazo el punto. Bueno, aquí mismo ya
tenemos una herramienta súper poderosa. Porque lo que puedo hacer es
visualizar la línea central. Casi se puede ver una especie
de línea central aquí. Si usas tu imaginación, puedo ver como
que podría parecer eso. Dónde están los
procesos en general. Puedo ver
un max y un Min y a veces
ves algunos patrones. Tal vez sea tendencia
hacia arriba, tendencia hacia abajo. Puedes ver diferentes patrones y ubicaciones de tus datos. Como herramienta de visualización, gráficos de
ejecución son fabulosos. Se pueden ver cosas
cuando las trazas gráficamente que no se puede ver cuando es solo un
montón de datos crudos. El gráfico de corridas es una fabulosa herramienta
de visualización. Bueno, lo que hace el gráfico de
control, un gráfico de control es un
gráfico de corridas con la adición de algunas herramientas estadísticas llamadas límites de control
superior e inferior. Entonces dado que nuestros datos se
dispersan de una manera particular, hay algunas fórmulas que están más allá del alcance de
este video introductorio que me permitirían añadir un par de líneas más
y voy a cambiar mi color a blanco aquí. Por lo que puedo añadir un par de líneas más usando algunas herramientas estadísticas. A estas líneas voy a llamar
al límite de control superior y
al límite de control inferior. Estos no son lo mismo que el límite de
especificación superior e inferior. Entonces se trata de control. Estos voy a cambiar el color o sobre
especificaciones. Los
límites de especificación son lo que encuentras en un blueprint o una especificación de
ingeniería. Estos son lo que
los diseñadores e ingenieros especifican que la
parte tiene que medir entre un límite bajo de lo que sea y un
límite superior de extremidad superior de lo que
sea que sea tiempos de entrega que verás
límites de especificación sin embargo dirá 50 más o menos uno. Y esto es algo que
encontrarías en un plano. Los límites de control son
completamente diferentes. Los límites de control no tienen nada que ver con los límites de especificación. Los límites de control se
derivan estadísticamente. Y describen los
límites típicos, normales, superiores e inferiores del proceso. Los límites de control tienen todo
que ver con el proceso. Especificación. Los límites tienen
todo que ver con el plano de ingeniería
o la especificación. Son enteramente
independientes unos de otros. Entonces este concepto de límites de
control y límites de
especificación que se
comparan entre sí es realmente la base para un conjunto mucho más involucrado de herramientas
analíticas llamadas capacidad de TI de
procesos. Esto es un poco más avanzado y fuera del alcance
del video introductorio, pero el
análisis de capacidad de proceso se
trata de comparar la especificación,
los límites de control. Entonces de todos modos, ahí hay mucho
más que aprender. Nuevamente, esto es sólo un video
introductorio. Hablemos de nuestra última
de las siete herramientas de calidad. El scatterplot. Una gráfica de dispersión
es, se trata de representar otra
herramienta de visualización que representa la relación entre
dos variables diferentes. Y esas dos variables comúnmente
se consideran una variable
independiente y la dependiente, permítanme explicar. Una variable independiente es en el caso de un proyecto Lean
Six Sigma. Hay otras explicaciones
fuera de este campo. Pero en el caso de un proyecto
Lean Six Sigma, en variables independientes
suele ser una configuración de máquina. Es algo que
puedes marcar o establecer. Si eres un técnico, un técnico de configuración,
un operador de máquina, un ingeniero de fabricación,
esto es algo que puedes establecer fuera
de la fabricación. Estas podrían ser políticas o
puntos que sucedieron en diferentes industrias de
tipo de servicio donde se pueden establecer
reglas a seguir. Estas son variables independientes. Entonces en el mundo del mecanizado,
en el mundo manufacturero, solo
pretendamos y una variable
independiente que estamos considerando
es la tasa de avance. Esto es realmente qué tan rápido
se alimenta el material a través de una máquina CNC. Puedo configurarlo, puedo marcar
eso en donde quiera. Y tal vez de nuevo, sólo
estoy inventando los números 12. Se obtiene la idea de dónde un número
mayor es más rápido, vale, así que puedo hacer que la
máquina sea
más rápida, más rápida, tan
rápida como quiera. Ahora, la
variable dependiente que no puedo establecer, no puedo introducir algún
número en derive. Esto es algo
que sucede como resultado de la variable
independiente. Así que tal vez en, de nuevo,
en el mecanizado, si estás familiarizado con esto, tal vez algo así como la
rugosidad de la pieza. Por lo que se puede imaginar a medida que una máquina
se vuelve más rápida y más rápida, la rugosidad se vuelve
cada vez más alta. Entonces hay muchas mediciones aquí si no
estás familiarizado con ella, si puedes imaginarte en tu cabeza, lo que estoy hablando es si
mi tasa de alimentación es realmente lenta, estoy cortando material
muy, muy, muy lentamente. Voy a terminar con una
parte relativamente suave y rugosidad. Cuanto mayor sea el número, la ER áspera es la parte. Así que tal vez aquí abajo alrededor de
mi menor tasa de alimentación, yo también tendría una
rugosidad más baja. A medida que mi tasa de alimentación aumenta, puedo obtener
partes más duras y más rugosas, algo como esto. Ahora, hay otra
variabilidad que tal vez no se explica
simplemente por la tasa de alimentación. Pero puedes ver aquí mientras trazo la relación entre
diferentes puntos, puedo ver que,
bueno, como me puse, digamos que una tasa de
alimentación de tres, mi rugosidad va a ser algo en este
barrio aquí, que es diferente a
una tasa de alimentación de cinco, que va a
tener una rugosidad, contratar una parte más rugosa. Entonces, ya sea que estés
hablando de maquinaria CNC
o algo más, el punto aquí es que
puedes conectar variables juntas para establecer una en una trama de dispersión para
representar esta relación. Entonces, lo que puedes hacer aquí, y esto es un
scatterplot por sí mismo. Pero lo que quiero dibujar
encima de esto aquí, voy a cambiar
el color es, se puede imaginar algún tipo
de mejor línea de ajuste, solo una
línea promedio ese tipo de define y eso no
se supone ser torcido. Pero se puede imaginar una línea que básicamente define
la relación. Hay otras variables que se alimentan de rugosidad
además de la tasa de alimentación, pero claramente hay
una relación aquí. El diagrama de dispersión es la base de dos herramientas
estadísticas realmente importantes. El primero se llama correlación y el segundo
se llama regresión. O más formalmente, este análisis de regresión
o regresión lineal, es realmente donde comienza esto, donde se tiene una
línea que
nos represente análisis de regresión lineal
o análisis de regresión. Todos estos están en la misma
familia de herramientas estadísticas. correlación es otra de la
que, que la trama de dispersión
es la base de. Entonces, al aprender sobre
la trama de dispersión, entonces
estás listo para aprender sobre estas herramientas más sofisticadas como el análisis de correlación y
regresión. De acuerdo, he terminado con la introducción a las
siete herramientas de calidad. Y como he compartido en
otros aspectos de esta clase, hay mucho más que aprender. Estamos hablando de los
fundamentos aquí mismo. No puedo animarte lo suficiente. Lleva algunos de estos conceptos
a Microsoft Excel, llévalos en un manual de
estadísticas
o libro de ingeniería de calidad. Hay tantas cosas más que puedes aprender sobre estas herramientas. Y son poderosos
en definir, medir ,
analizar, mejorar y controlar el proceso
que te interesa.
11. Conclusión al curso: Bueno, este es el final
de la clase Skillshare titulada Cinturón blanco Lean
Six Sigma certificado. Ciertamente espero que hayas encontrado que esto es una experiencia
gratificante. Sé que disfruté
haciéndolo y genuinamente, espero que aprendas
algunas habilidades e ideas que no
conocías previamente. Ideas que te van
a ayudar en tu carrera. Como profesional de calidad en o como
profesional de mejora continua o alguien que ayude con proyectos de
mejora continua. Sólo quería mencionarte
dos cosas. Siéntete libre
de contactarme en cualquier momento a través de Skillshare si
tienes preguntas o comentarios, no
quiero dar por sentado a un
estudiante. Me encanta escuchar a los estudiantes
si hay algo con lo que
puedo ayudarte a lo largo de
la línea de estas conferencias, me alegraría hacer lo que puedo y responderte a
través de Skillshare. En segundo lugar, quiero
hacerte saber que he incluido un par de recursos
descargables para ti. Uno de ellos es sobre los Seis Sigma seis M's de
los que hablé. Y otro es sobre las siete Mudas como los desechos
de Lean Manufacturing. Incluí las diapositivas
como cosas que puedes descargar una especie de hojas de tramposo
ahí en formato PDF. Si quieres entrenar a otros, si quieres usarlos
en tu lugar de trabajo, descárgalos, y esos son tuyos gratis como parte
de esta clase. Y entonces
lo último que solo quiero
enfatizar antes de ir, aprender es un gran
conocimiento de cabeza es fabuloso. Tienes que aprender cosas, pero realmente se volverá
real para estos conceptos,
estas ideas a medida que te involucres, medida que las
aplicas, ya que buscas oportunidades para ponerlas en
práctica a tu trabajo, tus proyectos, las cosas en las
que estás trabajando. Así que toma algunos de esos
conceptos tal vez sobre los desechos, buscar desechos en su
sistema están buscando variación en el método o
el sistema de medición, o las materias primas
o la máquina, etc. buscar ideas. Y de nuevo, esta es una clase de
nivel de cinturón blanco , lo entiendo,
pero es increíble una vez que aprendes algunos conceptos nuevos, se ve el mundo de una
manera diferente. Ves tu lugar de trabajo, tu equipo, tu instalación
de producción, lo que sea. Los verás
de diferentes maneras. Así que de todos modos, no puedo
animarte lo suficiente para que pongas estas cosas en práctica, aunque sea de maneras sencillas. Así que de todos modos, muchas gracias nuevo por unirme a
mí para esta clase. Ha sido un privilegio
servirte compartiendo
estas ideas contigo. Sinceramente espero que
los hayan disfrutado y sinceramente espero
que tengan un día maravilloso. Muchas gracias. Adiós.
 Ray Harkins, Senior manufacturing professional