Transcrições
1. 01 introdução ao curso: Olá, re Hopkins aqui
da academia de fabricação. Muito obrigado
por se juntar a mim por esta classe de compartilhamento de habilidades intitulada faixa branca Lean Six
Sigma
certificada. Estou tão feliz que você se juntou a mim. Eu suspeito que você esteja interessado em melhoria
contínua ou ouviu falar do Lean Six Sigma de
alguma forma ou de outra, e é por isso que você
clicou nessa classe. Deixe-me compartilhar um
pouco sobre o que você pode esperar se você for em frente e
optar por fazer essa aula. Bem, o Lean Six Sigma é,
na verdade, a combinação de duas
metodologias diferentes de resolução de problemas que tinham duas origens
diferentes de diferentes indústrias
e acompanha. A primeira é a fabricação enxuta. Hoje, geralmente é chamado
de lean porque pode ser usado em serviços e design e outros
tipos de aplicativos. Mas a manufatura enxuta
ou apenas enxuta, realmente se concentra em
identificar e eliminar as várias fontes
de resíduos em seu processo. Agora, alguns desses resíduos estão bem estabelecidos e bem conhecidos como tempo de sucata e configuração
e coisas assim. E o lean se concentra neles. Mas há muitos
outros resíduos ou os chamados Moody's, como os japoneses chamam isso no sistema de
produção da Toyota. Esses resíduos podem ser
excesso de transporte, excesso de movimento, excesso de estoque. Há muitas maneiras
sutis que você
pode nem perceber que você tem em
seu sistema
que a
manufatura enxuta fornece uma ampla gama de ferramentas, tanto qualitativas
quanto quantitativas, que ajudará você a identificar
e eliminar ou, pelo menos, reduzir esses
resíduos em seu sistema. À medida que você se livra do
desperdício em seu sistema, você se torna mais eficiente. Você aumenta a lucratividade, aumenta a moral e a
segurança dos funcionários e todas
essas outras coisas. Portanto, há alguns benefícios
enormes
no lado da fabricação enxuta. O outro lado, o lado
seis sigma, refere-se a um, outro
conjunto de ferramentas e metodologia relacionada
à redução da variação. Agora, Six Sigma, por
si só se refere a sigma é uma medida de
variação nas estatísticas. É usado em matemática
e estatística. Mas Six Sigma, o tipo de
capital S Six Sigma é uma
metodologia de resolução de problemas que se concentra na redução da variação. Há um velho ditado que diz que a
variação é
inimiga da qualidade. Se você quisesse
melhorar sua qualidade, você minimiza a variação. Agora, a variação em si é
apenas inerente à natureza quando você está comprando
matéria-prima do seu caminho, você mede as coisas nos métodos de onda que
as pessoas fazem bem as coisas, todos esses naturalmente tem que ter algum
tipo de variação. Mas a metodologia Six Sigma
se concentra em identificar
as fontes de variação e, em seguida, métodos
para reduzi-las. Portanto, há variação
em todos os tipos de coisas e você aprenderá sobre muitos desses
nesta classe. A parte legal é que
essas duas metodologias, fabricação
enxuta em Six Sigma, seis Sigma funcionam muito
bem juntas. Eles se
elogiam muito bem. Então, há praticamente para as pessoas que estariam
fazendo essa aula. Um seria alguém que é mais novo na profissão de
melhoria contínua. E eles estão procurando um
trampolim nas ferramentas, nos métodos, nas ideias, nos conceitos relacionados à melhoria
contínua. Bem, esta aula vai
ser fabulosa para você. Esta será uma ótima classe para lhe apresentar os
conceitos e as ideias. Vou falar sobre
essas maneiras diferentes. Vou falar sobre
os chamados seis ampères ou seis fontes de variação. Vou falar sobre muitas outras ideias que lhe dão uma base sobre a
qual você pode construir. Não estou investigando
a matemática, não
estou investigando
as estatísticas. Não estou investigando muitas dessas
ferramentas analíticas e há muitas,
muitas Lean Six Sigma. Não estou fazendo isso. Eu só quero construir uma base para você
dar a terminologia. E a ideia é que
você precisa
começar a continuar
seus estudos. O outro tipo de pessoa que provavelmente tomará essa
aula como alguém que provavelmente não será um
profissional de melhoria contínua. Você pode estar mais
adiante em sua carreira. Talvez você seja chefe de operações, pode até ser o
presidente de uma empresa ou esteja em um campo fora do mainstream da produção ou do serviço que você oferece. Talvez você esteja comprando ou cadeia de
suprimentos ou TI, ou
algo assim. Mas você foi convidado a participar de um projeto de melhoria Lean Six
Sigma. Talvez você seja um especialista no
assunto. Bem, mesmo
que você não seja você não vai ser um
profissional de melhoria contínua como esse, Black Belt ou
algo assim. Mas seria benéfico você conhecer
a terminologia que você possa contribuir de forma
mais eficaz. Então, qualquer uma dessas
pessoas é viável, excelente candidata
para fazer essa aula. Então o último
pedaço dele, então é chamado de faixa
branca Lean Six Sigma
certificado, bem, faixa branca. Essa ideia desses
cintos é emprestada
das artes marciais e
implica uma compreensão de
nível novato. Acho que quando você está
fazendo aulas de karatê, acho que um
faixa branca significa que você sabe como amarrar seu cinto
e talvez você saiba como chutar algo ou cair corretamente ou
algo assim. É só o básico. Então estou oferecendo
a vocês o básico aqui da metodologia Lean Six
Sigma. Então, novamente, muito obrigado
por conferir esta aula. Tenho trabalhado como
profissional de melhoria
contínua em toda a minha carreira de engenharia de
fabricação, qualidade, gerenciamento da
cadeia de suprimentos, todos os tipos de áreas. E tive o
privilégio de trabalhar em dezenas e dezenas de projetos de
melhoria contínua. Então, o que estou oferecendo aqui não é apenas o material teórico
que estou oferecendo. A propósito, muitas
dessas ferramentas
remontam a décadas estabelecidas por gurus de
qualidade e as melhores
do negócio, por assim dizer. Então, estou oferecendo muitas
ótimas ideias conceituais, mas muitas vezes você precisa de
experiência para a
prática prática da vida real
que eu reuni. Então, estou oferecendo tanto a
teoria quanto a experiência juntos em uma classe aqui no
Skillshare para beneficiar você, para ajudá-lo a aumentar
seu conjunto de habilidades e espero, promover
você em sua carreira. Então, a classe, eu prometo,
você vai ter uma tonelada de
informações no final, eu tenho alguns
recursos para download que você pode imprimir e ajuda a mostrar esse
tipo de folhas de truques. Para lembrar o básico de cada uma
dessas metodologias, vou anexá-los
à palestra de encerramento. E eu
encorajaria você a fazer essa aula que você já se
inscreveu no Skillshare. E se você não o fez, eu
recomendaria se inscrever para
uma assinatura de avaliação. É um programa fabuloso
e isso, prometo a você, ele vai começar a entender
o Lean Six Sigma. Muito obrigado novamente
por fazer esta aula. Eu adoraria ver na sala de aula, se você tiver algum
comentário ou dúvida, sinta-se à vontade para entrar em contato
comigo através do Skillshare. Muito obrigado.
2. 02 o que é o Seis Sigma: A grande questão que
realmente precisamos começar aqui é: o que é Six Sigma? Sigma é a 18ª letra
do alfabeto grego. E este símbolo aqui é
a letra minúscula Sigma. É como, é usado
em matemática, é usado em estatística. E representa uma medida de dispersão em uma população. Se você passou pela matemática do
ensino fundamental, provavelmente está acostumado
a essa palavra média, ou às vezes ela é
usada média aritmética, esse é o centro
da população. Mas muitas pessoas
não conseguem exposição à dispersão
da população, não ao centro, mas como, como ela se
espalha dessa média? E esta letra grega, sigma, é uma medida de
dispersão na população. Muitos de vocês podem estar familiarizados com a chamada curva de sino. O título formal é distribuição
normal. Este enredo tem a
forma de um sino. Destina-se a representar
graficamente, não apenas a média ou o centro da população,
mas são dispersões. Até onde está espalhado e como
é a forma? Vamos nos aprofundar muito
mais
nisso , então não se sinta sobrecarregado. Mas a coluna vertical
aqui é a probabilidade ou a frequência em que
um determinado valor ocorre. E você tem sigma
é essa medida de dispersão em uma população normalmente
distribuída. 34 vezes dois. Então 68 parece 2% de toda
a população Falso dentro de mais ou menos
um sigma da média. Se eu colocasse isso
em termos práticos, talvez
pudéssemos fazer um estudo
das alturas dos homens adultos que
vivem nos Estados Unidos. Talvez alinhemos um milhão de homens adultos e
medimos suas alturas e, em seguida, traçamos suas alturas ao longo de
uma distribuição de frequência. E podemos achar isso, e eu tenho ambos metros e
depois pés e inglês aqui. Podemos achar que
o homem médio vive nos Estados Unidos é 1,78 metros ou cinco
pés, dez polegadas. Esse é o macho médio. E se eu disser, Deus, qual é a probabilidade de
alguém medir, basicamente,
diremos cinco pés, dez, é cerca de um ponto
para cerca de 40%
da população que você vai
encontrar é certo em torno disso, bem em torno disso,
essa medida. E acharíamos que
talvez medimos, medimos,
medimos e apenas
dizemos, ok, apenas fazemos a pergunta, que porcentagem da população, qual é o meio? 68,268% ,3 da população. Qual é o macho mais curto
e o mais alto? E podemos achar
que são 1,70 metros a 1,85 metros representa
o meio, 68,268% .35 pés, sete
a seis pés um. E isso soa certo, sendo um americano e um homem, acho que está certo. Mas o que acontece é que quanto mais
longe você se afasta do valor médio
ou da média aritmética , esquerda, inferior e inferior. A probabilidade é que
alguém tenha essa altura. E esta é uma exibição muito
normal, a distribuição normal. E a ideia é que 100%
dos homens americanos, homens adultos americanos são
representados por essa curva. E a probabilidade fica menor, menor e
menor e menor. Mas, na verdade, continua acontecendo, mesmo que não seja
desenhado dessa maneira. Mas continua continuando
tecnicamente até o infinito. Mas a probabilidade fica
menor, menor e menor. Então, se eu
somasse todos esses números, 34.113.62.1.1 vezes
dois para ambos os lados, eu obteria cerca de 99,7%. Cerca de 99,7% das medidas
populacionais. população masculina adulta nos Estados Unidos
mede entre cinco pés um em seis pés seis. E isso equivale a mais ou menos três Sigma
da média. Isso é o que essas são as características de
uma distribuição normal. uma vez, vamos falar
sobre isso muito mais, mas é tão importante
entender esse conceito de que sigma é uma medida de dispersão sobre
a média aritmética. E a parte do joelho é essa curva de sino ou essa distribuição normal
aparece repetidamente na natureza
e na Ciência na fabricação e
estudos sociais e em todos os tipos de áreas. Estudos de estudos populacionais e
Estudos Econômicos e as alturas de várias
árvores em uma determinada região. Repetidamente, você vê essa
distribuição de frequência
se exibindo nesta forma normal
ou de curva de sino. O que é o Six Sigma? Então eu não estou falando
sobre estatísticas agora. Estou falando de uma metodologia de resolução de problemas guiada por
dados. Inclui muito mais do que apenas esse conceito de
sigma nas estatísticas. É um conceito mais amplo, é uma
metodologia de resolução de problemas, e tem esse nome
a partir do objetivo dessa metodologia de
resolução de problemas, que é que mais ou menos seis sigma do processo produzir a população na medida de
curto prazo dentro dos limites de
especificação de engenharia. Então, de volta à nossa curva
de distribuição normal. Eu te disse que isso, agora isso é mais ou
menos três sigma. Isso equivale a 99,7%
da população, de toda a população. Em outras palavras, como em
nosso exemplo masculino adulto, seria de todos os homens que vivem nos
Estados Unidos, homens adultos. Mas não precisa
ser que não poderia
ser mais ou menos três Sigma poderia ter 99,7%
da espessura de um recurso específico em
um produto do qual você está
fabricando milhões. Então, estamos olhando para essa
grande e grande população. O objetivo do Six Sigma
é um seis sigma. O programa é que mais
ou menos não três, mas mais ou menos Six Sigma da população está dentro dos limites de
especificação de engenharia. Você pode ter uma impressão
que chama talvez seja qualquer recurso
específico que você tenha, dez mais ou menos 0,20. Bem, o objetivo da metodologia de
resolução de problemas de seis sigmas é que mais ou menos Six Sigma, a produção do processo
no curto prazo cai dentro
dos limites de engenharia, não apenas 99,7%,
mas 99,99999998%. Novamente, à medida que o número
de sigmas sobe, mais ou
menos quatro mais ou menos cinco mais ou menos seis. É o número de sigmas
subir a partir
disso, aquele centro da população que média a probabilidade de estar lá como
menor, menor e menor até este mais
ou menos Six Sigma, o que é muito improvável que ocorra mas ainda está dentro do limite de
especificação de engenharia. Se esse processo for alcançado, essencialmente
nunca produziria um defeito. De fato, a longo prazo, seria menos de
quatro partes por milhão, o que é muito, muito baixo. Então essa é uma visão geral rápida
dessa metodologia de resolução de problemas chamada Six Sigma.
3. 03 o que é fabricação magra: O que então é manufatura enxuta? Will lean manufacturing é uma metodologia de redução de
resíduos, essencialmente fazendo
menos com mais. A abordagem enxuta se concentra
no valor do cliente. As etapas do processo são
identificadas como adicionando ou não agregando
valor ao cliente. Na fabricação, o desperdício geralmente
é pensado
como defeitos são sucata de instalação, ou tempo desperdiçado por funcionários brincando na sala de
almoço ou algo assim. Mas, mas o desperdício de uma perspectiva de
fabricação enxuta vem em muitas categorias
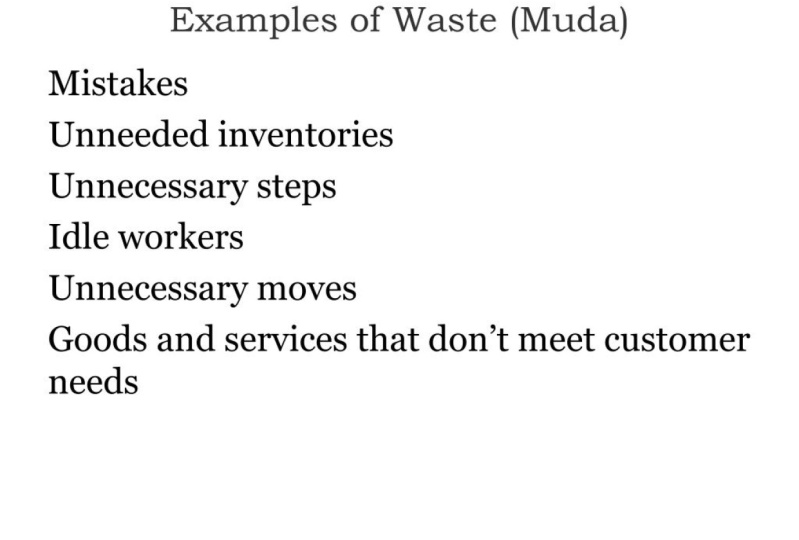
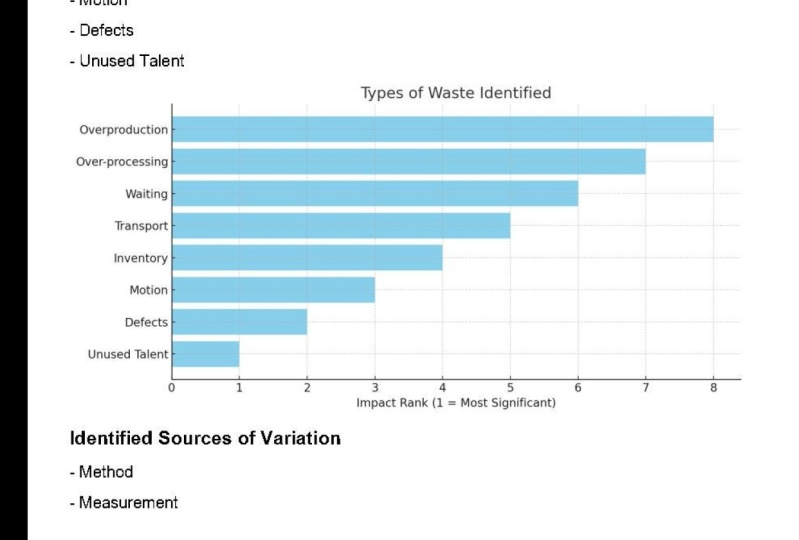
muito específicas diferentes. Estes são os sete Mudas, já que muda é uma
palavra japonesa que significa desperdício. Estes são os sete resíduos
predominantes no sistema de
fabricação enxuta. Transporte,
movimentação de estoque, espera, superprocessamento,
superprodução e defeitos. Na
metodologia de manufatura enxuta. Estamos buscando reduzir o desperdício em cada uma
dessas categorias,
onde, ao reduzir
o tempo de entrega do transporte, reduzindo o estoque, o custo do capital de giro é reduzido. Reduzindo o movimento, a
moral dos funcionários é melhorada se eles estiverem procurando
ferramentas o tempo todo ou se curvando muito, que podem se desgastar
em um funcionário. Então, ao reduzir o movimento, Morales também melhorou. Esperando. Quando há menos
peso, o espaço é aberto porque não
há mais
necessidade de armazenar tudo isso. Quando você reduz o
excesso de processamento ou etapas
desnecessárias que
o cliente não tem, não reconhece
ou não valoriza. Sua sustentabilidade é melhorada, satisfação do cliente em
superprodução está melhorando e, claro, defeitos, ganhos
líquidos ou
melhorada no final, essas são apenas algumas amostras
e às vezes você vai ouça-o em uma
representação mais moderna do Lean Manufacturing. Alguns especialistas referem-se
a um oitavo desperdício, que é talentos desperdiçados, onde você tem essas idéias e habilidades reprimidas em seus próprios funcionários que não
têm como sair. Assim, em um
ambiente de manufatura enxuta, essas
sugestões de ideias
e melhorias são compartilhadas livremente e onde os talentos e habilidades de cada funcionário são
genuinamente valorizados.
4. 04 o que é DMAIC: Então, Six Sigma, a metodologia de
resolução de problemas é centrada em torno um
modelo de melhoria contínua chamado DMAIC. Dmaic é um acrônimo para definir, medir, analisar,
melhorar e controlar. Essas são as cinco principais etapas envolvidas neste modelo de
melhoria contínua. Com o primeiro
passo sendo definido, defina o problema em termos
muito específicos e exatos que você está tentando resolver. A partir daí, você mede suas principais características em seu processo nesse problema
que você está tentando resolver. E então você analisa os dados
que você acabou de medir para
tirar conclusões e fazer suposições sobre quais podem ser
as melhores melhorias, as melhores
ações corretivas nessa área. E então, uma vez bloqueados, uma vez que essas melhorias
tenham sido feitas, como controlamos isso? Como bloqueamos essas melhorias
para que não
voltemos para
algum estado anterior. Então isso nos leva a uma nova definição do
que é nosso estado, nosso estado de processo ou
nosso estado problemático. Não é o mesmo
lugar que começamos. Mas você pode ver essa ideia de melhoria
contínua. E você aprenderá muito
rapidamente que existem muitas ferramentas qualitativas
e quantitativas diferentes usadas em cada uma dessas etapas. Algumas das ferramentas com as quais
você está familiarizado, mas vou dizer que
há tantas Six Sigma e Lean
Manufacturing é rico em
diferentes ferramentas qualitativas e quantitativas que são extraídas de as ciências e
de outras áreas da engenharia e
estatística e análise. Eles são desenhados juntos sob
esse guarda-chuva chamado DMAIC. E aqui está apenas uma pequena
amostragem deles. Portanto, o objetivo do modelo
DMAIC em um projeto Six Sigma é
reduzir a variação do processo. Mas o modelo DMAIC em si
não é usado exclusivamente
no Six Sigma. Também é usado em projetos de
fabricação enxuta também. Six Sigma é muito
maior do que apenas demoníaco, mas o DMAIC é definitivamente
um dos pilares e é uma ótima metodologia de
resolução de problemas. É uma ótima abordagem para a melhoria
contínua. Portanto, ele é usado em
muitas outras áreas também.
5. 05 como se inclinam e seis Sigma funcionam juntos: Então, dado que o
nome dessa classe é a certificação Lean Six Sigma, como essas duas
metodologias diferentes funcionam juntas? Como eles são semelhantes? Pergunta comum,
manufatura enxuta e Six Sigma são ambas
metodologias de melhoria como vimos. Ambos empregam
esse modelo de demanda,
definem, medem,
analisam, melhoram o controle. Porque, novamente, esse é
um modelo de melhoria que pode ser aplicado
a muitas coisas. Ambos podem ser aplicados a
uma variedade de processos. Fabricação,
design de serviços, pessoal. Eu vi muitos artigos
sobre pessoas fazendo projetos de fabricação
enxuta em sua própria garagem para
limpar o local, ficar um pouco, um pouco
mais organizado. Assim, pode ser ambos podem ser aplicados a uma
variedade de processos. Ambas têm longas histórias
e foram estabelecidas por organizações de
classe mundial,
toyota, Motorola, dezenas, se não milhares, de empresas em todo o mundo hoje
empregaram uma ou ambas
essas estratégias, muitas vezes em conjunto umas
com as outras. E processos inferiores geralmente contêm variação
excessiva, que é a marca registrada
de um Six Sigma,
e várias maneiras, o que é mais como um problema de
fabricação enxuta. As duas metodologias funcionam bem juntas e são ferramentas complementam muito bem. A ideia básica é que eles
saíram de duas escolas de pensamento diferentes, basicamente. Eles saíram de duas
grandes organizações diferentes. Mas, na verdade, eles se
elogiam muito bem. Vamos dar uma olhada nisso. Só uma ideia rápida aqui. Defeitos ou resíduos óbvios. E no seu projeto Six Sigma, você pode analisar seu
processo e você pode encontrar uma distribuição da saída do
seu processo que se parece com
essa curva genérica. Há nossos sigmas mais e
menos novamente. Mas seu limite de especificação é tal que seus processos
produzem vários defeitos. Portanto, os defeitos são o manual, os resíduos de fabricação enxuta. Mas você vê
que você tem um
desses problemas estatísticos,
como aparece no Six Sigma. Portanto, uma ação corretiva
pode estar mudando a média, que é uma ação
corretiva muito popular dentro da metodologia Six
Sigma, reduzindo assim o desperdício, que é o objetivo do seu
Lean Manufacturing Projeto. Tomemos, tome outro exemplo. Um dos resíduos comuns na fabricação enxuta
é o excesso de processamento. Fazendo mais do que os clientes
pediram um dos Pi. O acontece muito. Uma das áreas
de superprocessamento seria inspecionar demais, inspecionar coisas que os clientes e até mesmo perceber si mesmos e não apenas perder tempo o processo de inspeção, mas então você acaba chamando coisas de defeitos que
não são defeitos do cliente. São apenas coisas que são variações dentro
dos limites do cliente. Sua ação corretiva
pode ser gerar algumas instruções de
inspeção detalhadas e específicas com fotos, setas
e coisas assim. O que você está fazendo?
Você está reduzindo a variação no processo de
inspeção, que é um objetivo do Six Sigma, eliminando
assim o desperdício de superprocessamento e os defeitos chamados que acompanham ele. Então, novamente, essas duas grandes metodologias de
resolução funcionam muito bem juntas. E há muitas ferramentas além do DMAIC que você verá sobreposição
em ambas as metodologias. Então eu acho que você descobrirá que esses dois conceitos
funcionam bem juntos. E, novamente, quando você estiver
resolvendo um problema, você vai encontrar variações
excessivas e resíduos. E usando essas ferramentas, usando essas metodologias entre
si, você melhorará o
processo em geral.
6. 06 o sistema de cinto LSS: Agora, uma das características
óbvias do treinamento
Six Sigma e Lean
Six Sigma é o uso desses
vários cintos coloridos. é o conceito de cintos emprestados
das artes marciais, onde cada cor representa um nível
diferente de domínio. Agora, nas artes marciais, dependendo da disciplina, pode
haver dez ou mais cores
diferentes do cinto para indicar os vários
níveis de domínio. Agora, no Six Sigma, geralmente
há
cinco cores de cinto, branco, amarelo, verde, preto e o Master Black Belt. Os profissionais
de fabricação enxuta e enxuta do
Six Sigma geralmente seguem
o mesmo sistema de correias. Isso, de uma
perspectiva de treinamento, os cintos coloridos praticamente
se originam com o Six Sigma, mas Lean Six Sigma, Lean Manufacturing praticamente
seguem a mesma sequência. Então, o faixa branca realmente implica um
nível de treinamento de visão geral. Uma classe de faixa branca geralmente tem cerca de uma hora de duração
e realmente apenas explica os conceitos básicos como o que é Lean manufacturing? O que é o Six Sigma? Ele é projetado para
os chamados stakeholders, pessoas que realmente não
estão envolvidas com projeto de
melhoria,
mas se
beneficiariam de entender parte da terminologia. Agora, o cinturão amarelo implica
um nível básico de treinamento. Por isso, inclui alguns
dos principais conceitos, abordagens de
resolução de problemas, métodos
estatísticos, métodos
gráficos, algumas
das ferramentas de qualidade. E
profissionais da faixa amarela fornecem apoio a um
projeto de melhoria entrevistando operadores, coletando dados,
fazendo observações, contribuindo para o diagrama de causa
e efeito, contribuindo para
sessão de brainstorming. O treinamento do Yellow Belt
é essencial para se mover para
as fileiras mais altas. Agora, o Green Belt implica um
nível intermediário de treinamento inclui exposição profunda a muitas das ferramentas estatísticas
e gráficas, bem
como outras ferramentas
relacionadas de apresentação e resolução de problemas
e teambuilding. O Green Belt fornece assistência
crítica aos projetos
complexos líderes da
Black Belts, mas pode liderar seus próprios projetos
menos complicados. Portanto, os Green Belts
certamente são capazes de assumir projetos de
nível inferior. E muitos deles estão
realmente em treinamento,
trabalhando em direção ao seu
próprio Black Belt por meio treinamento
adicional
e da conclusão de seus próprios projetos de
melhoria. Então, quando você é um cinturão verde, você está meio intermediário. Você pode liderar seus próprios projetos, mas também pode
ajudar com projetos maiores e
mais complicados
liderados por Black Belts. Claro, o, The Black Belt implica um
nível avançado de treinamento. Essas pessoas têm uma compreensão
profunda
das ferramentas e abordagens de seis sigma e fabricação, incluindo algumas
aplicações estatísticas intermediárias a avançadas. Eles também desenvolveram avançadas de gerenciamento de projetos habilidades
avançadas de gerenciamento de projetos
e gerenciamento de negócios. Este sistema de correia, a fabricação
enxuta, o seis sigma não se destina a ser uma
ilha em si. Ele se destina a ser
integrado aos sistemas de
negócios, sistemas de
engenharia e sistemas de
qualidade de uma organização . Portanto, é essencial que
não se torne sua própria coisa. E Black Belts, através de seu
treinamento e experiência, têm outras habilidades fora do conjunto de ferramentas Six Sigma
e Lean, incluindo o
projeto, o gerenciamento de projetos, as ferramentas financeiras como
retorno sobre análise de investimentos, habilidades de gerenciamento de
negócios e muito mais. Então, os Black Belts
lideram projetos complexos. Eles também consultam projetos
menos complexos que talvez
sejam liderados por Green Belts. E então, é claro,
eles estão fornecendo treinamento para Green Belts e Yellow Belts sobre as ferramentas
necessárias para entender
os Black Belts, resultados, nossos líderes, eles não são apenas de
qualidade líderes ou líderes de
melhoria,
seus líderes empresariais. Por fim, o Master Black Belt implica liderança avançada
e perspicácia técnica. Esses são líderes comprovados. Eles são afiados. Tecnicamente. Essas são as pessoas
que estão impulsionando mudança
organizacional
e servem como líderes de pensamento e líderes de
inovação. Eles são essencialmente gerentes de
programas que supervisionam uma ampla gama de atividades de
melhoria. Essas pessoas atendem ao lado dos
principais executivos e facilitam a definição de
estratégia para uma organização. Este é certamente
o nível superior de especialização nos mundos Six Sigma e Lean
Manufacturing. Agora, cada um desses cintos pode muito bem servir como treinamento
autônomo. Não há nada de errado fazer seu treinamento da
Faixa Amarela, por exemplo, e isso
servindo muito bem. Você pode estar envolvido com outras
partes da organização, outros tipos de atividades. Mas o treinamento da Faixa Amarela fornece exatamente
o que você precisa para participar, conforme necessário,
nas atividades de
melhoria das organizações. Mas cada um dos
cintos também serve como um trampolim para o
próximo nível de treinamento. Então, tudo o que você precisa para se tornar um
cinturão verde, por exemplo, você aprenderá em sua classe de sino
amarelo e poderá subir a
escada muito bem. Além de treinar, especialmente à medida que você se move o Black Belt e o
Master Black Belt, não
é apenas
treinamento e ferramentas, é também a conclusão
bem-sucedida do projetos cada vez mais
complexos. Qualquer um que afirme ser uma faixa preta que realmente
não tenha, sei lá, pelo menos cinco a dez projetos
implementados com sucesso. É só um pedaço de papel. Isso realmente não significa muito. Portanto, deve
ser
experimentado juntamente com o treinamento para alcançar esses cintos de
nível superior especialmente.
7. 07 as sete mudas: Agora, introduzimos
os tópicos de fabricação
enxuta e
os sete Moodle tem ou os sete resíduos de espera,
superprodução e superprocessamento, etc. Mas neste vídeo, quero
mergulhar muito mais fundo nesses conceitos. Você entende mais do que
estamos falando aqui. Assim, os sete resíduos
às vezes são lembrados com este
dispositivo mnemônico admitiria, é a primeira letra de cada uma de nossas áreas de resíduos de madeira esperando, superprodução sobre defeitos de
processamento, movimento, inventário,
transporte. É apenas uma
maneira fácil de lembrar disso. E atividades não relacionadas à agregação de valor ao
cliente, nossos resíduos. Assim, os clientes pagam por coisas
como moldagem
e usinagem e corte de serra e transporte para suas
instalações, coisas assim. É por isso que eles pagam. Coisas que não estão relacionadas a elas são
efetivamente desperdício. Então, qualquer coisa que não seja
o que eles estão pagando no
sistema de manufatura enxuta é considerado desperdício. As coisas que estão
pagando, é claro, são
atividades de valor agregado. Tudo o resto é uma atividade
sem valor agregado. Vamos investigar isso muito mais detalhes nos slides
a seguir. Vai ser um pouco
mais longo do que o normal, mas eu realmente acho que este
vídeo vai te dar uma compreensão completa
desses sete Mudas é o primeiro dos
quais está esperando. Esperar é um desperdício que
envolve uma paralisação em qualquer processo devido a um atraso
no processo anterior. Isso pode ser causado por
todos os tipos
de coisas , devido a um desequilíbrio
entre etapas de processamento e planejamento ruim e instruções de trabalho
pouco claras ou talvez o inventário não
esteja disponível. Há um
monte de razões, mas você certamente pode imaginar esperar por causa
do passo anterior. Então esse tempo de espera estende
o lead time total e diminui e o
retorno sobre o investimento das organizações. Vamos falar sobre isso em possivelmente algumas palestras posteriores. Mas o ROI, o
retorno sobre o investimento. Isso acontece quando você
faz um investimento
no inventário, equipamentos
e mão-de-obra e coisas assim, e então você vende o produto
para pagar por isso de volta. Bem, se você não está
vendendo produtos, seu investimento nessas coisas,
equipamentos, mão-de-obra e
materiais não é. Você não está recebendo
retorno sobre isso, certo? Por isso, reduz seu
retorno sobre o investimento. A próxima área de resíduos
é a superprodução. Basicamente, o que
parece produzir
mais do que o necessário ou o que
é mais cedo do que o necessário. Isso geralmente é feito para melhorar esses chamados objetivos
localizados. Talvez um
gerente de departamento queira obter uma eficiência maior para seu departamento,
para seu equipamento, ou esteja tentando diminuir os custos fixos
por peça para que eles
corram mais ou mais rápido ou mais longo
do que o necessário. Bem, isso é simplesmente
superprodução. Ele ou ela pode melhorar o objetivo local
deles, mas diminui
seus ganhos líquidos e as metas organizacionais. Então, a superprodução
amarra o equipamento, você está executando esses grandes
lotes que não são necessários. Ele amarra as pessoas, os utilitários vinculam inventário e cria inventário
ocioso, acaba sendo um desperdício
para a organização. Em seguida, o excesso de processamento, esse é o uso de tolerâncias
ou equipamentos ou etapa de
processamento, juntamente com
os custos associados que o cliente não solicitou e
não está pagando. Isso é causado por
muitas vezes falta de comunicação do verdadeiro
cliente e do verdadeiro fornecedor. Estou enfatizando o verdadeiro cliente,
verdadeiro fornecedor porque, porque há
indivíduos que,
em determinadas organizações
que determinam, Ok, isso é bom,
isso não é bom. Isso é aceitável, isso não é. Depois, há as
pessoas que estão fazendo o trabalho que estão
tomando essas decisões sobre aceitar ou rejeitar ou retrabalhar ou não retrabalhar. Embora de qualquer forma, essas
duas pessoas exatas, elas geralmente nunca falam. Geralmente há engenharia, vendas
e compras e outras grandes organizações e
departamentos entre eles. Muitas vezes, causada pela
falta de comunicação, falta de compreensão do
que os clientes realmente desejam e custos de
excesso de processamento têm todos os problemas óbvios. Perda de ganhos líquidos,
perda de sustentabilidade e diminuição da satisfação
do cliente e introduz atrasos e custos
desnecessários. Em seguida, há defeitos,
e este é o que a maioria
das pessoas está pensando quando pensam em resíduos, geralmente os defeitos são o
primeiro lugar que elas vão. Portanto, esses são produtos
que não estão em conformidade com as expectativas dos
clientes
e os defeitos são geralmente causados por projetos de processo
inadequados ou desvios desse projeto
para o nosso aqui. Aqui está uma coleção de
defeitos de algum tipo de lata. Mostrando todas as
diferentes possibilidades, maneiras
diferentes de dar errado. Os defeitos resultam em perda
da matéria-prima, mão-de-obra, serviços públicos, tudo o
que entrou nessa parte, e depois estendem todo o tempo de
entrega porque agora compradores, engenheiros e gerentes têm que ir
obtenha mais material, agende o
equipamento e traga mais mão-de-obra para refazer esse
produto para que ele
acabe resultando em perdas
significativas
para uma organização. O próximo é movimento. Às vezes, não é
exatamente entendido. Às vezes, há uma pequena
confusão entre movimento e
transporte. Movimento é todo o
movimento dentro de uma etapa de processamento que
não agrega valor ao cliente. Então, o exemplo comum
dado é que é apenas a última volta da
porca que aperta o parafuso. Todas as outras voltas, ou apenas para levá-lo ao
último turno, sua manivela para baixo. A dor do cliente
por um parafuso apertado, não para todos os fios que o
antecedem. É um exemplo simples, mas ter isso em mente ajuda
você a entender o movimento desperdiçado. O movimento desperdiçado é causado por produtos
ruins ou design de
processo ruim. A imagem aqui à
direita mostra este conjunto de
tubos de flange soldados, um operador ajoelhado, os outros em uma escada. Essa coisa está
completamente no lugar errado. Ninguém está trabalhando
no lugar certo aqui. Então, na verdade, é um design de processo
ruim. movimento desperdiçado pode
levar a lesões, distúrbios de estresse
repetitivos,
como túnel do carpo, perda de moral,
ganhos diminuídos, prazos de entrega mais longos. Todos esses outros problemas
associados a esse movimento desperdiçado é, acredito que provavelmente
a perda oculta. E muitos processos, muitas organizações, inventário, muito comuns. Este é o custo
associado à compra,
armazenamento, transporte,
embalagem, etc. Inventário
não processado e
desturno. Muitas pessoas ficam realmente preocupadas quando
estão se inclinando pela primeira vez, aprendendo sobre
manufatura enxuta e Six Sigma, eles pensam, Deus,
precisamos de inventário. Temos que ter inventário. Usamos nosso inventário. Bem, o excesso de estoque é
frequentemente adicionado
ao processo para encobrir outras
deficiências, como defeitos, você precisa de inventário
para compensar os defeitos nos produtos
que você está eliminando. Pode ser um planejamento ruim. Se você tem um sistema de
previsão ruim, não
sabe quantas
peças precisa na próxima semana. Então você exagera você faz
mais do que o necessário. Demorou para cobrir o
potencial lá. Também será perdido danos se seus produtos estiverem
sendo atingidos, arranhados e soltos
e, de
outra forma, tornados inutilizáveis devido a um design de processo
ruim? Bem, sim, você tem que
fazer mais do que o esperado
para compensar essas perdas. E, obviamente, o estoque
desperdiça custos, adiciona custos e diminui o estoque novamente, há essa ideia de
retorno sobre o investimento. Quando você está investindo, uma organização está
investindo em mão-de-obra e materiais e equipamentos
automatizados. Eles estão esperando um retorno. Bem, se essas peças
não estão vendendo porque estão sentadas em um rack ou em um grande
estacionamento em algum lugar, você não está recebendo
retorno sobre seu investimento, e isso tem algum substancial impactos
na organização. Por fim, como o transporte
um pouco diferente do movimento, o
transporte, dentro de um processo não
acrescenta valor ao cliente pelo qual
o cliente
está pagando novamente, a moldagem, a
usinagem, o forjamento. Eles estão pagando por esses
processos de embalagem, mas não estão pagando
pelo custo de obtê-lo de
uma máquina para a outra. Você acha, Deus,
isso é necessário. Mas o que realmente estamos
falando, transporte
desperdiçado,
transporte, como muitas dessas coisas são, em algumas áreas são essenciais, mas eles não são bem
agregados, você tem para transportá-lo de
uma máquina para a outra, mas é um transporte
desperdiçado causado por projeto de processo
ruim ou
mau layout das instalações. Você tem que transportar peças. Mas muitos layouts de instalações projetam
transporte desperdiçado para eles. Portanto, reorganizar sua planta ou reorganizar seu processo
muitas vezes pode atingir
exatamente o mesmo objetivo com muito menos transporte
no meio. Novamente, assim como todas
essas outras coisas, transporte
desperdiçado
adiciona custos e introduz mais oportunidades
para os produtos serem danificados. Há uma visão geral rápida, mas
completa,
do humor sete é que os sete resíduos se
relacionam com a fabricação enxuta. E eu sei que isso é
muito material. O que vou fazer é criar
um PDF desses slides para que você possa baixá-los e usá-los como referência
em frente.
8. 08 os seis metros de mitos: Então, sabemos que a
produção enxuta se concentra redução de
resíduos
e, portanto, tem os sete Mudas como os sete resíduos, as áreas predominantes
onde esse resíduo ocorre, seis Sigma tem seu foco
na variação redução. Portanto, tem um humor semelhante
ao que tem os
chamados seis M's, que são as principais
fontes de variação. Então, esses são os seis M's. Cada uma dessas palavras
começa com a letra M. Ela ajuda você a lembrar como meio de
madeira e meio que ajuda você a lembrar
os vários m, Método da
Máquina, Método da
Máquina, Medição do material do
homem
e mãe natureza. Assim, os seis M servem como um
dispositivo mnemônico, um pouco de uma estrutura para brainstorming de possíveis causas
raiz e obviamente,
fontes potenciais de variação que podem levar a
defeitos e perdas. Então eu só quero mencionar que não
inventei essas palavras, suas costas dos anos cinquenta
e sessenta há muito tempo. E palavras como homem, mãe, natureza são um
pouco específicas de gênero. Em algumas culturas, essas
foram substituídas por coisas como condições de funcionários
ou ambiente. Portanto, não se destina
a ser machista, mas recebi
comentários como esse
nos últimos seis M's são
fáceis de lembrar, mas você pode facilmente substituir
alguns desses termos. Então, vamos passar
pelos seis amperes, começando com a máquina. E, novamente, são
fontes de variação. Então, a máquina
inclui o maquinário em si como este moinho vertical
que mostrei à minha direita. Mas inclui o
software das ferramentas, a fixação e
o que acontece com isso? A manutenção preventiva e
corretiva e a instalação, o piso das vigas, a alimentação elétrica para ele. Ele inclui todo esse equipamento
usado para fazer suas peças. Isso também
inclui, a propósito, a capacidade do equipamento e a capacidade
do equipamento. Às vezes, o
equipamento em si está bom. É só que não há
o suficiente deles ou está mal ajustado
ao aplicativo. Ele não deve ser usado para
sua aplicação específica. A próxima área é o método. E apenas tendo ensinado
isso por muitos anos, às vezes
há confusão
entre máquina e método. O método é a
chamada receita de processo. Os feeds e velocidades, os recursos visuais, os dispositivos à
prova de erros ,
a sinalização são. E em dispositivos, não é
o hardware, por assim dizer. É mais parecido com o software, as instruções e
como parte está sendo feita. Então esse é o método. E então o homem ou, claro, fator
empregado ou pessoas. Isso inclui o
treinamento, a experiência, os hábitos, o empoderamento, O que seu pessoal
pode fazer? Então isso poderia, isso
certamente envolverá políticas e
coisas assim. A consciência de
proficiência técnica, todas essas coisas, ergonomia, grande área, todas essas coisas
se encaixam no chamado homem. E certamente inclui o
número de pessoas disponíveis, assim como estávamos
falando com nosso equipamento. Certamente
inclui isso também. O total de mão-de-obra disponível. Próximo m são os materiais, as matérias-primas que são melhores uma entrada
para o processo. Portanto, são as propriedades físicas, a quantidade de materiais de
compra, rotulagem, armazenamento,
perecibilidade. Quanto tempo seus
materiais duram? Produtos químicos, química,
maquiagem como estas, barras
de aço, aço,
alumínio, latão, componentes
metálicos
como esse têm uma ampla gama de
propriedades químicas que variam forma como se alimentam processos de usinagem são processos de
forjamento ou laminação. A propriedade física na composição
química
desses materiais. O próximo M é o sistema
de medição. Como estamos realmente
medindo as peças, os tipos de medidores, o design, frequência o
tamanho e a frequência da amostragem
e, em seguida, coisas que caem
na qualidade da medição,
como viés e estabilidade, estabilidade e linearidade
do sistema de medição. A medição registra o sistema de coleta de
dados, tudo a ver com o sistema
de medição. Às vezes, acredite ou não, você pode pensar que separado
está com defeito, mas na verdade não é. É o seu sistema de medição que está dando informações
ruins. Portanto, certamente a variação, a variação de saída
percebida pode ser causada pelo
próprio sistema de
medição , em vez da parte que você está realmente produzindo. Então a última é a
chamada mãe natureza ou as condições ambientais na instalação ou no
local de trabalho que você tem. A temperatura, umidade,
poeira, vibração, ruído, luz, tudo isso se alimenta de fontes
potenciais de variação. Assim como fiz para os sete humildes da
Lean Manufacturing, vou gerar
um deck de slides em PDF para você cobrindo os seis ampères. Assim, você pode baixá-los e
usá-los como referência. Seguindo em frente, passei por esse vídeo meio rápido, mas talvez daqui a um mês, daqui a dois meses você está
realmente trabalhando em um projeto Six Sigma ou em um projeto de fabricação
enxuta, ou tentando compartilhar
essas informações com alguns de seus colegas. Acho que seria bom ter esses folhetos disponíveis
para você referenciar.
9. 09 uma introdução às sete ferramentas de qualidade, parte 1, Rev 2: Agora eu quero dar a
vocês uma introdução às chamadas
Seven Quality Tools. É um conjunto fundamental de
ferramentas de medição,
visualização e análise medição,
visualização e análise que o levará muito fundo nas metodologias Lean Six
Sigma. Eles são usados em todas as cinco fases
do processo DMAIC,
definem, medem,
analisam, melhoram e controlam. É. Você também encontrará essas
sete ferramentas de qualidade e outras áreas, possivelmente através de talvez você esteja
fazendo um exame de certificação ou esteja
usando-as em outros tipos de visualização de análise de dados. Eles são muito comuns
nos gurus
da qualidade décadas atrás, meio que os trouxeram sob um guarda-chuva chamado As ferramentas
Seven Quality são usadas comumente em engenharia de
qualidade, mas são usadas em uma tonelada
de outras áreas também. Então eu queria dar a vocês uma introdução a
cada uma dessas ferramentas. Não estamos cavando
tão fundo neles, mas quero mostrar
o básico de cada um. Acho que isso será
gratificante para você. A primeira dessas sete ferramentas
é chamada de histograma. Eu queria apenas
mostrar como um histograma funciona e então podemos pensar
sobre isso um pouco mais. Mas digamos que você tenha
um conjunto de dados brutos. Estes são nossos dados aqui. Quero traçá-lo de tal forma que eu possa visualizar os dados. Bem, há muito tempo eles
costumavam fazer isso dessa maneira. Então eu tenho um diagrama XY aqui. Então, para cada vez que vejo um
ponto como aqui, 1.7. Então vou colocar o, vou colocar um X aqui entre o um e os dois. Isso eu poderia chamar um compartimento entre 12 que contém todos os números que se encaixam no meio lá. Então você pode ver que eu tenho
vários compartimentos aqui. Qual é o meu próximo número? 4.4. Então isso caberia no
meu compartimento entre 45. Então, vou colocar
um X bem ali. E então o que mais eu tenho? 3.9. Você pode ver que estou preenchendo
o próximo compartimento, 1.6 e tudo aqui está
outro neste giro, 0.41.3, há outro 15.21.1. Imagine se eu colocasse
um tamanho igual em cada compartimento para
cada vez ele se deparasse com outro
valor que se encaixasse lá. Bem, o que aconteceria ao longo tempo à medida que esses compartimentos começaram a
encher é que eu começaria a ter uma noção de como esses
dados eram. Então aqui eu
teria uma frequência, se você puder imaginar, isso seria assim,
1234, etc., todo o caminho para cima. E então o que posso fazer agora é visualizar a aparência
dos dados. Então, o que acontece aqui é
praticamente falar, digamos que você esteja usando o Excel ou
algum programa de estatísticas. Você não vai
ter x's lá. Você vai ter
essas barras verticais. Cada barra é proporcional
ao número de valores
encontrados nesse compartimento. E perdoe minhas linhas
tortas aqui, mas você tem a ideia de
que um histograma é um gráfico de barras vertical com a proporção de barras ao número de valores
dentro disso. O que muitos iniciantes em análise de dados ou
engenharia de qualidade talvez não percebam, é que isso então se torna
a base para o que é chamado de distribuição de
frequência. distribuições são comuns em estatísticas e usam amplamente lá onde isso pode
lhe dar este histograma pode dar uma dica de como
o subjacente, chamaremos de
distribuição de probabilidade. Então, certamente, essa é uma ferramenta
muito valiosa. Agora vamos dar uma
olhada nesta próxima ferramenta, que estou chamando de histograma
ordenado. Mas realisticamente e
é um histograma. Mas o termo mais comum
é o diagrama de Pareto. Talvez você tenha ouvido falar da análise de Pareto ou
do diagrama de Pareto. Isso funciona de várias maneiras
diferentes aqui. Então, em vez de ter necessariamente
apenas dados brutos como esse, agora temos dados mais
qualitativos. Então, vamos apenas dizer que você está analisando os defeitos que podem
estar em uma reclamação do cliente e esses são os defeitos
que você recebeu
no último mês e você tem cinco
categorias diferentes de defeitos. Eu não preenchi isso, mas na sua indústria
você poderia imaginar cinco tipos diferentes de
defeitos que podem ocorrer. Então, cada defeito tem
um defeito de frequência, aconteceu três
vezes, B, 41, C7. Você entende a ideia, o
chamado princípio de Pareto. Às vezes, é
referido como o princípio 8020, implica que a maior parte de seus problemas acontece por causa
de um pequeno número de causas. A parte de trás para os
gurus da qualidade. Não me lembro se foi. Joseph Jeran é um
dos criadores
do movimento de qualidade
nos Estados Unidos, denominado a frase
poucos significativos ou os muitos triviais. Aqui eu tenho cinco defeitos, mas eu poderia ter 50 defeitos
diferentes com cada um com uma frequência de
defeitos diferente. Portanto, a ideia
do histograma ordenado
ou do diagrama de Pareto é colocá-los em uma ordem
particular por magnitude. Então o que eu pude
ver aqui é que b é o maior com 41 defeitos, então eu posso ter uma barra aqui. E novamente, minhas
habilidades de desenho são meio agitadas, mas imagine que eu tenho uma barra
vertical aqui. Proporção de 41
unidades no meu eixo y. Meu próximo é E aos 26. Então, e eu poderia desenhar outro bar ali
por 26. E então meu próximo
maior, vamos ver, um C aos 21 ou
sinto muito, veja que é 17. Isso é certo sobre lá. Então vamos ver. Eu entendi isso. Certo. D é o próximo aqui às nove. Então, provavelmente
parece assim. E meu último é um em três. E isso é muito pequeno, algo que se parece com isso. Então, acabei de desenhar um histograma usando meus dados qualitativos brutos. A ideia da análise de Pareto é se você pode desenhar um histograma, ordenado histograma
classificando seus problemas de maior magnitude
para menor magnitude. Isso ajudaria você a
entender onde concentrar seus esforços. Aqui. Posso saber disso, tudo bem. Os defeitos B e E são onde quero
concentrar meus recursos, minhas atividades de
melhoria contínua. Quero fazer
minhas investigações lá. Tenho uma quantidade limitada de tempo e dinheiro e pessoal de orçamento. Eu poderia muito bem concentrá-lo
nos problemas que me darão o maior retorno. Muitas vezes é tanto trabalho para
resolver o problema a
quanto o problema B. Se você vai colocar o treino, por que você não pular
a e ir para B, vá para E Quando você tiver
b e e resolvido, bem, então crie um novo diagrama de
Pareto e talvez veja uma seta no topo daquele
ou algo parecido. Portanto, é uma ótima ferramenta, ferramenta
poderosa e exibe fenômenos
subjacentes realmente comuns entre tantas coisas. Você verá isso aparecer
não apenas em engenharia de qualidade, mas na análise da cadeia de
suprimentos de produção e até mesmo na fabricação externa como economia na natureza e todos os tipos de como a
riqueza é distribuída. Tantas áreas, é
incrível com que frequência a chamada
distribuição Pareto aparece. O diagrama de Pareto
superútil para, uh, uma das ferramentas que
mais usei na minha carreira de qualidade. Vamos continuar mudando para o
resto de nossas ferramentas de qualidade. Aqui está um fluxograma simples. Você provavelmente já
viu isso antes, mas os fluxogramas
são realmente fantásticos. Na manufatura enxuta, você vai querer definir seu
problema, seu processo. Você pode ir
lá e observar, como uma peça obtém de matérias-primas
através de produtos acabados? Como ele realmente flui? Quais são os passos reais que ele leva ao
longo do nosso processo? Fluxogramas uma ótima maneira de retratar
visualmente esse processo. Por exemplo, talvez
seu primeiro passo mude as cores. Pode ser seu primeiro
passo é a usinagem CNC. Essa é a primeira coisa que você faz. Então, o próximo passo que você faz
é inspecionar suas peças. Talvez você use alguns recursos
visuais ou de alguma forma você
inspeciona essas partes. E este é um
ponto de decisão após sua inspeção ou a peça é boa ou não
são boas? Bem, se eles são bons, talvez estes vão
direto para a embalagem. E se eles não são
bons, talvez você, talvez você registre
a não conformidade e depois retrabalhe as peças, e então elas vão para a embalagem. Este é obviamente um fluxograma
muito simples, mas esses aqui
são símbolos como este. forma retangular
implica um processo. O diamante é um ponto de
decisão, variável de decisão,
você pode dizer, e aqui é onde
este é um dado i, o, se você tiver que colocar entrada de
dados ou obter dados. E há um punhado
desses outros símbolos, talvez cinco ou seis mais, provavelmente
há mais
algumas dúzias, mas sinceramente cinco ou seis mais. E você terá uma
gama completa de símbolos necessários para traçar a maioria dos processos de
fabricação. Portanto, fluxogramas, simples, mas poderosos para representar
seu processo.
10. 10 uma introdução às sete ferramentas de qualidade, parte 2, Rev 2: As próximas
ferramentas de qualidade, a lista de verificação, esta é a mais
despretensiosa, a mais simples, a mais fácil é que algumas pessoas se perguntam por que
isso é mesmo uma ferramenta? Bem, vou te dizer o quê. É muito poderoso. Pilotos de companhias aéreas, cirurgiões, técnicos
de todos os tipos usam listas de verificação porque
quando você se envolve com qualquer processo de complexidade
razoável, é realmente fácil esquecer
ou acidentalmente pular um passo. Uma lista de verificação, entre outras coisas, é uma ótima maneira de verificar se todas as etapas estão sendo
concluídas conforme projetado. Portanto, você pode ter um processo
que tenha quatro etapas. Bem, como cada um deles está
concluído, talvez eu inicial, coloquei minhas iniciais
lá e depois, Deus, se eu estiver
lendo minha lista de verificação, esta pode ser a verificação
final. Oh, você sabe, eu posso ter
pulado o passo três. Posso voltar. Certifique-se de que a etapa três esteja concluída e assine que cada passo
ao longo do caminho é feito. Esta é uma ótima ferramenta
na etapa de controle. Não é incomum que uma
lista de verificação seja adicionada como um meio de ajudar a
impedir que alguém pule uma
etapa em um processo. Portanto, ele pode ser usado
em muitas áreas. É simples, mas prometo
que é muito poderoso. Então, passando para nossas últimas
três ferramentas de qualidade aqui. Então, o próximo que eu quero
falar é o gráfico de execução. gráfico de execução é bem simples. Vou falar sobre uma carta de
controle em um segundo, mas apenas, vamos
falar sobre o gráfico de execução. E por enquanto,
digamos que você tenha um processo. Talvez você esteja trabalhando
em moldagem por injeção ou fabricação de chapas metálicas. E existem algumas
características críticas que são importantes para o seu cliente para o ajuste e a função da
peça que você está fazendo. Então, a cada hora você
puxa um subgrupo de peças. Então deixe-me pegar
outra cor aqui. Você puxa um subgrupo de
partes na primeira hora, e talvez você puxe um subgrupo, digamos que n seja igual a cinco. Em outras palavras, eu
puxo cinco amostras. Então eu pego a
média aritmética desses, que eu abrevio como x bar. Cada
ponto individual pode ser um X, mas a barra de barras X implica média. Posso ter a média
aritmética
das cinco amostras que
tirei da produção. E então eu traço esse ponto aqui. E então eu não
mostro o eixo y, mas estas são, são medidas da parte
que estou medindo aqui. Portanto, esses são
valores diferentes da medição. A cada hora eu puxo mais
cinco, mais cinco, mais cinco. E estou traçando minhas
barras x ao longo deste gráfico. Isso basicamente
existe um gráfico de execução. Um ao longo do eixo x, o eixo horizontal, tenho
uma quantidade igual de tempo, talvez uma hora, duas horas,
três horas, quatro horas, ou talvez a cada 1000 peças, mil, dois
mil, três mil. Estes são espaços iguais
no eixo horizontal. E então eu faço a mesma coisa. Eu puxo cinco peças, e depois pego a
média aritmética e traço o ponto. Bem, aqui já
temos uma ferramenta super poderosa. Porque o que posso fazer é
visualizar a linha central. Você quase pode ver uma espécie
de linha central aqui. Se você usa sua imaginação, eu posso ver como
isso pode parecer. Onde estão os
processos em geral. Eu posso ver
um máximo e um Min e às vezes você
vê alguns padrões. Talvez seja tendência
para cima, tendência para baixo. Você pode ver diferentes padrões e locais de seus dados. Como ferramenta de visualização, gráficos de
execução são fabulosos. Você pode ver coisas
ao traçá-las graficamente que você não consegue ver quando são apenas um
monte de dados brutos. O gráfico de execução é uma ferramenta de
visualização fabulosa. Bem, o que a carta de
controle faz, uma carta de controle é uma
carta de execução com a adição de algumas ferramentas estatísticas chamadas limites de controle
superior e inferior. Então, dado que nossos dados estão
dispersos de uma maneira particular, existem algumas fórmulas que estão além do escopo
deste vídeo introdutório que me permitiria adicionar mais
algumas linhas
e eu vou mude minha cor para branco aqui. Então, posso adicionar mais algumas linhas usando algumas ferramentas estatísticas. Essas linhas vou chamar o limite de controle superior e
o limite de controle inferior. Estes não são os mesmos que o limite de
especificação superior e inferior. Então, trata-se de controle. Estes vou mudar
a cor ou sobre as
especificações. Os
limites de especificação são o que você encontra em um blueprint ou em uma especificação de
engenharia. Isso é o que
projetistas e engenheiros especificam que a
peça tem que medir entre um limite baixo de qualquer coisa e um
limite superior do membro superior do que quer que
seja o tempo de entrega que você verá
limites de especificação, no entanto, dirá 50 mais ou menos um. E isso é algo que você
encontraria em um projeto. Os limites de controle são
totalmente diferentes. Os limites de controle não têm nada a ver com limites de especificação. Os limites de controle são
derivados estatisticamente. E eles descrevem os
limites típicos, normais, superiores e inferiores do processo. Os limites de controle têm tudo
a ver com o processo. Especificação. Os limites têm
tudo a ver com o projeto de engenharia
ou a especificação. Eles são inteiramente
independentes um do outro. Portanto, esse conceito de limites de
controle e limites de
especificação
comparados entre si é realmente a base para um conjunto muito mais envolvido de ferramentas
analíticas chamado capacidade de TI de
processo. Isso é um pouco mais avançado e fora do escopo
do vídeo introdutório, mas a
análise da capacidade do processo é sobre comparar a especificação,
os limites de controle. Então, de qualquer forma, há muito
mais para aprender lá. Novamente, este é apenas um vídeo
introdutório. Vamos falar sobre nossa última
das sete ferramentas de qualidade. O gráfico de dispersão. Um gráfico de dispersão
é, trata-se de descrever outra
ferramenta de visualização que retrata a relação entre
duas variáveis diferentes. E essas duas variáveis
são comumente consideradas uma variável
independente e dependente, deixe-me explicar. Uma variável independente é no caso de um projeto Lean
Six Sigma. Há outras explicações
fora deste campo. Mas no caso de um projeto
Lean Six Sigma, em variáveis independentes é
tipicamente uma configuração de máquina. É algo que você
pode discar ou definir. Se você é um técnico, um técnico de configuração,
um operador de máquina, um engenheiro de fabricação,
isso é algo que você pode estabelecer fora
da fabricação. Essas podem ser políticas ou
pontos que aconteceram em diferentes setores do
tipo de serviço onde você pode estabelecer
regras a serem seguidas. Essas são variáveis independentes. Então, no mundo da usinagem,
no mundo da manufatura, vamos apenas fingir e uma variável
independente que estamos considerando
é a taxa de avanço. Esta é realmente a rapidez com que o material é alimentado através de uma máquina CNC. Eu posso configurá-lo, posso discar
isso onde eu quiser. E talvez de novo, eu só estou inventando números 12. Você tem a ideia de onde um número
maior é mais rápido, ok, para que eu possa tornar a
máquina mais rápida, mais rápida, mais rápida, tão
rápida quanto eu quiser. Agora, a
variável dependente que não consigo definir, não consigo inserir algum
número em derivar. Isso é algo
que acontece como resultado
da variável
independente. Então talvez, novamente,
na usinagem, se você estiver familiarizado com isso, talvez algo como a
rugosidade da peça. Assim, você pode imaginar, à medida que uma máquina
fica cada vez mais rápida, a rugosidade fica cada
vez maior. Então, há muitas medidas aqui, se
você não estiver familiarizado com isso, se você pode imaginar em sua cabeça, o que eu estou falando é se
minha taxa de avanço é muito lenta, eu estou cortando material
muito, muito, muito lentamente. Vou acabar com uma
parte relativamente suave e rugosidade. Quanto maior o número, o ER áspero é a peça. Então, talvez aqui em torno da
minha menor taxa de alimentação, eu teria uma
rugosidade menor também. À medida que minha taxa de avanço aumenta, posso obter
partes mais ásperas e mais ásperas, algo assim. Agora, há outra
variabilidade que talvez
não seja explicada
simplesmente pela taxa de avanço. Mas você pode ver aqui enquanto eu
traço a relação entre
diferentes pontos, eu posso ver que, bem, como eu defini, vamos apenas dizer uma taxa de
alimentação de três, minha rugosidade vai ser algo neste
bairro aqui, que é diferente de
uma taxa de alimentação de cinco, que vai
ter uma rugosidade, contratar uma parte mais áspera. Então, se você está falando sobre máquinas CNC
ou outra coisa, o ponto principal aqui é que
você pode conectar variáveis juntas para estabelecer um gráfico de dispersão para
descrever esse relacionamento. Então, o que você pode fazer aqui, e isso é um gráfico de
dispersão por si só. Mas o que eu quero desenhar
em cima disso aqui, vou mudar
a cor é, você pode imaginar algum tipo
de melhor linha de ajuste, apenas uma
linha média que tipo de define e isso não é
suposto para ser torto. Mas você pode imaginar uma linha que basicamente define
o relacionamento. Há outras variáveis que se alimentam em rugosidade
além da taxa de avanço, mas há claramente
uma relação aqui. O gráfico de dispersão é a base para duas ferramentas
estatísticas realmente importantes. O primeiro é chamado correlação e o segundo
é chamado de regressão. Ou, mais formalmente, essa análise de regressão
ou regressão linear, é realmente onde isso começa, onde você tem uma
linha que
nos retrata análise de regressão linear
ou análise de regressão. Estes são todos na mesma
família de ferramentas estatísticas. correlação é outra que, que o gráfico de
dispersão é o fundamento do. Então, ao aprender sobre
o gráfico de dispersão, você está pronto para aprender sobre essas ferramentas mais sofisticadas como análise de correlação e
regressão. Ok, acabei com a introdução às
sete ferramentas de qualidade. E como eu compartilhei em
outros aspectos desta classe, há muito mais a aprender. Estamos falando sobre os
fundamentos aqui. Não posso encorajá-lo o suficiente. Leve alguns desses conceitos
para o Microsoft Excel, leve-os para um manual de
estatísticas
ou livro de engenharia de qualidade. Há muitas outras coisas que você pode aprender sobre essas ferramentas. E eles são poderosos
em definir, medir, analisar, melhorar e controlar o processo em
que você está interessado.
11. Conclusão ao curso: Bem, este é o fim
da classe Skillshare intitulada faixa branca Lean
Six Sigma certificada. Eu certamente espero que você tenha achado que esta é uma experiência
gratificante. Sei que gostei de fazer
isso e genuinamente, espero que você aprenda
algumas habilidades e ideias que você não
conhecia anteriormente. Ideias que o
ajudarão em sua carreira. Como profissional de qualidade em ou como
profissional de melhoria contínua ou alguém que ajuda com projetos de
melhoria contínua. Eu queria apenas mencionar
duas coisas para você. Sinta-se à vontade para entrar
em contato comigo a qualquer momento através do Skillshare se você
tiver dúvidas ou comentários, eu não quero levar um
aluno como garantido. Adoro ouvir dos alunos
se há algo que eu possa ajudá-lo ao longo
das linhas dessas palestras, ficaria feliz em fazer o que puder e responder a você
através do Skillshare. Em segundo lugar, quero
que você saiba que
incluí alguns recursos para
download para você. Um deles é sobre o Six Sigma seis M de
que eu falei. E outro é sobre os sete Mudas como os resíduos
da Lean Manufacturing. Eu incluí os slides
como coisas que você pode baixar tipo de folhas de truques
lá no formato PDF. Se você quiser treinar outras pessoas, se quiser usá-las
em seu local de trabalho, baixe-as e elas são gratuitas como parte
desta classe. E então a última
coisa que eu só quero
enfatizar antes de irmos, aprender é um ótimo
conhecimento da cabeça é fabuloso. Você tem que aprender coisas, mas isso realmente se tornará
real para esses conceitos, essas ideias à medida que você se envolve, medida que você as aplica, à
medida que procura oportunidades para
colocá-las medida que procura oportunidades para em
prática no seu trabalho, seus projetos, as coisas em
que você está trabalhando. Então pegue alguns desses
conceitos talvez sobre resíduos, procurando resíduos em seu
sistema estão procurando variação no método ou
no sistema de medição, ou nas matérias-primas
ou na máquina, etc. procurando resíduos em seu
sistema estão procurando
variação no método ou
no sistema de medição,
ou nas matérias-primas
ou na máquina, etc.
ideias. E novamente, esta é uma classe de
nível de faixa branca , eu entendo isso, mas é incrível quando você
aprende alguns novos conceitos, você vê o mundo
de uma maneira diferente. Você vê seu local de trabalho, seu equipamento, sua instalação
de produção, seja o que for. Você verá isso de
maneiras diferentes. Então, de qualquer forma, não posso
encorajá-lo o suficiente para colocar essas coisas em prática, mesmo que seja de maneiras simples. Então, de qualquer forma, muito obrigado novamente por se juntar a
mim para esta aula. Foi um privilégio
atendê-lo compartilhando
essas ideias com você. Espero genuinamente que você tenha gostado deles e espero genuinamente que
você tenha um dia maravilhoso. Muito obrigado. Adeus.
 Ray Harkins, Senior manufacturing professional